Whatsapp
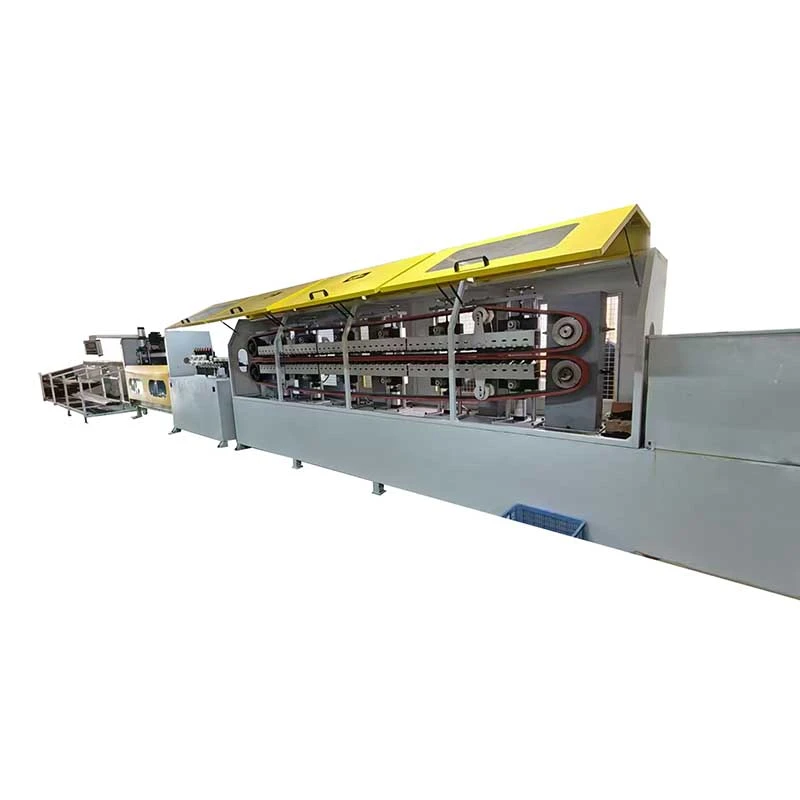
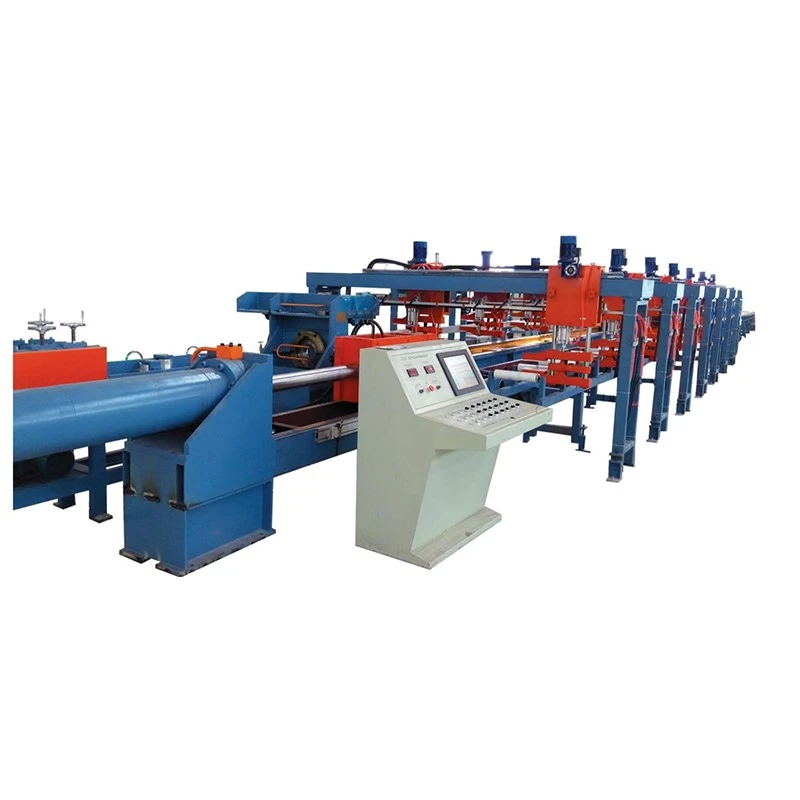
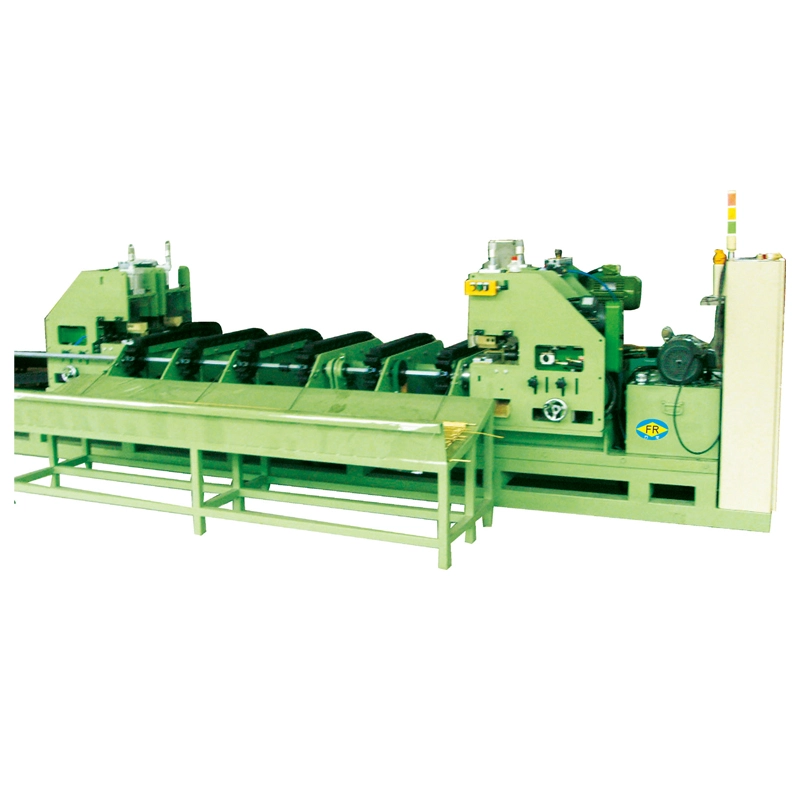
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
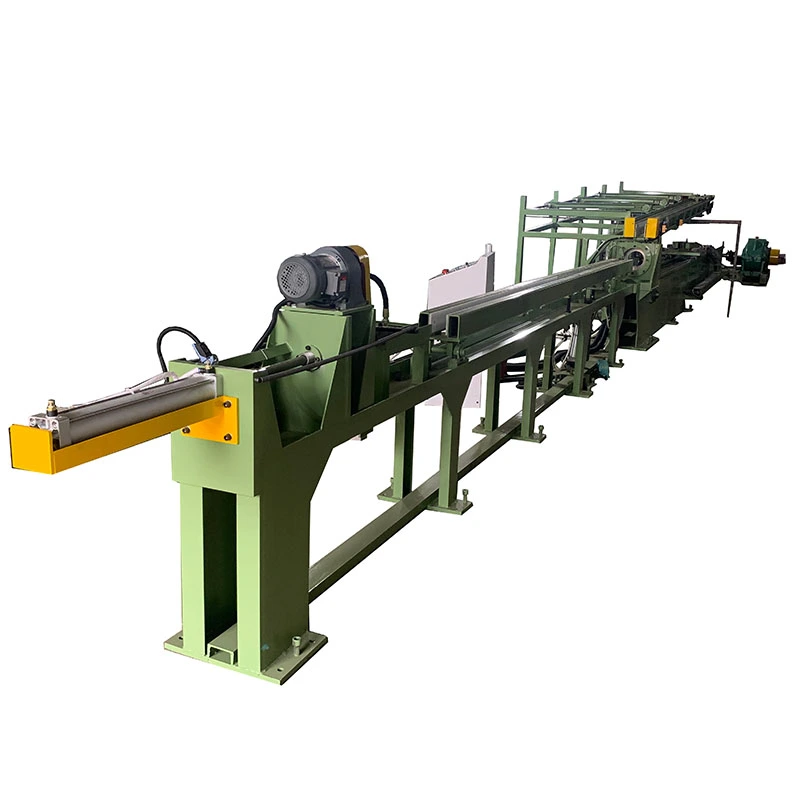
FR-50 Otomatik Kremayer-Pinyonlu Soğuk Çekme Makinesi, hassas boru ve çubuk çekme için 50 kN'lik servo tahrikli bir çekme tezgahıdır. 30 kW'lık Inovance servo motorlu kremayer ve pinyonlu şanzımanı kullanarak sabit hız kontrolü ve azaltılmış titreşim sağlar. Bakır, alüminyum, paslanmaz çelik ve karbon çeliği uygulamaları için uygundur.
FR-50 Otomatik Kremayer-Pinyonlu Soğuk Çekme Makinası50kN servo tahrikli çeki tezgahıküçük ve orta çaplı boruların ve katı çubukların hassas çizimi için. Geleneksel zincir veya hidrolik şanzıman yerine,kremayer ve pinyonlu tahriktarafından desteklenmektedir30 kW Inovance servo motorve bir1:15 planet dik açılı şanzıman.
Makinenin bir4 m etkin çekme uzunluğu, 2 m mandrel vuruşu, çizim hızı0–40 m/dakve taşıma dönüş hızı30 m/dak. Listelenen maksimum tüp OD'siφ40 mm. Actual drawing capacity depends on the material grade, starting dimensions, wall thickness, reduction per pass and die design.


FR-50 şu amaçlarla tasarlanmıştır:küçük ve orta çaplı boru ve çubuk çekme. Tipik malzemeler arasında bakır, alüminyum, paslanmaz çelik ve karbon çeliği bulunur ancak aynı makine boyutu her malzemeye ve azaltma programına uygulanamaz.
Örneğin, yumuşak bakır alaşımından yapılmış daha büyük bir boru, ağır redüksiyona sahip daha küçük bir paslanmaz çelik boruya göre daha az çekme kuvveti gerektirebilir. Bu nedenle,Çekme tezgahını seçmek için tek başına tüp OD kullanılmamalıdır.
Makineyi onaylamadan önce şunları sağlayın:
Malzeme kalitesi
Başlangıç tüpü veya çubuk boyutu
Bitmiş boyut
Duvar kalınlığıtüpler için
Geçiş başına azalma
Gerekli çizim uzunluğu
Hedef üretim çıktısı
Bu parametreler gerekli çekme kuvvetini, takım düzenlemesini ve çevrim süresini değerlendirmek için kullanılır. Hesaplanan yük 50 kN'lik pratik aralığı aşarsa, daha büyük bir çeki tezgahı düşünülmelidir.
Araba bir kişi tarafından sürülürservo kontrollü pinyonmakine yatağı boyunca sabitlenmiş hassas bir rafın devreye sokulması. Bu şanzıman, zincir tahrikli çekme tezgahlarıyla ilişkili zincir gerginliğini ve zincir uzamasını ortadan kaldırır ve hidrolik sistemlerin gerektirdiği silindir, pompa ve hidrolik yağ devresinden kaçınır.
Sürecin ana faydası kontrol etme yeteneğidirçekme hızı, hızlanma, yavaşlama ve taşıma konumuServo sistemi aracılığıyla. Bu, üretim süreci tekrarlanabilir çekme döngüleri veya farklı malzemeler ve indirgemeler için farklı hızlar gerektirdiğinde kullanışlıdır.
Kremayer ve pinyonlu şanzıman tek başına nihai ürün kalitesini belirlemez. Kalıp geometrisi, mandrel hizalaması, yağlama, malzeme durumu ve çizim programı, son boru veya çubuk boyutları ve yüzey durumu açısından kritik olmaya devam ediyor.
Nominal çekme kuvveti50kN. Kullanılabilir aralık malzeme mukavemetine, kesit azalmasına, sürtünmeye ve işlemeye bağlıdır. Makinenin sürekli olarak nominal kapasitesinin sınırında çalıştırılması yerine yeterli kuvvet marjı ile seçilmesi gerekmektedir.
Tüp çizimi bir kalıpla birlikte bir kalıp kullanırmandrel veya çekirdek çubukiç boyutu kontrol etmek için. FR-50, ID'si olan tüpler için dahili yağlamayı destekler.16 mm veya daha büyük, seçilen takım konfigürasyonuna tabidir.
Dolu çubuklar için mandrel sistemine gerek yoktur. Bu nedenle aynı çeki tezgahı, ürün boyutları, takımlar ve çekme yükü makine aralığı dahilinde olduğunda boru ve çubuk uygulamaları için yapılandırılabilir.
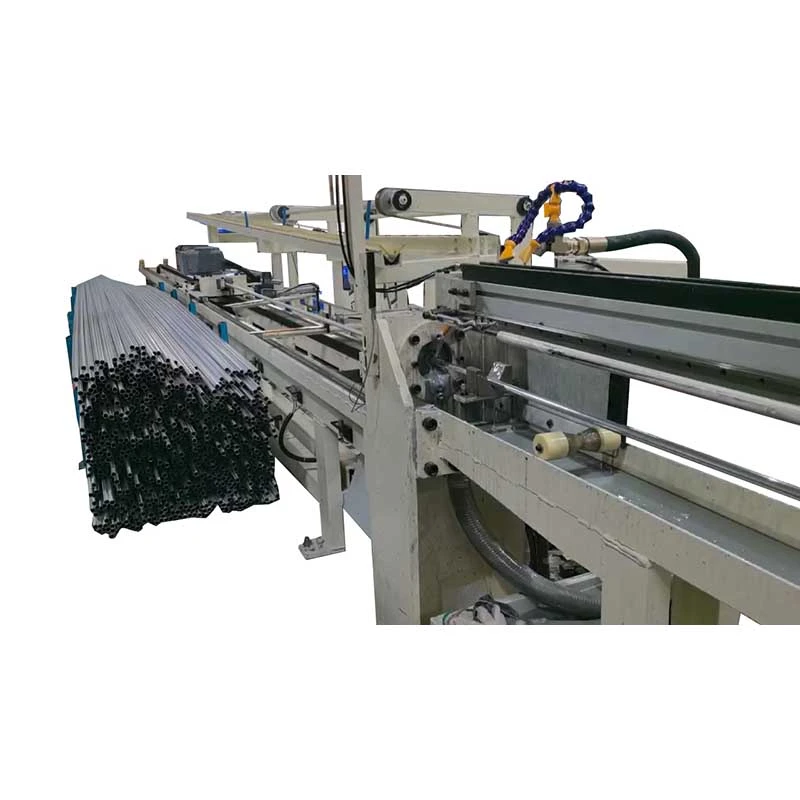
Otomatik Kremayer-Pinyonlu Soğuk Çekme Makinesi şu şekilde temin edilebilir:yarı otomatik veya tam otomatikkonfigürasyonlar. Üretim sırasına bağlı olarak otomasyon; besleme, mandrele diş açma, iç ve dış yağlama, çekme, boşaltma ve arabanın geri dönüşünü kapsayabilir.
| Parametre | Şartname |
| Modeli | FR-50 |
| Çekme Gücü | 50kN |
| Çizim Formu | Tek hatlı (1 iplikçik) |
| Etkili Çizim Uzunluğu | 4 m |
| Çekirdek-Çubuk İnme | 2 m |
| Maks. Tüp dış çapı | φ40 mm, malzemeye ve redüksiyona bağlı olarak |
| Çizim Hızı | 0–40 m/dak, kademesiz değişken |
| Taşıyıcı Dönüş Hızı | 0–30 m/dak |
| Çevrim Süresi (İtme/Geri Dönüş) | 9 saniye |
| Merkez Yüksekliği | 800mm |
| Servo Motorlu | 30 kW, 2000 rpm, Yenilik |
| Redüktör | Gezegensel dik açı, oran 1:15, Newgear |
| Servo Kontrol Cihazı | 30 kW, Yenilik |
| Güç Kaynağı | 380V, 50 Hz |
| Kılavuz Rayları | 35# lineer ray, 4 m, ENSC |
| Çerçeve İnşaatı | C28 kanal çeliği, A3 çelik levha kaynaklı |
| Kalıp Tutucu | 45# çelik levha, küresel kalıp plakası, montaj deliği φ100 mm, özelleştirilebilir |
| Yağlama | Pnömatik diyaframlı pompa, ID ≥16 mm için harici + dahili yağlama |
Teknik özellikler malzemeye, çizim programına, kalıp tasarımına ve isteğe bağlı donanıma göre değişiklik gösterebilir. Nihai makine kapasitesi gerçek üretim parametrelerinden doğrulanmalıdır.
Hassas bakır borular için kullanılırHVAC, soğutma ve ısı transfer ekipmanlarıelektrik ve genel mühendislik uygulamalarına yönelik bakır çubukların yanı sıra. Redüksiyon ve yağlamanın uygun şekilde seçilmesi koşuluyla, bakır genellikle daha sert çelik kalitelerine göre daha yüksek çekme hızları için uygundur.
Şunun için uygun:otomotiv soğutma tüpleri, ısı eşanjörü bileşenleri ve genel alüminyum borularçizimden sonra kontrollü dış boyutlar ve duvar kalınlığı gerektirir.
Gerekli çekme yükü 50 kN aralığında olduğunda hassas paslanmaz çelik borular için kullanılabilir. Redüksiyon ve çekme hızı belirlenirken paslanmaz çelikte sertleştirme, kalıp geometrisi ve yağlamanın dikkate alınması gerekir.
Uygulamalar mühendislik bileşenlerine yönelik hassas boruları, çubukları ve çubukları içerir. Daha yüksek mukavemetli malzemeler veya büyük küçültmeler, daha büyük bir çekme kuvveti sınıfı veya birden fazla çekme geçişi gerektirebilir.
The Otomatik Kremayer-Pinyonlu Soğuk Çekme MakinasıOtomasyon fonksiyonlarını bağımsız olarak eklemek yerine gerçek üretim sırasına göre yapılandırılabilir. Bu, hattın birden fazla boru boyutunu veya sık sık takım değişikliklerini ele aldığı durumlarda önemlidir.
Yarı otomatik konfigürasyon, malzeme yükleme ve seçilen kurulum işlemlerini operatörün kontrolü altında tutar. Tam otomatik bir konfigürasyon entegre edilebilirbesleme, mandrele diş açma, yağlama, çekme, boşaltma ve taşıyıcının geri dönüşü.
The PLC and HMI system can be configured according to the required machine functions, production sequence and automation level.
FangRong, o zamandan beri soğuk çekme ekipmanı imalatında yer alıyor1998. Üretim tesisleriDongguan ve Yangjiangmakine imalatını, işlemeyi, montajı, elektrik entegrasyonunu ve testini kapsar.
Şirket yıllık üretim kapasitesinin 200.000'den fazla olduğunu bildiriyor650 makineiki tesisten fazlasında müşterilere ekipman tedarik etmiştir.70 ülke.
Çerçeve imalatı:C28 kanal çeliği ve A3 çelik levha kaynak yapılarak işleme hazır hale getirilir.
İşleme:Kılavuz ray ve raf montaj yüzeyleri gerekli geometriye göre işlenir.
Sürücü aksamı:Servo motor, planet dişli kutusu, pinyon ve kremayer son entegrasyondan önce monte edilir ve kontrol edilir.
Sistem entegrasyonu:Mekanik, pnömatik, yağlama ve elektrik sistemleri bağlanır ve devreye alınır.
PLC programlama:Çizim döngüleri ve HMI fonksiyonları, seçilen makine spesifikasyonuna göre yapılandırılır.
Makine testi:Sevkiyattan önce arabanın hareketi, elektriksel fonksiyonları, yağlama ve çekme performansı kontrol edilir. Müşteri numuneleri temin edildiğinde çizim denemeleri için kullanılabilir.
ISO 9001:2015— Tasarım, üretim, kurulum ve servisi kapsayan kalite yönetim sistemi. Sertifika No. UQ231211R1.
CE belgeleri— Hedef pazarın gereksinimlerine göre uygulanabilir makine konfigürasyonları için mevcuttur.
SGS denetimi— Müşterinin veya projenin gerektirdiği durumlarda bağımsız denetim yapılabilir.
FangRong ayrıca, çekme makinesi iletimi ve takımlama sistemleri de dahil olmak üzere, soğuk çekme ekipmanıyla ilgili çok sayıda buluş ve faydalı model patentine sahiptir.
Gerekli kuvvet şu şekilde belirlenir:malzeme kalitesi, başlangıç ve bitiş boyutları, duvar kalınlığı, redüksiyon, kalıp geometrisi ve yağlama koşulları. The φ40 mm maximum tube OD is a machine reference and should not be treated as the maximum size for every material.
Evet. Boru çekmede kalıp ve mandrel sistemi kullanılırken, katı çubuklar mandrel olmadan çekilir. Ayrı kalıplar ve uygun aletler gereklidir ve çekme yükü makinenin nominal aralığında kalmalıdır.
Tahrik, zincir gerginliğini ve rutin zincir gerginliği ayarını ortadan kaldırır. Daha da önemlisi, servo sistem programlanabilirlik sağlarhız, hızlanma, yavaşlama ve taşıyıcı konumlandırmatekrarlanabilir otomatik çizim döngüleri için kullanışlıdır.
Evet, malzeme ve azaltma planının makinenin çekme kuvveti kapasitesi dahilinde olması şartıyla. Paslanmaz çelik, daha yüksek mukavemeti ve sertleşme davranışı nedeniyle genellikle redüksiyon, kalıplama ve yağlama işlemlerinin daha yakından kontrol edilmesini gerektirir.
Sağlayınmalzeme kalitesi, başlangıç boyutu, bitmiş boyut, duvar kalınlığı, geçiş başına azalma, çekme uzunluğu, üretim hedefi ve otomasyon gereksinimleri. Boru çizimi için ID gereklilikleri ve mandrel bilgileri de takım konfigürasyonunun onaylanması açısından faydalıdır.
Anlamlı bir FAT kontrol edilmelidirtaşıma hareketi, çekme hızı, kuvvet kapasitesi, kalıp ve mandrel hizalaması, yağlama, otomatik çevrim fonksiyonları ve güvenlik fonksiyonları. Müşteri malzemesi mevcutsa gerçek bir çizim denemesi tercih edilir çünkü bu işlem sonucunun sevkıyattan önce kontrol edilmesine olanak tanır.
FangRong şunları sağlar:kurulum denetimi, devreye alma, operatör eğitimi, yedek parça temini ve uzaktan teknik destek. Standart garanti süresi devreye alma tarihinden itibaren 12 aydır.
Adres
NO.163, Shatong Yolu, Shabu 2. Sanayi Bölgesi, Dalang Kasabası, Dongguan Şehri, Guangdong, Çin
tel
E-posta