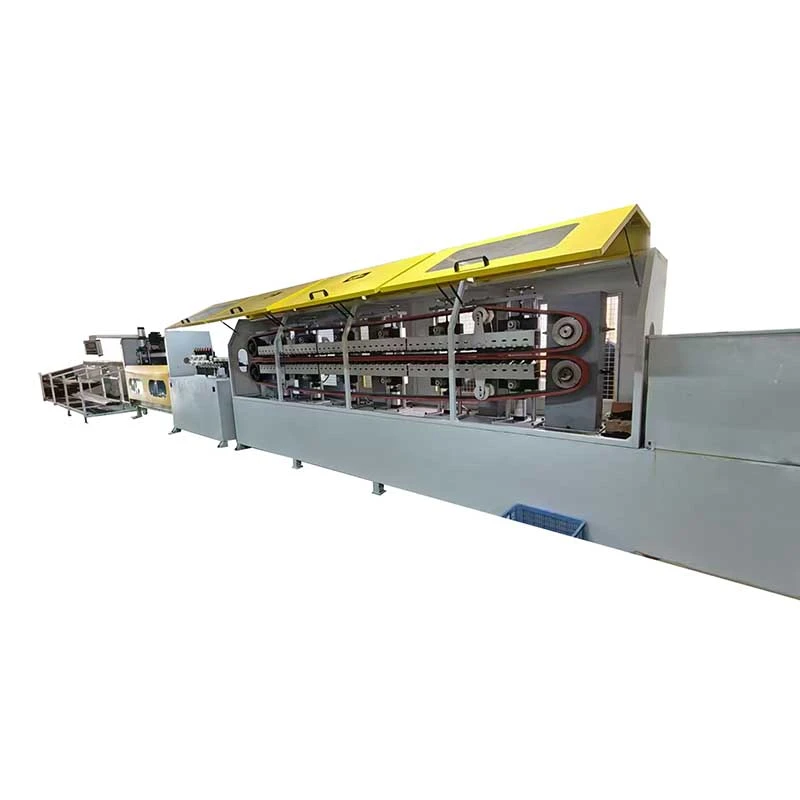
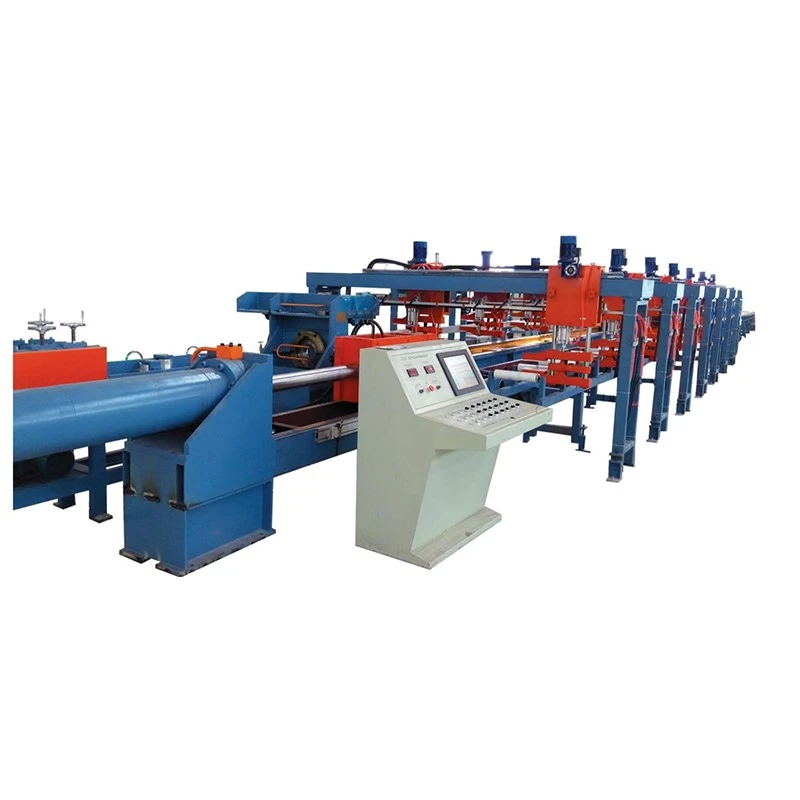
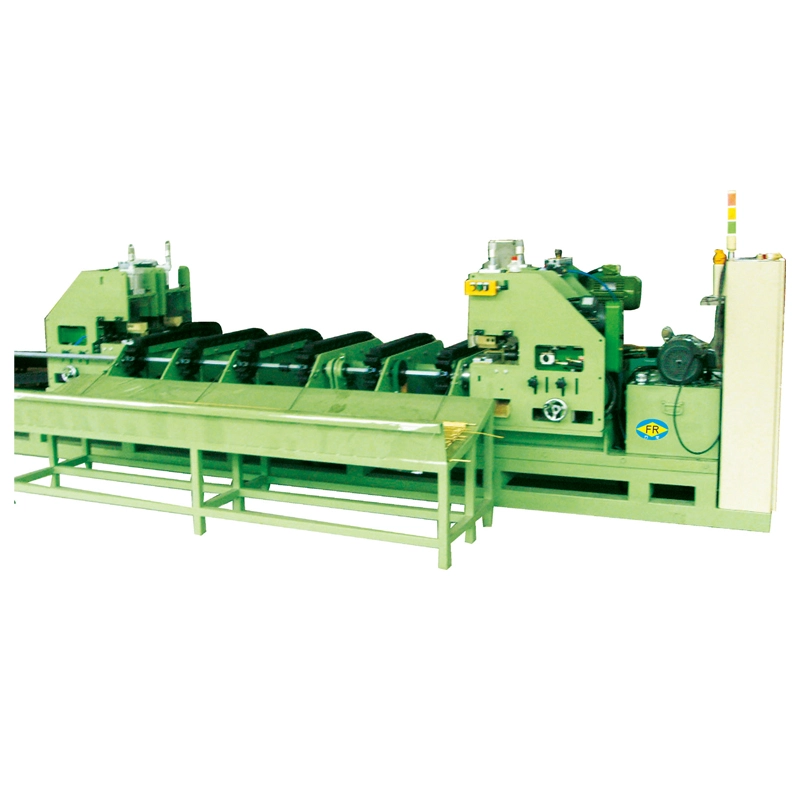
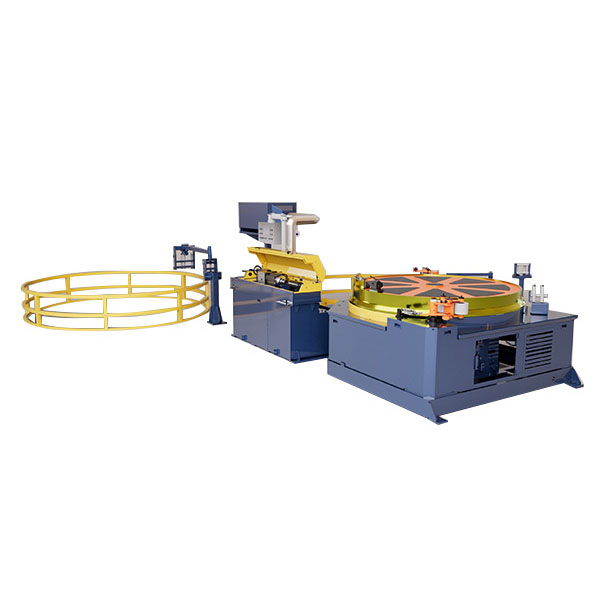
FangRong'unKremayer-Pinyonlu Soğuk Çekme MakinasıKısa çalışma uzunluklarının, hızlı ivmelenmenin ve doğru konumlandırmanın çok uzun çizim vuruşlarından daha önemli olduğu hassas çizim için üretilmiştir. Kremayer ve pinyonlu sürücü, servo motorun hareketini doğrudan çizim taşıyıcısına aktararak, düşük mekanik oynama ve tekrarlanabilir konumlandırma ile kontrollü hareket sağlar.
Kısa, Hassas Çizim Döngüleri için Üretildi
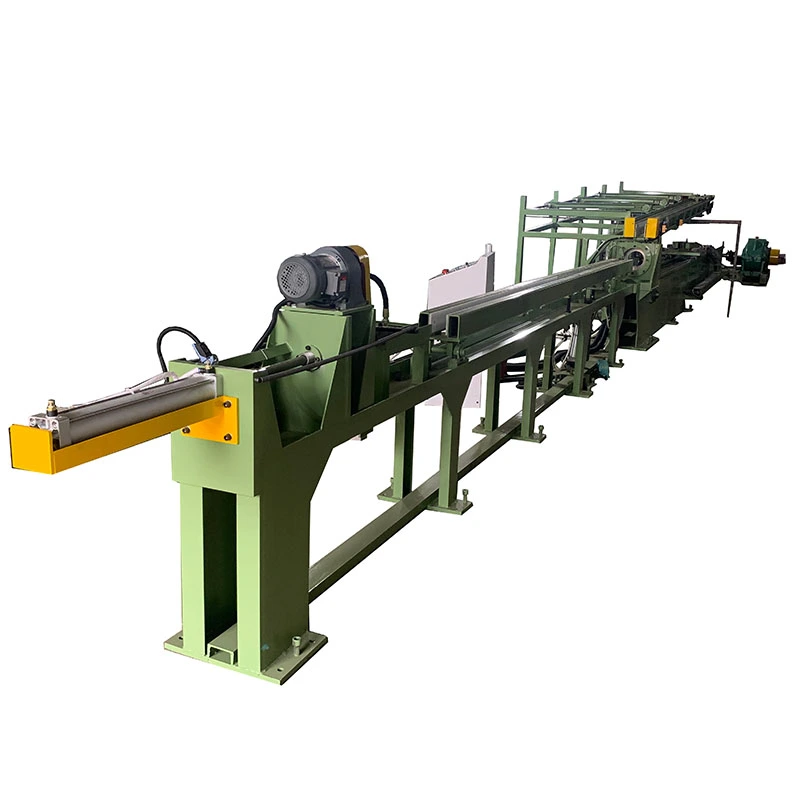
The FR-50sağlar50kN çekme kuvveti4 m etkili çekme uzunluğu ve 2 m maça çubuğu stroku ile. 30 kW'lık bir Inovance servo motor, 1:15 oranlı planeter dik açılı dişli kutusunu çalıştırır. Çekme hızı 0–40 m/dak arasında sürekli olarak ayarlanabilir, taşıyıcı geri dönüş hızı ise 0–30 m/dak'ya ulaşır.
Bu konfigürasyon, makinenin konum doğruluğunu kaybetmeden tekrar tekrar hızlanması, durması ve geri gitmesi gerektiğinde kullanışlıdır. Kremayer ve pinyonlu şanzıman, geleneksel zincirli çeki tezgahlarında bulunan uzun esnek zincir yolunu ortadan kaldırırken, önceden yüklenmiş rulmanlar ve boşluksuz şanzıman bileşenleri, mekanik boşluğun kontrol edilmesine yardımcı olur. Konumlandırma tekrarlanabilirliği ulaşabilir±0,05 mmuygun çalışma koşulları altında.
FR-50 temel özellikleri:50kN çekme kuvveti, 4 m etkin çekme uzunluğu, 2 m maça-çubuk stroku, 0–40 m/dak çekme hızı ve 0–30 m/dak'ya kadar taşıyıcı geri dönüş hızı.
Maça Çubuğu Taşıma Makinanın Bir Parçasıdır
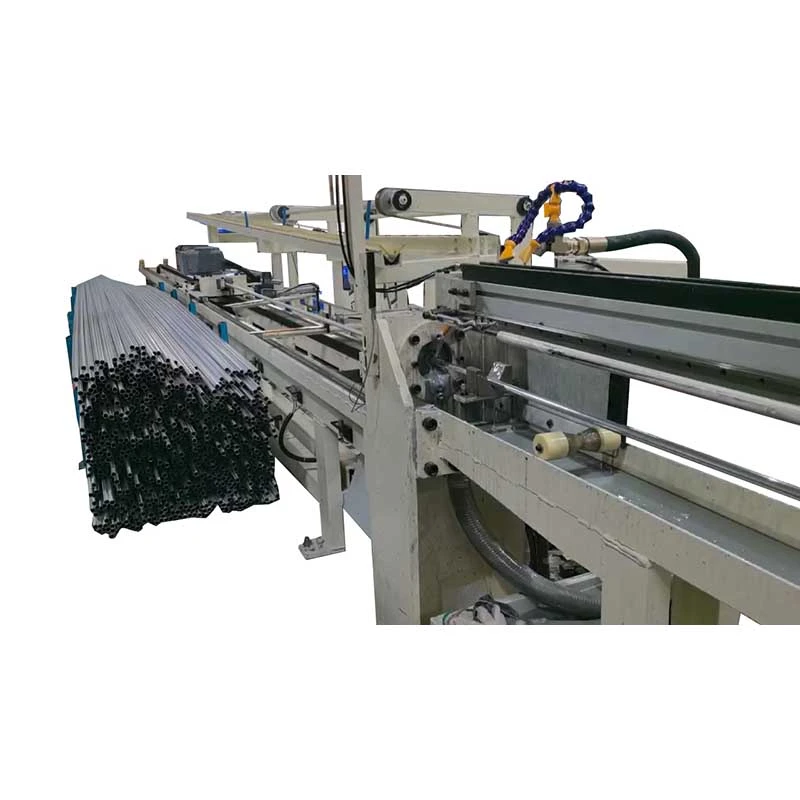
Boru çekmede üretkenlik yalnızca çekme vuruşundan değil aynı zamanda maça çubuğunun bir sonraki döngüye ne kadar hızlı hazırlanabileceğinden de etkilenir. FR-50 şunları içerir:otomatik çekirdek çubuk diş açmave yükleme ve sıkıştırma sırasında manuel müdahaleyi azaltmak için pnömatik kama tipi çene sistemi.
İç ve dış yağlama, iç çapı ≥16 mm olan boruların çekilmesi için de yapılandırılabilir. Bu, yağlama koşullarının çekme yükünü, kalıp aşınmasını ve boru yüzey kalitesini doğrudan etkilediği tapa veya mandrel kullanılan uygulamalar için önemlidir.
FR-50 Teknik Yapılandırma
Çekme Gücü50kN
Etkili Çizim Uzunluğu4m
Çekirdek-Çubuk İnme2m
Çizim Hızı0–40 m/dak
Taşıyıcı Dönüş Hızı0–30 m/dak
Ana Servo Motor30kW Yenilik
Vites kutusuPlanet dik açılı dişli kutusu
Şanzıman Oranı 1:15
Konumlandırma Tekrarlanabilirliği±0,05 mm
Merkez Yüksekliği800 mm
Maça Çubuk Diş AçmaOtomatik
Yağlamaİç ve dış yağlama mevcut
Rack-Pinyonun Avantajlı Olduğu Yer
Makine özellikle aşağıdakiler için uygundur:tıbbi borular, havacılık hidrolik hatları ve hassas otomotiv bileşenleriTutarlı hareket ve tekrarlanabilir konumlandırmanın maksimum çekme kapasitesinden daha önemli olabileceği durumlarda. Ayrıca mevcut atölye alanının sınırlı olduğu durumlarda da pratik bir seçimdir; FR-50, 800 mm merkez yüksekliğiyle kompakt bir düzene sahiptir.
Uzun çekme vuruşları veya çok yüksek çekme kuvvetleri gerektiren uzun ürünler için zincir veya hidrolik çeki tezgahı daha uygun olabilir. Kremayer ve pinyon ekipmanı, üretim döngüsünün nispeten kısa olduğu ve prosesin servo kontrollü hız ve konumlandırmadan faydalandığı durumlarda daha anlamlıdır.
Kremayer-Pinyon ve Geleneksel Zincir Çizimi
| Öğe |
Kremayer-Pinyon |
Zincir Tipi |
| Sürmek |
Servo motorlu kremayer ve pinyon |
Zincir ve redüktör |
| Tipik Güç |
Konumlandırma, hızlanma ve hız kontrolü |
Ağır çekme ve daha uzun çizim vuruşları |
| Çizim Hızı |
FR-50'de 0–40 m/dak |
Makine modeline bağlıdır |
| Çizim Uzunluğu |
FR-50'de 4 m etkin uzunluk |
Birçok modelde daha uzun vuruşlar mevcuttur |
| En Uygun |
Hassas borular ve kısa çevrimli üretim |
Genel çubuk ve boru çekme, daha yüksek yüklü üretim |
Karşılaştırma esas olarak hangi şanzımanın evrensel olarak daha iyi olduğu değil, üretim süreciyle ilgilidir. İşin 4 m'lik bir çekme uzunluğu, sık hız değişiklikleri ve sıkı konumlandırma gerektirmesi durumunda kremayer-pinyon düzeninin açık bir avantajı vardır. Öncelik maksimum çekme kapasitesi veya çok daha uzun strok ise geleneksel zincir veya hidrolik makine daha iyi bir eşleşme sağlayabilir.
Çizim Döngüsünü Servo Hareketle Kontrol Edin
HMI'lı bir Mitsubishi PLC çizim sırasını koordine ederken, servo sürücü de taşıyıcı için değişken hız kontrolü sağlar. Bu, makineyi sabit bir hızda çalıştırmak yerine çekme ve geri dönüş hızlarının malzemeye ve takımlara göre ayarlanmasına olanak tanır.
Servo kontrolü, çekme döngüsü sık hızlanma, yavaşlama ve geri dönüş hareketlerini içerdiğinde kullanışlıdır.Hız, malzeme, redüksiyon ve takımlama koşullarına uyacak şekilde ayarlanabilirken, PLC sırayı ve konumlandırma gereksinimlerini yönetir.
Hassas Boru Çekme İşlemini Tamamlayın
Hassas bir boru hattı için makine FangRong'unkiyle birleştirilebilir.Çizim KalıplarıElmas işleme dahil olmak üzere veİşaretleme Makinesimalzeme hazırlığı için. Ortaya çıkan kurulum, işleme, besleme ve çekme hareketinin bitmiş boru veya çubuğun boyutsal gereksinimlerine uygun olmasını sağlar.
Bu nedenle kremayer ve pinyon konfigürasyonu, her tür çeki tezgahının yerine geçmek yerine, hassas odaklı bir çizim çözümü olarak kabul edilir. Doğru seçim gerekli çekme kuvvetine, çalışma uzunluğuna, malzemeye, üretim döngüsüne ve konumlandırma doğruluğuna bağlıdır.


 Whatsapp