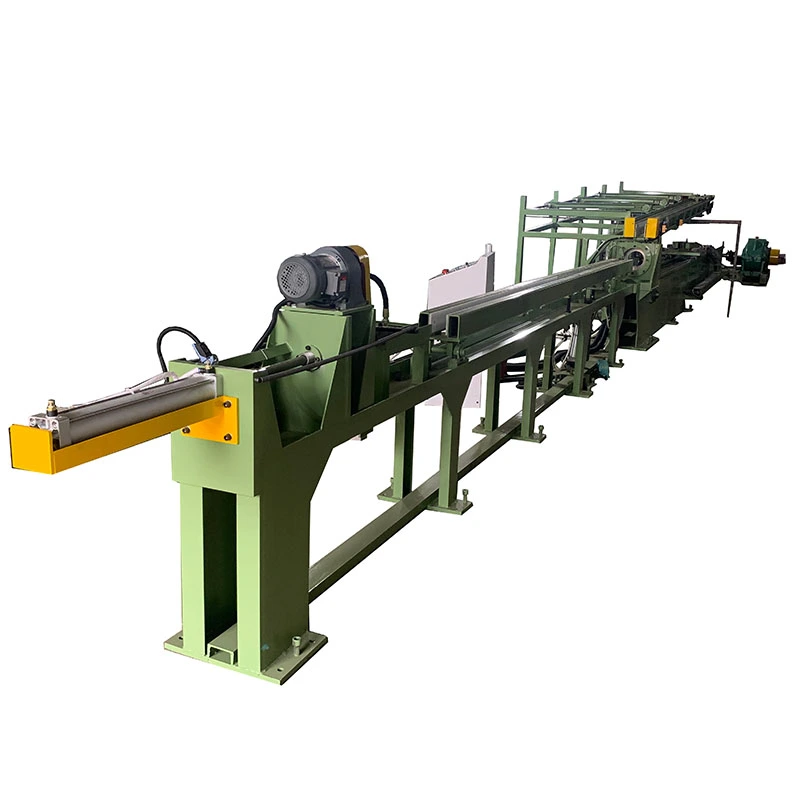
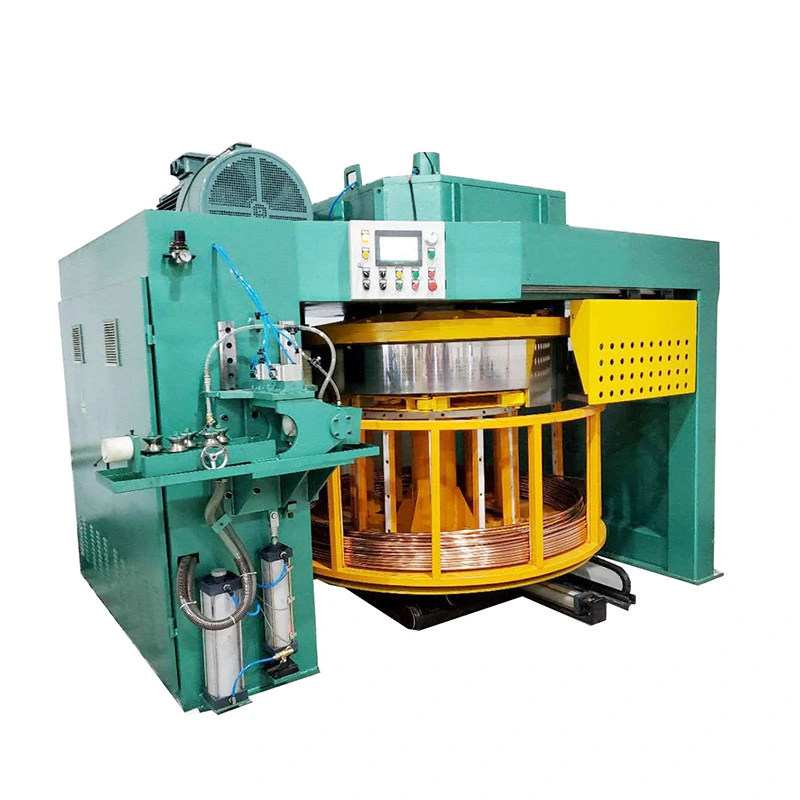
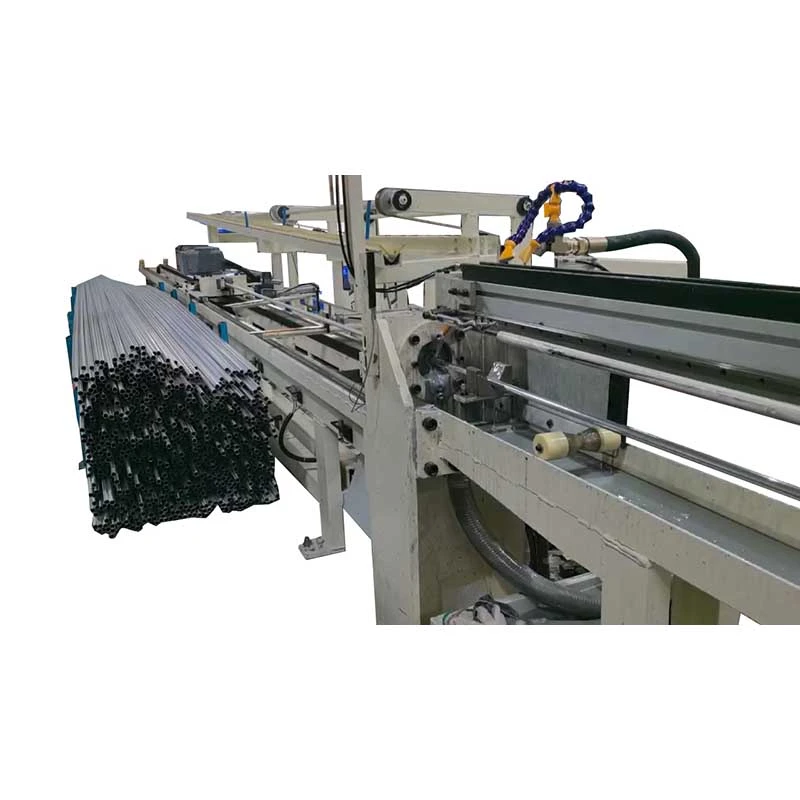
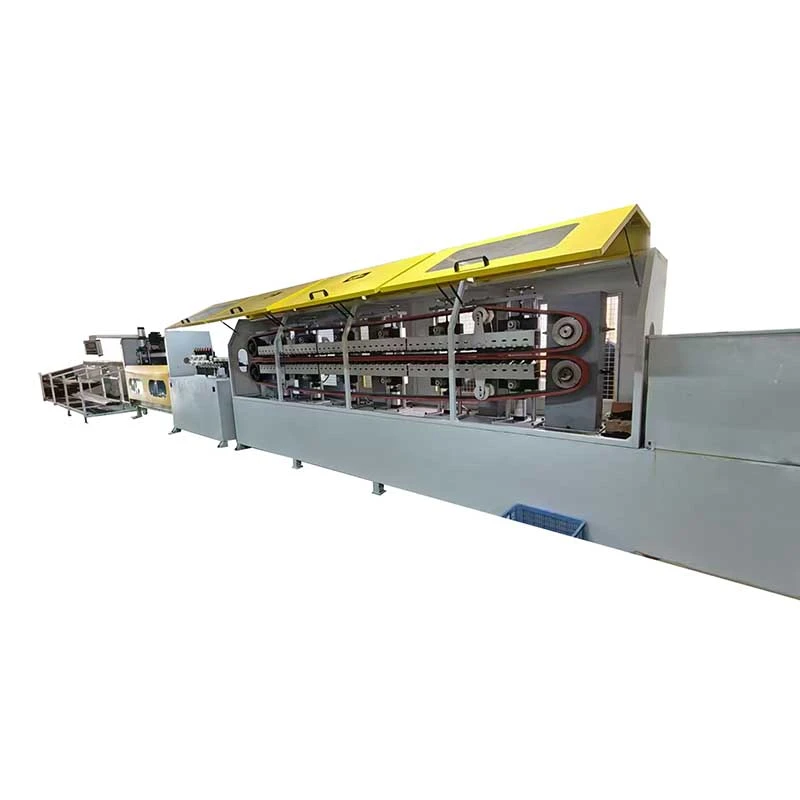
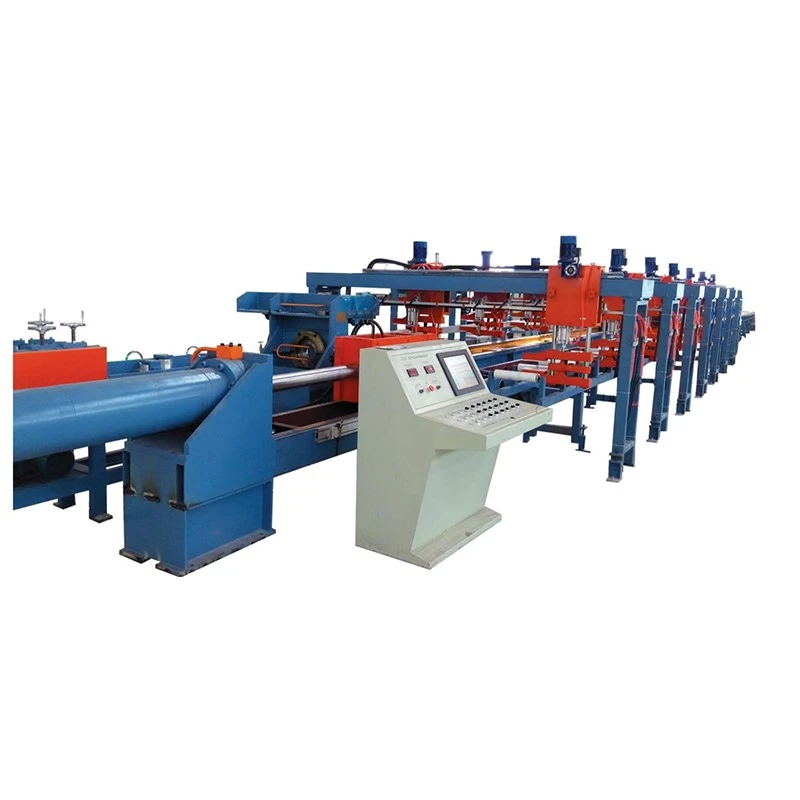
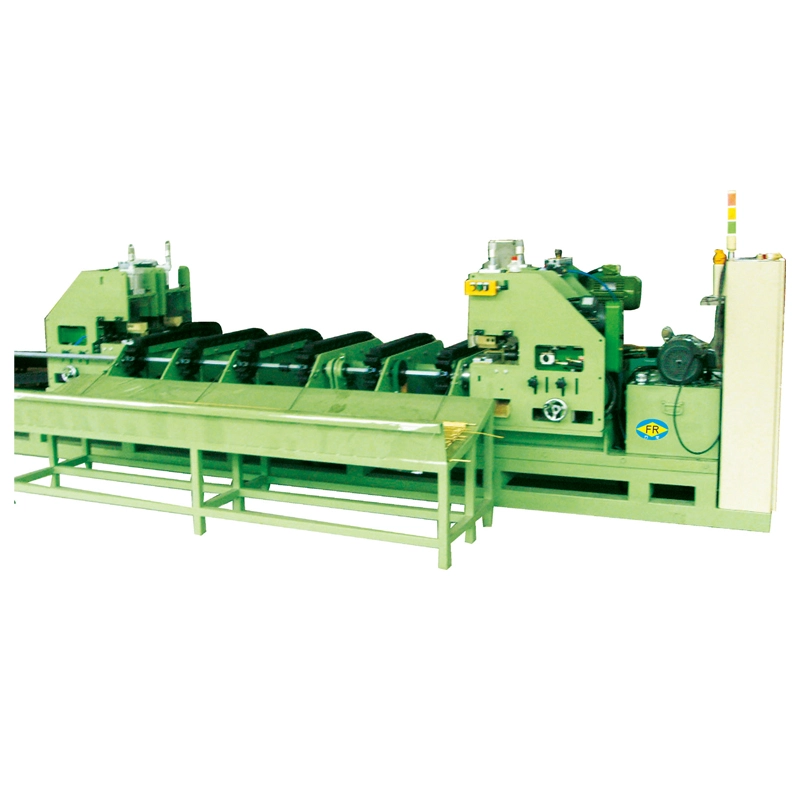
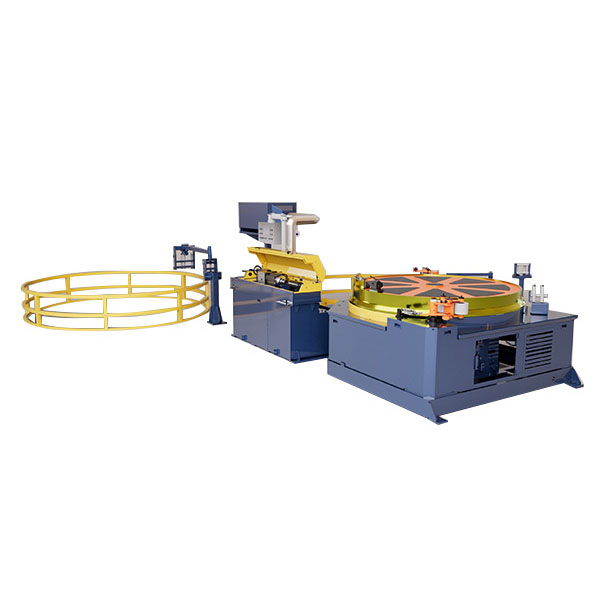
FangRong'unTam Otomatik Hatsivriltme, soğuk çekme, düzleştirme, kesme ve pah kırma işlemlerini tek bir bağlantılı üretim hattında birleştirir. Yarı mamul çubukların ayrı makineler arasında taşınması yerine, malzeme besleme ucundan girerek gerekli işlemlerden sırayla geçer. Bu konfigürasyon, manüel transferin ve tekrarlanan konumlandırmanın bir darboğaz haline geldiği, büyük miktarlarda sabit uzunlukta çubuklar veya tüpler üreten fabrikalar için özellikle kullanışlıdır.
Ham Çubuktan Bitmiş Uzunluğa Kadar Tek Hat
Süreç, malzemeyi çekmeye hazırlayan hidrolik itme başlığı ile başlar, ardından ana çekme ünitesi, çok silindirli doğrultucu, hareketli makas ve otomatik pah kırma istasyonu gelir. Her aşamanın kendine özgü bir işi vardır: itme kafası malzemeyi kalıptan geçirir, çizim bölümü azaltır, düzleştirme kalan eğriliği düzeltir, kesme bitmiş uzunluğu belirler ve pah kırma uçları bir sonraki montaj veya işleme operasyonu için hazırlar.
İşaretleme → Soğuk Çekme → Doğrultma → Kesme → Pah Kırma
Bu operasyonları bağlantılı tutmak,ara taşıma, manuel hizalama ve süreç içi depolama. Bu durum, bir ürünün aynı spesifikasyona göre tekrar tekrar üretildiği ve aksi takdirde operatörlerin makineler arasında malzeme aktarımı ve yeniden ayarlanması için önemli miktarda zaman harcayacağı durumlarda daha da belirgin hale gelir.
Faydası sadece atölye katında daha az makinenin bulunması değildir. Bağlantılı bir üretim rotası aynı zamanda süreçler arasındaki malzeme taşıma miktarını da azaltabilir ve genel iş akışının yönetilmesini kolaylaştırabilir.
Çizim Yükünün Çevresinde Oluşturuldu
Otomatik Hat Aralığı:FR-5T'den FR-200T'ye
Hidrolik İtme Kafası Kuvveti:10T'den 300T'ye
İtme Başlıklı Silindir:φ63×200mm ila φ300×300mm
Ana Çizim Motor Gücü:22kW ila 400kW
Hidrolik Yağ Pompası Gücü:5,5kW ila 160kW
Uygulanabilir Çubuk Çapı:konfigürasyona bağlı olarak yaklaşık 13–100 mm
Bu rakamlar bağımsız seçenekler değildir. Başlangıç çapı, malzeme kalitesi, çekme küçültme, bitmiş boyut ve üretim döngüsü gerekli çekme kuvvetini, hidrolik kapasiteyi ve motor gücünü belirler. Örneğin daha küçük hassas çubuklar için tasarlanan bir hattın, daha büyük yüksek mukavemetli çelik profillerin çizimiyle aynı konfigürasyona ihtiyacı yoktur.
Bu nedenle FangRong, her modülü nominal makine kapasitesine göre ayrı ayrı seçmek yerine, gerçek çizim süreci etrafında çizgiyi oluşturur. Bu, ihtiyaç duyulmayan kapasiteyi eklemeden ekipmanın malzeme ve üretim gereksinimlerine uygun hale getirilmesine yardımcı olur.
Senkronizasyon Daha Fazla Otomasyon Eklemekten Daha Önemlidir
Birkaç makine birbirine bağlandığında işin zor kısmı bunların tek bir süreç olarak çalışmasını sağlamaktır. Malzemenin her istasyona doğru zamanda ve konumda ulaşması gerekiyorsa çizim ünitesi, düzleştirici, kesici ve pahlama istasyonu bağımsız olarak çalışamaz.
FangRong bir merkezi kullanıyorMitsubishi PLC kontrol sistemiServo sürücüleri, hidrolik üniteleri ve otomatik taşımayı koordine etmek. Kontrol sistemi istasyonlar arasındaki çalışma sırasını yönetirken, hız ve gerilim de gereksiz duruşları, malzeme birikimini ve uyumsuz hareketleri azaltacak şekilde koordine edilir.
Sık ürün değişikliği gerektiren üretim için, kayıtlı proses ayarları, operatörlerin ihtiyaç duyduğu tekrarlanan ayarlama miktarını da azaltabilir. Bu, özellikle aynı hattın birden fazla belirlenmiş üretim spesifikasyonunu işlediği durumlarda kullanışlıdır.
Tam Otomatik Hattın Anlamlı Olduğu Yer
Bu tip hat, üretim rotasının tekrarlı olduğu ve bitmiş ürünün birkaç ardışık işlem gerektirdiği durumlarda en uygunudur. Tipik uygulamalar şunları içerir:otomotiv tahrik milleri, bisiklet şasi boruları, mobilya ayakları ve elektrik boruları.
Pek çok farklı boyuttaki düşük hacimli üretim için tam entegre hat her zaman en iyi seçim değildir. Ayrı makineler, ürünler sık sık değiştiğinde daha fazla esneklik sağlayabilir. Kararlı özellikler, yüksek verim ve azaltılmış manuel kullanım, maksimum süreç esnekliğinden daha önemli olduğunda otomatik hat daha çekici hale gelir.
Neden Komple Seri için FangRong'u Seçmelisiniz?
FangRong sadece hattaki bireysel makineleri tedarik etmiyor. Deneyimimiz tüm işlem sırasını kapsamaktadır.işaretleme, çizim, düzeltme, kesme ve pah kırmaekipman yerleşimi ve kontrol mantığının baştan itibaren birlikte değerlendirilmesine olanak sağlar.
Müşteri için bir Tam Otomatik Hat projesi, ekipman seçimi, hat yerleşimi, elektrik ve hidrolik koordinasyonu, kurulum, devreye alma ve operatör eğitimini kapsayabilir. Üretim gereksinimi daha sonra değişirse, bireysel istasyonlar da ilgisiz ekipman olarak ele almak yerine mevcut sürecin bir parçası olarak değerlendirilebilir.
Guangdong'daki metal şekillendirme ekipmanı ve fabrikalarında 30 yılı aşkın deneyime sahip olan FangRong, müşterinin malzemesi, boyutları, çıktısı ve sonraki gereksinimleri doğrultusunda çizim ve bitirme hatları oluşturmaya odaklanmaktadır.
Amaç basittir:süreçler arasında daha az işlem yapılması ve gelen malzemeden bitmiş parçalara kadar daha tutarlı bir rota.


 Whatsapp