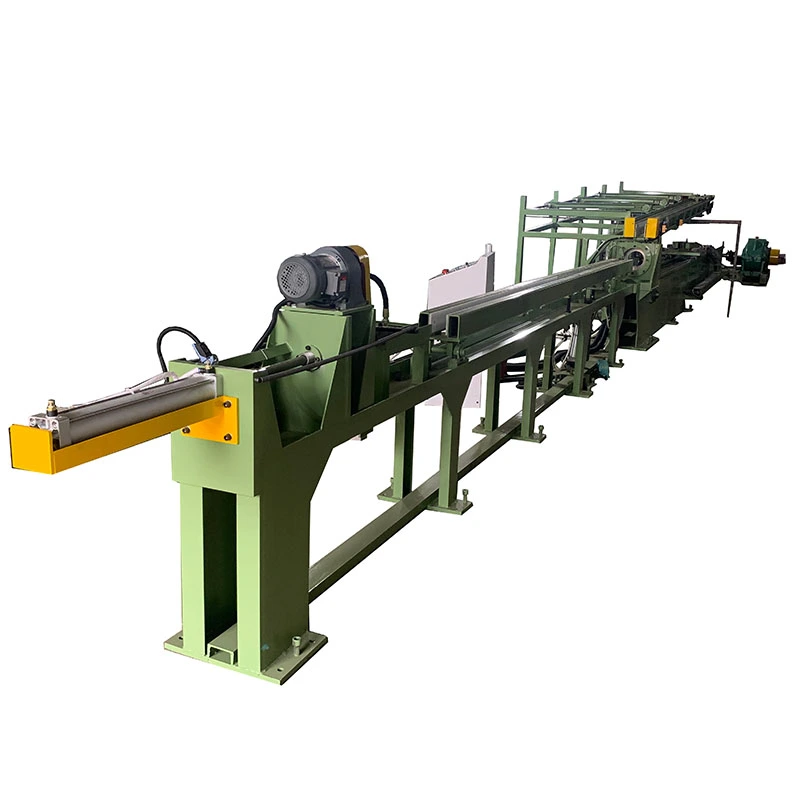
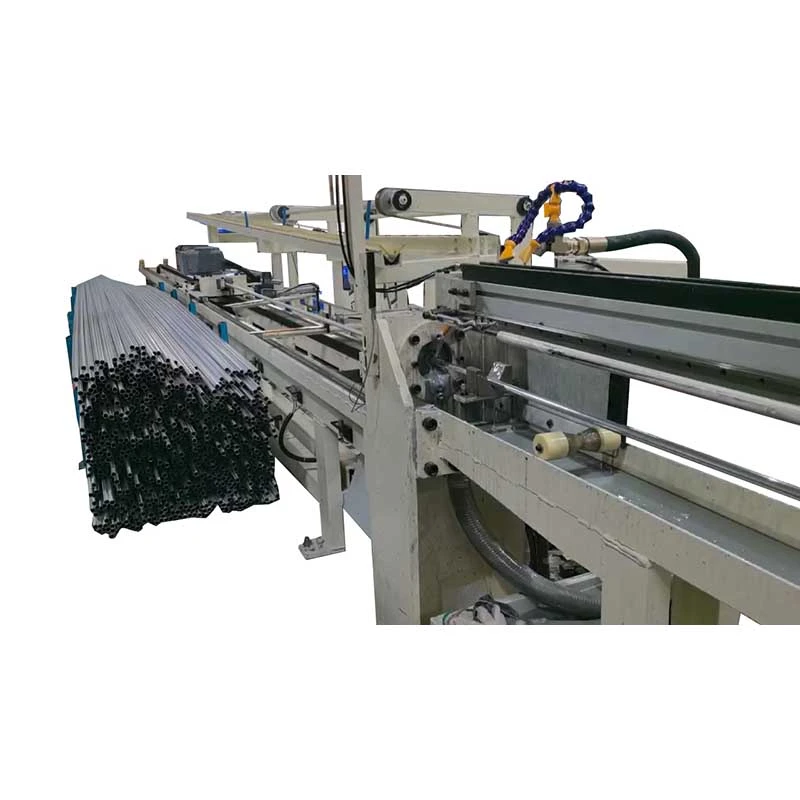
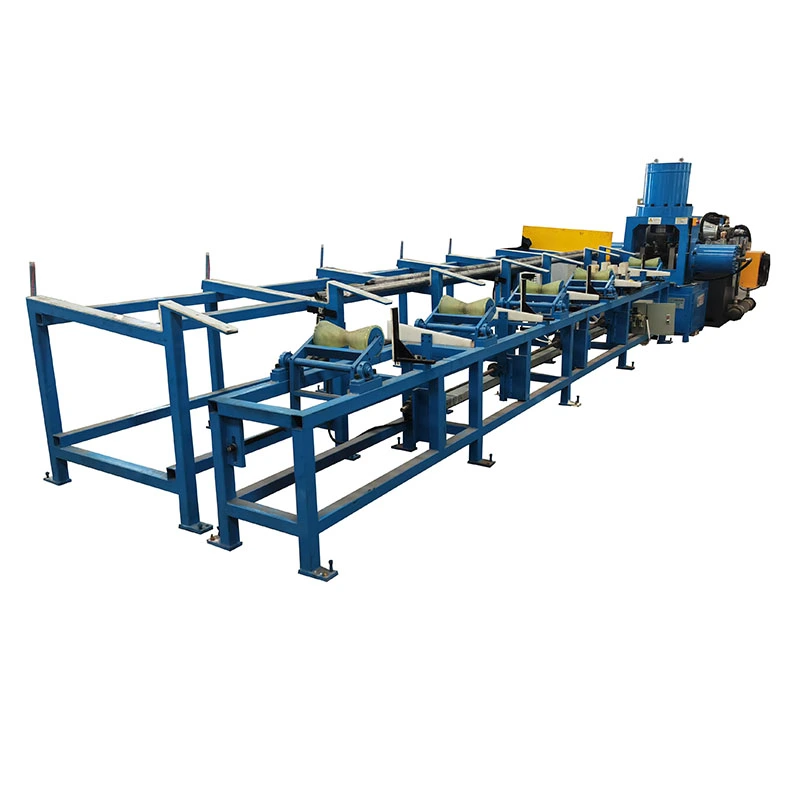
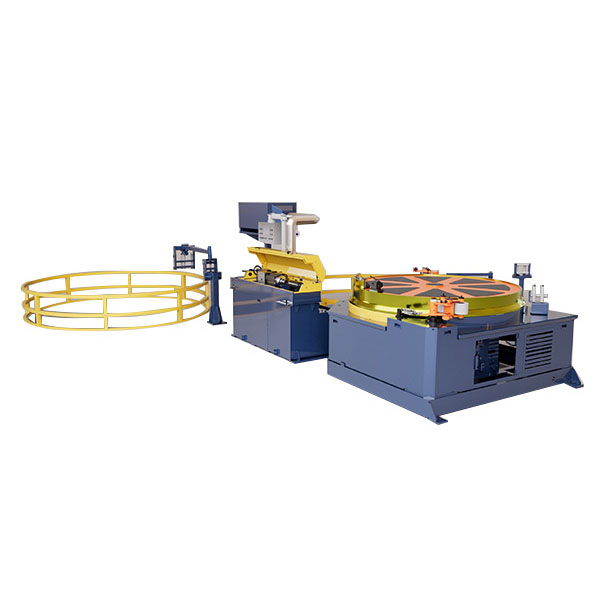
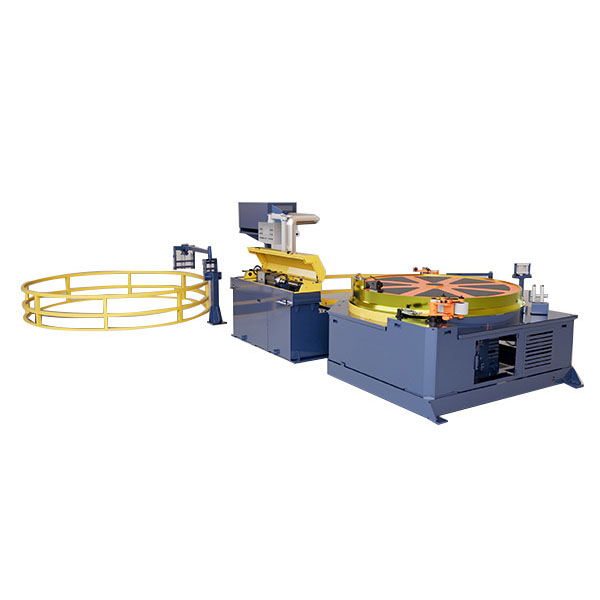
FangRongsağlarBoru İç Diş Şekillendirme Makinesibakır, paslanmaz çelik, pirinç ve alüminyum borularda sürekli iç diş açma ve helisel kanal oluşturma için. 5–15 mm arası boru çaplarını ve 60 m/dak'ya kadar çekme hızlarını kapsayan FR-8 ve FR-12 konfigürasyonlarıyla ekipman, HVAC, soğutma, esnek hortum ve hassas boru üretiminde verimli boru işleme için tasarlanmıştır.
İç diş ve oluk oluşturma, yüksek performanslı metal borular, esnek borular, ısı eşanjörü boruları ve özel sıvı transfer bileşenleri üreten üreticiler için önemli bir süreçtir. Aralıklı işleme operasyonlarının aksine, sürekli şekillendirme sistemi boru beslemeyi, iç profil oluşturmayı, kontrollü çekmeyi ve otomatik sarmayı tek bir üretim sırasında birleştirebilir. Bu, istikrarlı boru hareketini ve tutarlı şekillendirme koşullarını korurken tekrarlanan işlemleri azaltmaya yardımcı olur.
FangRong'un Boru İç Diş Şekillendirme Makinesi FR-8 ve FR-12 konfigürasyonlarında mevcuttur. FR-8 modeli, 15–30 m/dak çekme hızıyla 5–10 mm boru çaplarını desteklerken FR-12, 40–60 m/dak hızla 8–15 mm boruları işler. Nihai konfigürasyon boru malzemesine, duvar kalınlığına, iç profile, hatveye, üretim hızına ve bobin çapına göre eşleştirilebilir.
İçindekiler
- Boru İç İplik Şekillendirme Makinesi Nasıl Çalışır?
- Sürekli İç Diş Açmanın Temel Özellikleri Nelerdir?
- Ana Makine Özellikleri Nelerdir?
- Üreticiler Doğru Makineyi Nasıl Seçmeli?
- Bu Makine Nerede Kullanılıyor?
- Hangi Üretim Sorunlarını Çözebilir?
- FangRong Makine İmalatına Nasıl Yaklaşıyor?
- Sıkça Sorulan Sorular
- Boru İşleme Projenize Nasıl Başlayabilirsiniz?
Boru İç İplik Şekillendirme Makinesi Nasıl Çalışır?
Bir Boru İç İplik Şekillendirme Makinesi, sürekli boru hareketi etrafında tasarlanmıştır. Boru, tek tek boru bölümlerini ayrı ayrı işlemek yerine besleme sistemine girer ve dahili şekillendirme bölümü boyunca sürekli olarak hareket eder. Kontrollü bir şekillendirme aleti, çekiş sistemi sabit hareketi korurken iç yüzeyde gerekli sarmal diş veya oluğu oluşturur.
1. Kontrollü Tüp Beslemesi
Besleme bölümü boruyu kontrollü bir hızda şekillendirme alanına doğru yönlendirir. Doğru hizalama önemlidir çünkü aşırı sapma, şekillendirme derinliğini, eğim tutarlılığını ve nihai iç profili etkileyebilir.
2. İç Profil Oluşturma
Şekillendirme sistemi, geleneksel malzeme kaldırmalı kesmeye dayanmak yerine kontrollü deformasyon yoluyla dahili sarmal profili oluşturur. Bu yöntem özellikle kararlı adım ve tekrarlanabilir iç geometrinin önemli olduğu sürekli üretim için uygundur.
3. Çizim ve Çekiş
Şekillendirme bölümüne girdikten sonra boru sürekli olarak makineden çekilir. Çekme kuvveti ve çalışma hızı, boru malzemesi ve boyutlarına göre ayarlanabilir, böylece istikrarlı üretim koşullarının korunmasına yardımcı olur.
4. Otomatik Sarma
İç profil oluşturulduktan sonra bitmiş tüp otomatik olarak bir bobine sarılabilir. Bu, ara manuel işlemleri azaltır ve prosesin yukarı veya aşağı yöndeki boru işleme ekipmanına bağlanmasını kolaylaştırır.
Sürekli İç Diş Açmanın Temel Özellikleri Nelerdir?
Boru üreticileri için makine performansı yalnızca şekillendirme kabiliyetine göre belirlenmemektedir. Sürekli üretim aynı zamanda koordineli besleme, çekiş, takımlama ve sarma sistemleri gerektirir.
- Sürekli işleme:Boru şekillendirme, çekme ve sarma işlemleri bağlantılı bir üretim süreci olarak çalışabilir.
- İç helisel şekillendirme:Şekillendirme sistemi, boru uzunluğu boyunca iç dişler veya oyuklar üretir.
- Çoklu malzeme uyumluluğu:Bakır, paslanmaz çelik, pirinç, alüminyum ve diğer uygun metal borular için konfigürasyonlar geliştirilebilir.
- Ayarlanabilir üretim parametreleri:Malzeme ve boru özelliklerine göre çalışma hızı ve çekme koşulları seçilebilir.
- Otomatik sarma:Bitmiş tüpler bobinler halinde toplanabilir, böylece ek geri sarma işi azalır.
- Üretim hattı entegrasyonu:Ekipman mevcut boru işleme hatlarına bağlanacak şekilde yapılandırılabilir.
- Özel takımlar:Şekillendirme araçları gerekli boru boyutlarına, adıma ve iç profile göre eşleştirilebilir.
Ana Makine Özellikleri Nelerdir?
FangRong şu anda farklı tüp boyutları ve üretim gereksinimleri için iki standart konfigürasyon sunmaktadır. Aşağıdaki özellikler ilk makine seçimi için pratik bir referans sağlar.
| Şartname | FR-8 | FR-12 |
|---|---|---|
| Çekme Gücü | 2 ton | 5 ton |
| Tüp Çapı | 5–10 mm | 8–15 mm |
| Çizim Hızı | 15–30 m/dak | 40–60 m/dak |
| Bobin Çapı | 600–1000 mm | 800–1200 mm |
| Ana Motor | 15 kW | 22 kW |
| Değişken Sürücü | 18 kW | 30 kW |
Gerçek çalışma parametreleri boru malzemesine, dış çapa, duvar kalınlığına, gerekli iç profile, eğime, üretim kapasitesine ve bitmiş bobin gereksinimlerine göre doğrulanmalıdır. Standart spesifikasyonlar üretim hattıyla tam olarak eşleşmediğinde özel konfigürasyonlar mevcuttur.
Üreticiler Doğru Makineyi Nasıl Seçmeli?
Yalnızca motor gücüne veya maksimum hıza dayalı bir içten diş açma makinesinin seçilmesi, uygun olmayan bir üretim konfigürasyonuna yol açabilir. Daha güvenilir bir yaklaşım, tüp işleme gereksiniminin tamamının değerlendirilmesidir.
Tüp Malzemesi
Bakır, paslanmaz çelik, pirinç ve alüminyum farklı mekanik özelliklere ve şekillendirme davranışlarına sahiptir. Seçilen şekillendirme kuvveti, takımlama ve çalışma parametreleri bu nedenle işlenmekte olan malzemeye karşılık gelmelidir.
Boru Çapı ve Et Kalınlığı
Boru boyutları makine konfigürasyonunu doğrudan etkiler. FR-8 5–10 mm'lik tüpler için tasarlanmıştır, FR-12 ise 8–15 mm'yi kapsar. Özelleştirilmiş bir konfigürasyon talep edilirken duvar kalınlığı da sağlanmalıdır.
İç Diş veya Yiv Gereksinimleri
Gerekli iç profil ve eğim, uygun şekillendirme takımını belirler. Birden fazla boru spesifikasyonu üreten üreticiler, ekipmanı planlarken takım esnekliğini dikkate almalıdır.
Üretim Hızı
Hedef çıktı bir diğer önemli faktördür. Daha küçük tüpler içeren orta hızlı üretim için FR-8 konfigürasyonu uygun olabilir. Daha yüksek hız gereksinimleri ve daha büyük çekme kuvveti, FR-12 konfigürasyonunu gerektirebilir.
Bitmiş Bobin Çapı
Sarma sistemi, gerekli bitmiş bobin boyutuyla birlikte dikkate alınmalıdır. Farklı üretim düzenleri, farklı sarım konfigürasyonları ve taşıma düzenlemeleri gerektirebilir.
Bu Makine Nerede Kullanılıyor?
Sürekli iç diş ve oluk oluşturma, iç geometrinin ürün performansına veya montaj gereksinimlerine katkıda bulunduğu bir dizi boru imalat uygulamasını destekleyebilir.
- HVAC ve klima tüpü üretimi
- Soğutma ve ısı eşanjörü boru işleme
- Esnek paslanmaz çelik hortum imalatı
- Gaz hortumu üretimi
- Su temini ve sıhhi tesisat bileşenleri
- Oluklu metal boru üretimi
- Otomotiv esnek boruları
- Endüstriyel sıvı transfer boruları
- Hassas metal boru imalatı
Bakır boru uygulamaları için, klima ve soğutma sistemlerindeki özel ısı transferi uygulamalarına yönelik dahili sarmal oluklar oluşturulabilir. Nihai takım ve çalışma parametreleri, gerçek boru spesifikasyonuna ve uygulamasına göre belirlenmelidir.
Hangi Üretim Sorunlarını Çözebilir?
Geleneksel tüp işleme, birden fazla bağımsız işlemi, manuel beslemeyi, tekrarlanan ayarlamayı ve ayrı geri sarmayı içerebilir. Bu adımlar, işlem süresini artırabilir ve hizalama veya tutarlılık sorunları için fırsatlar ortaya çıkarabilir.
| Üretim Zorluğu | Sürekli Şekillendirme Yaklaşımı | Potansiyel Üretim Faydası |
|---|---|---|
| Tekrarlanan manuel besleme | Sürekli tüp besleme | Daha az ara işlem |
| Kararsız tüp hizalaması | Kontrollü besleme ve konumlandırma | Daha tutarlı şekillendirme koşulları |
| Ayrı şekillendirme işlemleri | Entegre şekillendirme ve çizim | Basitleştirilmiş üretim akışı |
| Manuel geri sarma | Otomatik bobin sarma | Daha az post-forming işlemi |
| Farklı tüp özellikleri | Yapılandırılabilir takımlar ve parametreler | Daha fazla üretim esnekliği |
Sürekli konfigürasyonun birincil değeri süreç koordinasyonudur. Besleme, iç şekillendirme, çekme ve sarma işlemlerini tek bir üretim dizisine getirerek operatörler, boru bölümlerini ayrı operasyonlar arasında aktarmak yerine parametre kontrolü ve kalite kontrolüne daha fazla zaman harcayabilir.
FangRong Makine İmalatına Nasıl Yaklaşıyor?
FangRong, 1998'den beri soğuk çekme, doğrultma ve ilgili metalurjik ekipman imalatıyla ilgilenmektedir. Üretim süreci, mühendislik tasarımı, yapısal imalat, işleme, şekillendirme aleti üretimi, montaj, kalibrasyon ve testi kapsamaktadır.
Çekme kalıpları, kılavuz tekerlekler ve dahili şekillendirme kafaları gibi temel mekanik bileşenler, çalışma gereksinimlerine göre üretilir. Bileşene bağlı olarak, boyutsal kararlılığı ve servis performansını desteklemek için işleme ve ısıl işlem süreçleri kullanılır.
Sevkiyattan önce tüm ekipman, mekanik yapı, iletim işlemi, şekillendirme bileşenleri, elektrik kontrolleri, boru hareketi ve tahrik ile kontrol sistemleri arasındaki koordinasyon açısından kontrol edilir. Özelleştirilmiş makineler, üzerinde anlaşmaya varılan boru özelliklerine ve üretim gereksinimlerine göre de denetlenebilir.
Kalite ve Teknik Yeterlilikler
- ISO 9001 sertifikası
- CE uyumluluğu
- SGS denetim desteği
- 32 buluş patenti
- 100'den fazla faydalı model patenti
- Dongguan ve Yangjiang, Guangdong'daki üretim tesisleri
- İlgili metalurji ekipmanlarında 26 yıldan fazla deneyim
FangRong ayrıca kurulum rehberliği, operatör eğitimi, teknik destek ve yedek parça hizmetleri de sağlar. Standart garanti süresi normal aşınan parçalar hariç 12 aydır.
Boru İç Diş Şekillendirme Makineleri Hakkında Sıkça Sorulan Sorular
Hangi malzemeler işlenebilir?
Makine bakır, paslanmaz çelik, pirinç, alüminyum ve diğer uygun metal borulara göre yapılandırılabilir. Şekillendirme koşulları malzeme özelliklerine, boru boyutlarına ve gerekli iç profile bağlıdır.
Standart modeller hangi boru çapını işleyebilir?
FR-8, 5–10 mm'lik boru çapları için tasarlanmıştır, FR-12 ise 8–15 mm'yi kapsar. Bu standart aralıkların dışındaki uygulamalar için özel konfigürasyonlar tartışılabilir.
FR-8 ile FR-12 arasındaki fark nedir?
FR-8, 2 T çekme kuvveti ve 15–30 m/dak çekme hızı aralığı sağlar. FR-12, 5 T çekme kuvveti ve 40–60 m/dak çekme hızı aralığı sağlayarak, iki konfigürasyonu farklı tüp boyutlarına ve üretim gereksinimlerine uygun hale getirir.
İç dişler veya oluklar sürekli olarak oluşturulabilir mi?
Evet. Makine sürekli boru hareketi için tasarlanmıştır ve her bir boru bölümünü ayrı ayrı işlemeye gerek kalmadan gerekli boru uzunluğu boyunca bir iç helisel diş veya oluk oluşturabilir.
Mevcut bir üretim hattına entegre edilebilir mi?
Evet. Ekipman, yukarı veya aşağı yöndeki boru işleme sistemleriyle entegre edilebilir. Bağlantı yöntemi tüp besleme, üretim hızı, bobin taşıma ve mevcut fabrika yerleşim planına göre planlanmalıdır.
Makine teklifi istenirken hangi bilgiler sağlanmalıdır?
Üreticiler, uygun olduğunda boru malzemesini, dış çapı, duvar kalınlığını, iç diş veya oluk profilini, hatveyi, hedef üretim hızını, bitmiş rulo çapını, beklenen üretim kapasitesini ve mevcut üretim hattı bilgilerini sağlamalıdır.
Makine özelleştirilebilir mi?
Evet. Makine konfigürasyonu, şekillendirme takımları, çalışma parametreleri ve üretim hattı düzenlemeleri, boru malzemesine, boyutlara, şekillendirme gereksinimlerine ve üretim koşullarına göre özelleştirilebilir.
Boru İşleme Projenize Nasıl Başlayabilirsiniz?
Doğru iç şekillendirme ekipmanını seçmek, makine özelliklerini karşılaştırmaktan daha fazlasını gerektirir. Boru malzemesi, çap, duvar kalınlığı, iç profil, hatve, hedef hız, bobin boyutları ve hat entegrasyon gerekliliklerinin tümü birlikte dikkate alınmalıdır. Yeni bir boru üretim hattı planlıyorsanız veya mevcut bir prosesi yükseltiyorsanız, uygun bir ekipman konfigürasyonu için boru spesifikasyonlarınızı ve üretim hedeflerinizi FangRong'a iletin.Bize UlaşınBugün uygulamanızı görüşmek, uygun makine modelini onaylamak ve üretim gereksinimleriniz için özelleştirilmiş Boru İç Diş Şekillendirme Makinesi çözümünü keşfetmek için bugün iletişime geçin.