Whatsapp
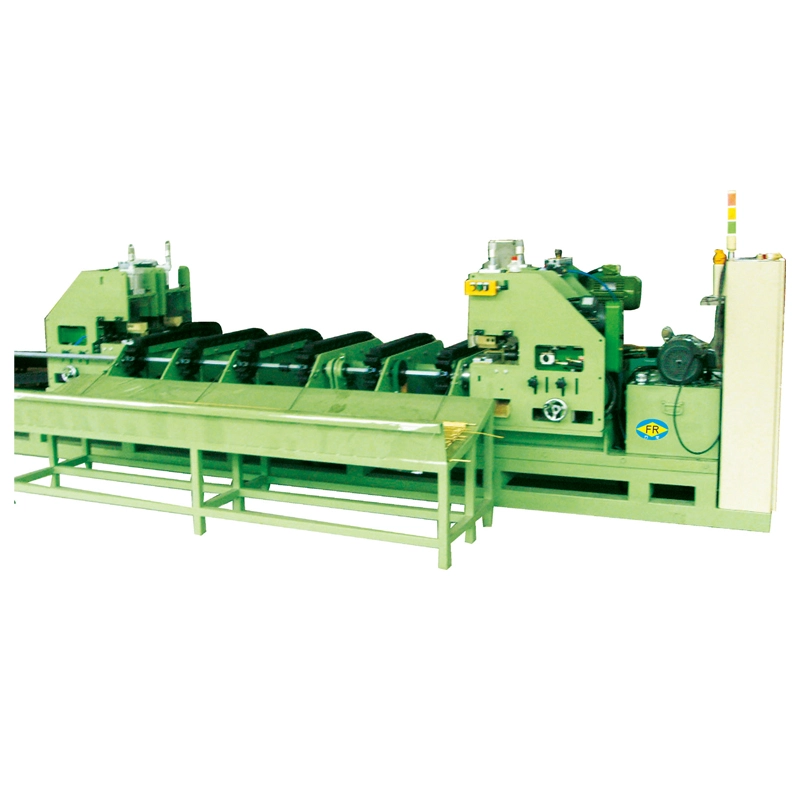
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
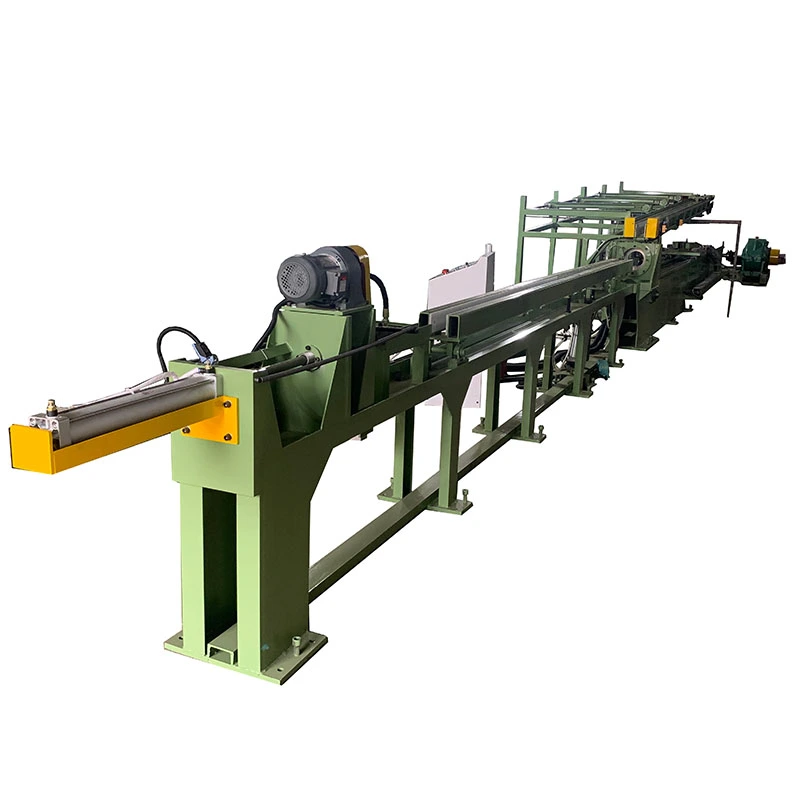
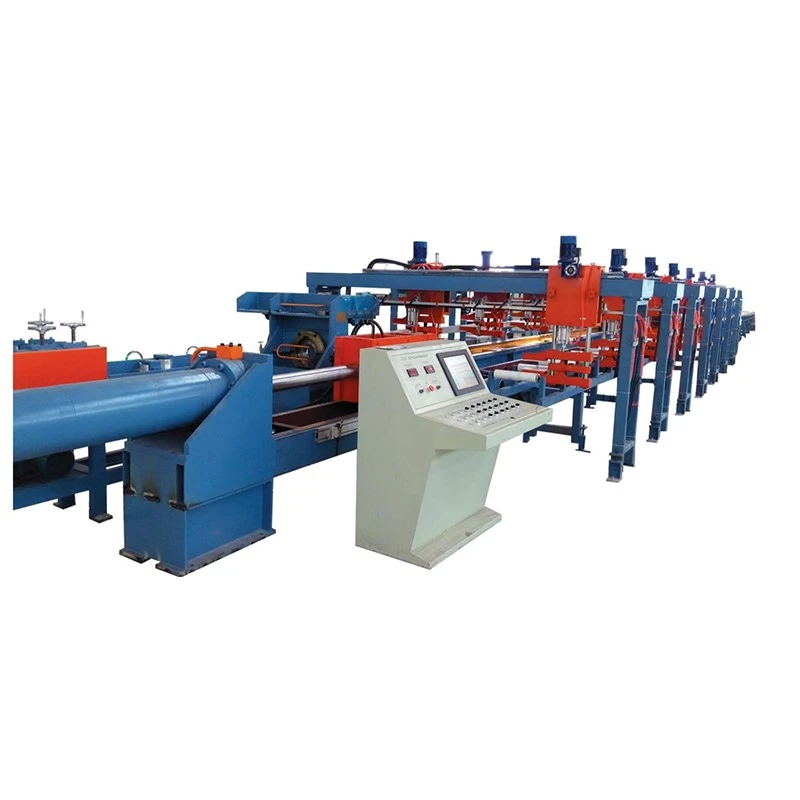
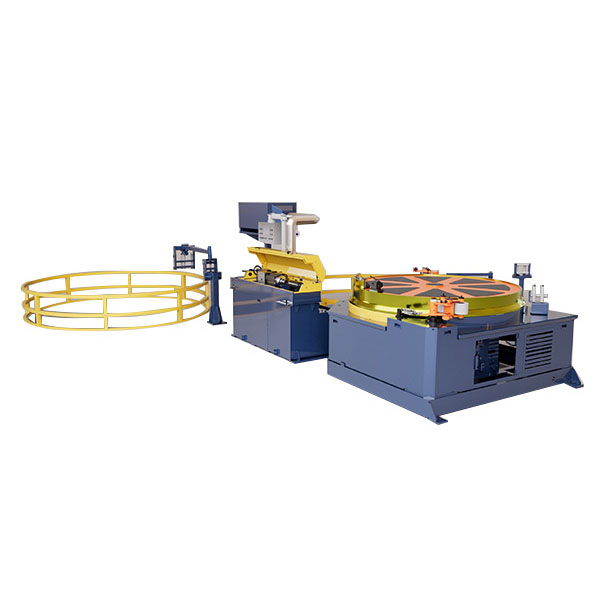
The EV Pil Soğuk Çekme MakinesiEV akü kutuları, enerji depolama muhafazaları ve ilgili akü bileşenleri için kullanılan alüminyum tüplerin hassas soğuk çekilmesine yönelik hidrolik bir çekme tezgahıdır. Ekstrüzyonun tek başına gerekli duvar kalınlığı kontrolü, boyutsal doğruluk, yüzey durumu ve tekrarlanabilirlik kombinasyonunu sağlayamadığı uygulamalar için tasarlanmıştır.
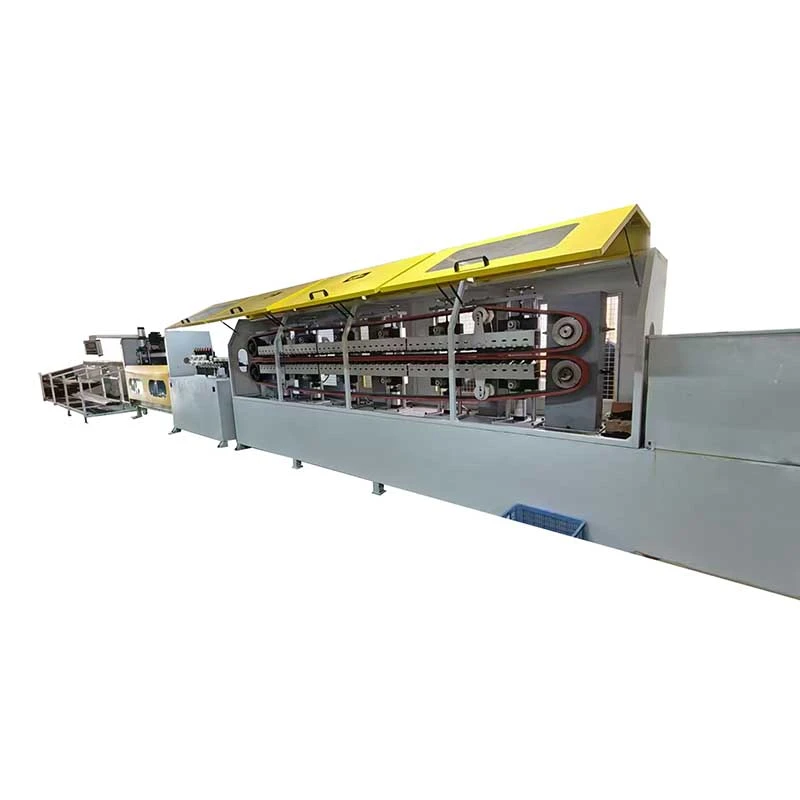
The FR-80sabit bir çekme kuvveti sağlar120kN, maksimum vuruş7 mve ayarlanabilir çizim hızı0–20 m/dak. Makine, 37 kW'lık bir ana motor, ZQ650 redüktör, 3 inç zincirli şanzıman, PLC dokunmatik ekran kontrolü ve hız ayarı için 45 kW'lık bir invertör kullanıyor.


Alüminyum pil kutuları genellikle ekstrüde edilmiş tüp boşluklarından üretilir, ardından çizim yapılır ve bazı prizmatik tasarımlar için ek şekillendirme yapılır. Soğuk çekme, dış boyutlar ile duvar kalınlığı arasındaki ilişkiyi kontrol ederken, bir kalıp boyunca borunun kesitini azaltır.
Pil kutusu üretiminde önemli olan sadece daha küçük bir tüp elde etmek değildir. Çekme işlemi, aşırı deformasyondan, yüzey hasarından veya yerel duvar kalınlığı değişikliklerinden kaçınarak tüm uzunluk boyunca sabit boyutları korumalıdır. Gerekli sonuç alüminyum alaşımına, tempere, başlangıç tüpü geometrisine, kalıp tasarımına, indirgeme planına, yağlamaya ve çekme hızına bağlıdır.
FR-80 aşağıdakiler için yapılandırılabilir:yuvarlaktan yuvarlak çizimve çekilmiş yuvarlak bir borunun daha sonra dikdörtgen veya kare bir kesite dönüştürüldüğü uygulamalar.
Çekme tezgahını seçmeden önce, makineyi yalnızca nominal boru çapına göre seçmek yerine, bitmiş kasa boyutlarını tanımlayın. Silindirik bir kasa için bitmiş dış çapı ve duvar kalınlığını belirtin. Prizmatik bir kasa için bitmiş genişliği, yüksekliği, köşe geometrisini ve duvar kalınlığını sağlayın.
Başlangıç tüpü boyutları gerekli redüksiyon ve çekme kuvvetini belirler. Ekstrüde borunun dış çapını, iç çapını veya duvar kalınlığını, uzunluğunu, alaşımını ve temperini sağlayın. Başlangıç ve bitiş bölümü arasındaki büyük fark, birden fazla çekme geçişi veya ek bir şekillendirme işlemi gerektirebilir.
FR-80'de bir120kN sabit çekme kuvveti. Bunun belirli bir pil kutusu için yeterli olup olmadığı yalnızca alaşım kalitesine göre belirlenemez. Gerekli kuvvet, redüksiyon, boru boyutları, malzeme mukavemeti, kalıp geometrisi, sürtünme, yağlama ve çekme hızından etkilenir.
Yeni bir proje için pratik yaklaşım, önerilen geçiş çizelgesinden beklenen çizim yükünü hesaplamak ve ardından gerektiğinde örnek çizim yoluyla sonucu doğrulamaktır.
FR-80 maksimum sağlar7 m vuruş. Kullanılabilir üretim uzunluğu iş parçası bağlama düzenine, boru işaretleme uzunluğuna, taşıyıcı hareket mesafesine ve gerekli bitmiş uzunluğa bağlıdır. Bu nedenle uzun akü kutuları, yalnızca strok değeri yerine gerçek makine düzenine göre kontrol edilmelidir.
Ayarlanabilir0–20 m/dakçekme hızı, prosesin farklı alüminyum kalitelerine, duvar kalınlıklarına, redüksiyonlara, yağlama koşullarına ve yüzey gereksinimlerine göre ayarlanmasına olanak tanır. Daha yüksek bir çizim hızı otomatik olarak daha iyi değildir; aşırı hız, ısı oluşumunu, sürtünmeye bağlı işaretleri veya proses kararsızlığını artırabilir.
Pil kutusu prizmatik ise, gerekli dikdörtgen kesitin doğrudan çekme kalıbı tarafından mı, yoksa yuvarlak boru çekme sonrasında ayrı bir şekillendirme aşaması yoluyla mı üretildiğini belirleyin. Bu karar, takımlamayı, boyut kontrolünü, üretim sırasını ve gerekli yardımcı ekipmanı etkiler.
| Seçim Öğesi | Gerekli Bilgiler |
| Malzeme | Alüminyum alaşımı ve temper |
| Başlangıç tüpü | Dış çap, et kalınlığı veya iç çap, uzunluk |
| Bitmiş vaka | Çap veya genişlik × yükseklik, duvar kalınlığı, uzunluk |
| Kesinti | Gerekli boyut küçültme ve önerilen geçiş sayısı |
| Çekme kuvveti | Malzemeye, geometriye, indirgemeye ve işlemeye dayalı olarak hesaplanan yük |
| Yüzey gereksinimi | Kabul edilebilir çizim işaretleri, kaplama gereksinimleri ve montaj gereksinimleri |
| Üretim hacmi | Hedef çıktı ve gerekli çevrim süresi |
| Ürün türü | Silindirik kasa, prizmatik kasa veya diğer alüminyum pil muhafazası |
| Parametre | Şartname |
| Modeli | FR-80 |
| Sabit Çekme Kuvveti | 120kN |
| Maksimum Strok | 7 m |
| Çizim Hızı | 0–20 m/dak, değişken |
| Kontrol Sistemi | PLC dokunmatik ekran |
| İnvertör | 45 kW |
| Ana Motor | 37 kW |
| Redüktör | ZQ650 |
| Zincir Aralığı | 3 inç |
| Makine Ölçüleri | 17000 × 1100 × 1300 mm |
Yukarıdaki spesifikasyonlar standart FR-80 konfigürasyonunu açıklamaktadır. Kalıp boyutları, aletler, işaretleme ekipmanı, şekillendirme kalıpları ve yardımcı taşıma ekipmanı, gerçek akü kutusu tasarımına göre onaylanmalıdır.
EV Akü Soğuk Çekme Makinesi, silindirik akü kutusu üretimine yönelik yuvarlak alüminyum borular için kullanılabilir. Tipik uygulamalar, sonraki kesme, şekillendirme veya montaj işlemlerinden önce kontrollü dış boyutlar, duvar kalınlığı, boru düzlüğü ve yüzey durumu gerektirir.
Dikdörtgen pil kutuları için üretim rotası, tüp boyutlarını belirlemek için soğuk çekmeyi ve ardından özel bir şekillendirme işlemini kullanabilir. Bu yol, başlangıç malzemesinin ekstrüzyona tabi tutulmuş yuvarlak bir tüp olduğu ve nihai ürünün kontrollü bir dikdörtgen kesit gerektirdiği durumlarda uygundur.
Aynı çekme prensipleri, gerekli kesit, duvar kalınlığı, malzeme ve çekme kuvvetinin makinenin çalışma aralığı dahilinde olması koşuluyla, sabit enerji depolama ekipmanlarında kullanılan alüminyum borulara ve muhafazalara da uygulanabilir.
Hassas çekilmiş alüminyum borular, sonraki bağlantı, montaj veya şekillendirme işlemleri için boyutsal tutarlılığın önemli olduğu seçilmiş akü soğutma ve termal yönetim bileşenleri için de kullanılabilir.
Mühendislik incelemesimüşterinin tüp ve bitmiş kasa boyutları, malzeme kalitesi, azaltma gereksinimleri ve üretim hedefi ile başlar. Bu parametreler makine konfigürasyonunu ve takımlama gereksinimlerini belirlemek için kullanılır.
Mekanik imalatçelik levha hazırlama, kaynaklama, gerilim giderme, işleme, kılavuz ray işleme, aktarma tertibatı, taşıyıcı montaj ve kalıp tutucu işlemeyi içerir.
Kontrol entegrasyonuPLC programlamayı, HMI yapılandırmasını, invertör ayarlarını, motor kontrolünü, strok kontrolünü ve makine güvenlik fonksiyonlarını kapsar.
Son muayenemekanik hizalamayı, şanzımanın çalışmasını, elektrik muayenesini, yağlama ve yağ sızıntısı kontrollerini ve mümkün olduğu durumlarda müşteri numunelerini kullanarak çizim testlerini içerir.
EV Akü Soğuk Çekme Makinesi sevkıyattan önce operasyonel teste tabi tutulur. Müşteri tüp numunelerinin tedarik edildiği durumlarda test, üzerinde anlaşmaya varılan proses gerekliliklerine göre çekme kuvvetini, hızı, boyutsal sonuçları, duvar kalınlığını ve yüzey durumunu değerlendirmek için gerçek çizimi içerebilir.
1998'den Beri Soğuk Çekme Mühendisliği
FangRong, 1998'den beri alüminyum, çelik, bakır, paslanmaz çelik ve özel profillere yönelik soğuk çekme ekipmanlarını kapsayan çekme tezgahı mühendisliğiyle ilgilenmektedir. Bu arka plan, akü kutusu projelerinin yalnızca makine tonajına göre değil, komple bir çizim süreci olarak değerlendirilmesine olanak tanır.
İki Üretim Tesisi
Dongguan Fangrong Metallurgical Equipment Co., Ltd. ve Yangjiang Fangrong Machinery Co., Ltd., standart ve özelleştirilmiş çekme tezgahı projeleri için birleşik üretim kapasitesi sağlar.
Proje Bazlı Mühendislik
Pil kutusu projeleri için mühendislik incelemesi, çekme kuvveti hesaplamasını, takım seçimini, geçiş programı değerlendirmesini, kalıp tutucu konfigürasyonunu, makine yerleşimini ve yardımcı ekipman gereksinimlerini içerebilir.
Devreye Alma ve Servis
Teslim edilen ekipmanlar için kurulum denetimi, devreye alma, operatör eğitimi, yedek parça temini ve uzaktan sorun giderme hizmetleri mevcuttur. Standart garanti, devreye alma tarihinden itibaren 12 aydır.
ISO9001:2015— Tasarım, üretim, kurulum ve hizmeti kapsayan kalite yönetim sistemi. Sertifika No. UQ231211R1.
CE— Uygulanabilir standart makine konfigürasyonları için ilgili makine güvenliği belgeleri mevcuttur.
SGS Denetimi— Proje gereksinimlerine göre üçüncü taraf denetimi düzenlenebilir.
Patentler— FangRong, çeki tezgahı ve ilgili ekipman teknolojilerini kapsayan 32 buluş patentine ve 100'den fazla faydalı model patentine sahiptir.
EV Akü Soğuk Çekme Makinesi, koruyucu ambalaj, nem koruması ve açıkta işlenmiş yüzeyler için korozyon koruması ile ihracat sevkiyatına hazırlanır. Temel çizimleri, ankraj cıvatası yerleşimleri, elektrik dokümantasyonu ve işletme bilgileri proje konfigürasyonuna göre sağlanır.
Alüminyum alaşımını ve temperini, başlangıç tüpü boyutlarını, bitmiş kasa boyutlarını, duvar kalınlığını, tüp uzunluğunu, gerekli azaltmayı, üretim hızını ve yüzey gereksinimlerini sağlayın. Bir kesit çizimi veya CAD dosyası özellikle çizim rotasını ve takımları kontrol etmek için kullanışlıdır.
Evet, çekme tezgahı yuvarlak-yuvarlak boru çizimi için yapılandırılabilir. Prizmatik durumlarda, bitmiş kesite ve işlem rotasına bağlı olarak çekilmiş boruyu ayrı bir yuvarlaktan kareye veya dikdörtgene şekillendirme işlemi takip edebilir.
Gerçek boru boyutlarına, alaşıma, redüksiyona, kalıp geometrisine, yağlamaya ve çekme hızına bağlıdır. 120 kN'lik bir makine, ürünün alüminyumdan yapılmış olması nedeniyle seçilmemelidir. FangRong, makineyi onaylamadan önce önerilen başlangıç ve bitiş boyutlarından beklenen çekme yükünü hesaplayabilir.
0,5 mm, belirli alüminyum boru uygulamaları için proje referansı olarak kullanılabilir ancak evrensel makine sınırı olarak değerlendirilmemelidir. Ulaşılabilir duvar kalınlığı alaşımın durumuna, başlangıç geometrisine, paso başına redüksiyona, kalıp tasarımına, yağlamaya ve gerekli boyut ve yüzey toleranslarına bağlıdır. Kritik ince duvar uygulamaları için örnek denemeler önerilir.
Evet. Farklı bitmiş boyutlar normalde karşılık gelen çekme kalıplarını ve prizmatik durumlar için şekillendirme takımlarını gerektirir. Aynı çeki tezgahı, kendi kuvvet, strok, taşıma ve işleme aralığı dahilinde kaldığı sürece birden fazla kasa boyutunu işleyebilir.
Bir akü kutusu projesi için kabul testi, makinenin çalışıp çalışmadığını kontrol etmenin ötesine geçmelidir. Numunelerin mevcut olduğu durumlarda test, çekme kuvvetini, çekme hızını, bitmiş boyutları, duvar kalınlığı değişimini, yüzey durumunu, taşıma işlemini, strok doğruluğunu ve mutabakata varılan teknik gerekliliklere göre tekrarlanabilirliği doğrulamalıdır.
Adres
NO.163, Shatong Yolu, Shabu 2. Sanayi Bölgesi, Dalang Kasabası, Dongguan Şehri, Guangdong, Çin
tel
E-posta