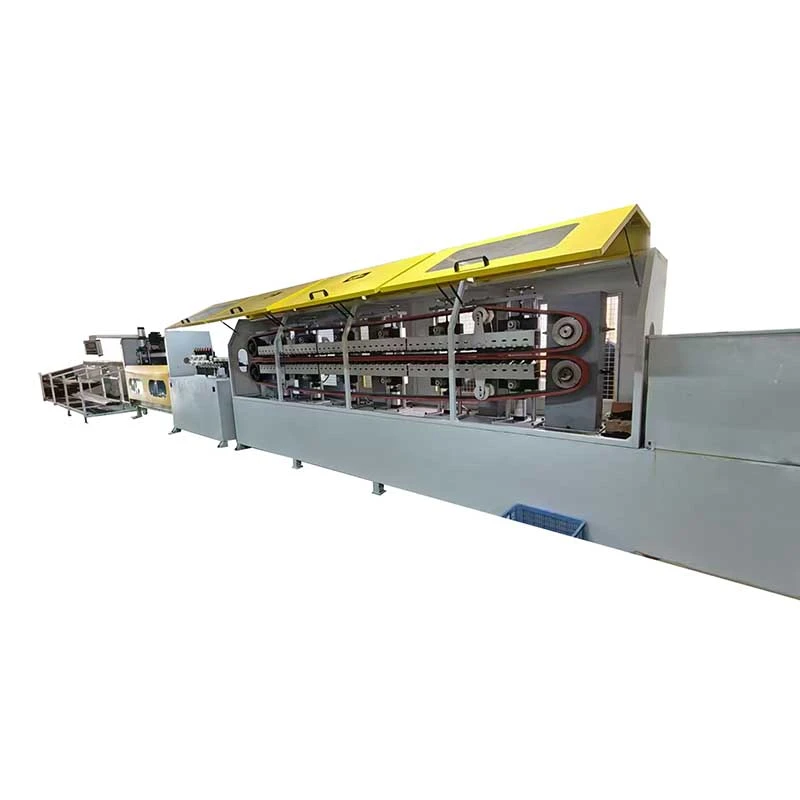
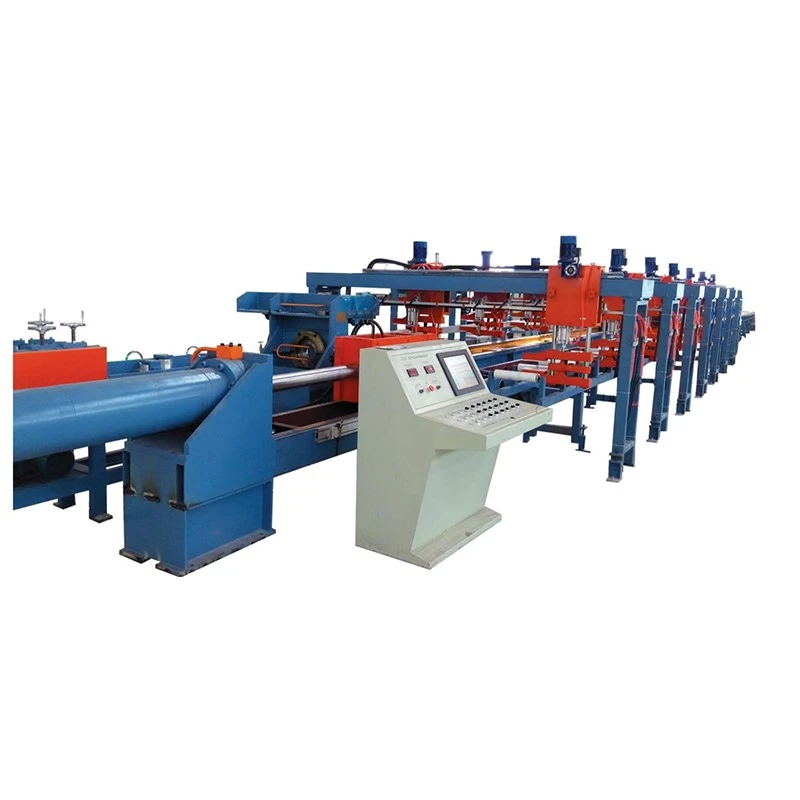
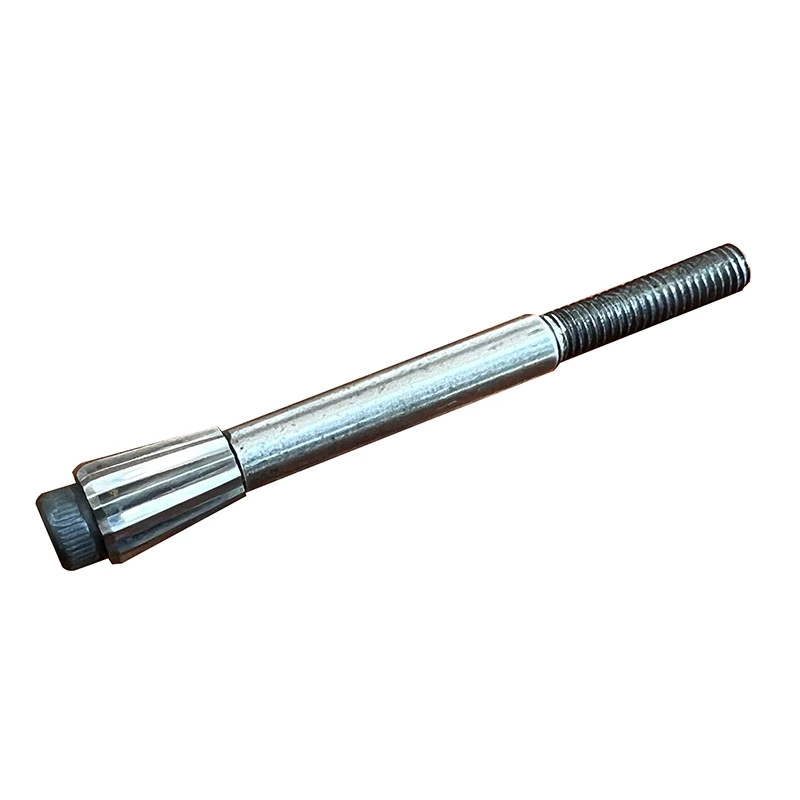
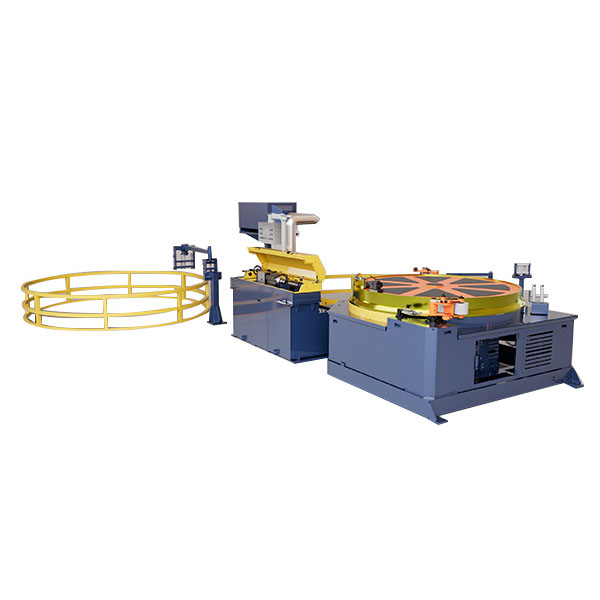
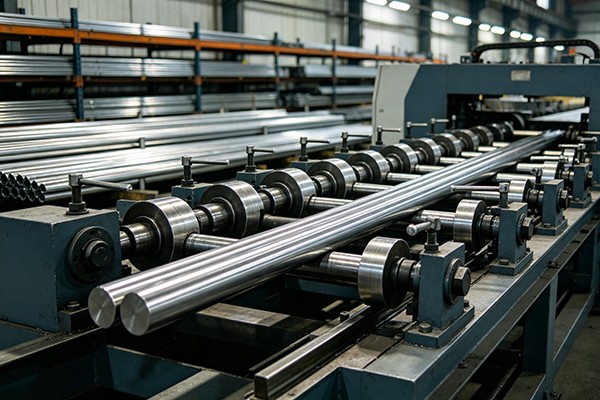
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
Hassas Tel ve Boru Çekme için Güvenilir Çizim Kalıpları Üreticisi
Bir çekme kalıbı bir borunun, telin veya profilin kesitini azaltmaktan fazlasını yapar. Giriş açısı, yatak uzunluğu, çalışma malzemesi ve yüzey durumu, metalin kalıptan nasıl akacağını, ne kadar sürtünme üretileceğini ve bitmiş yüzeyde ne kalacağını belirler. FangRong malzemeleritungsten karbür ve PCDçizim ölürmalzemeye, redüksiyona ve bitmiş kesite uygun kalıp geometrisi ile yuvarlak ve yuvarlak olmayan soğuk çekme için.
Çizim Azaltmayla Başlayın
Çelik, bakır, alüminyum ve titanyum için eşit derecede iyi çalışan tek bir kalıp geometrisi yoktur. Yüksek dayanıma sahip bir malzeme, daha yumuşak bir metalden farklı bir sıkıştırma açısı ve yatak uzunluğu gerektirebilir; büyük bir azalma ise kalıp içinde oluşan yük ve sürtünmeyi değiştirir.
FangRongsıkıştırma açısı ve yatak uzunluğumalzemeye ve redüksiyon oranına göre. Bu önemlidir çünkü gereksiz derecede uzun bir rulman sürtünmeyi ve ısıyı artırabilir, uygun olmayan bir rulman uzunluğu ise boyutsal stabiliteyi ve yüzey kalitesini etkileyebilir. Bu nedenle kalıp tasarımının çekme makinesi, yağlama yöntemi ve geçiş başına azaltma ile birlikte dikkate alınması gerekir.
Tungsten Karbür veya PCD?
Karbür ve elmas arasındaki seçim, hangi malzemenin daha zor olduğu gibi basit bir sorudan ziyade esas olarak bir süreç kararıdır. FangRong'un tungsten karbür kalıpları,HRA92ve çok çeşitli geleneksel metal çekme uygulamaları için uygundur. PCD kalıpları çok daha yüksek aşınma direnci sağlar ve uzun üretim süreçlerinde kalıp geometrisinin korunmasının ilk takım maliyetinden daha önemli olduğu durumlarda özellikle değerlidir.
Aşındırıcı malzemelerin yüksek hacimli üretimi veya son derece kararlı boyutlar ve yüzey kalitesi gerektiren uygulamalar için, PCD'nin daha uzun aşınma ömrü, kullanımını haklı gösterebilir. Daha genel çelik, bakır veya alüminyum çekme için karbür, takım maliyeti ile hizmet ömrü arasında daha pratik bir denge sağlayabilir.
Yuvarlak Aralığın Sadece Bir Parçasıdır
FangRong, hem standart hem de standart olmayan bölümler için takımlar üretmektedir.yuvarlak, kare, altıgen ve özel profiller. Takım yelpazesi, boru, tel, çubuk ve profil üretimi için iç kalıpları, dış kalıpları, sabit tapaları, yüzer tapaları ve ilgili çekme araçlarını kapsar.
Boru çizimi için iç takım, dış kalıp kadar önemlidir. Tapa geometrisi iç çapı ve duvar kalınlığını etkilerken, işlemin tapanın çekme kuvvetleri yoluyla çalışma konumunu bulmasını gerektirdiği durumlarda yüzer bir tapa kullanılabilir. Bu nedenle kalıp ve tıpanın bağımsız olarak seçilmek yerine uyumlu bir set olarak tasarlanması gerekir.
Yüzey İşlemi Kalıbın İçinde Başlar
Cilalanmış bir kalıp, uygun olmayan geometriyi veya gelen malzemenin kötü hazırlanmasını telafi edemez. FangRong, uygulamaya uygun son işleme koşuluyla gerekli çalışma yüzeylerini üretmek için hassas taşlama ve EDM işlemeyi kullanır. Doğru kalıp hazırlama, yağlama ve hizalama, çizim sırasında çizilmelerin ve istenmeyen izlerin azaltılmasına yardımcı olur.
Hassas tüpler, dekoratif profiller veya ek son işlem gerektiren bileşenler gibi yüzey görünümünün veya sonraki işlemlerin kritik olduğu ürünler için kalıp yüzeyinin kontrol edilmesi, çizimden sonra kusurları düzeltmeye çalışmaktan genellikle daha etkilidir.
Tezgahın Çevresinde Tasarlanan Takımlar
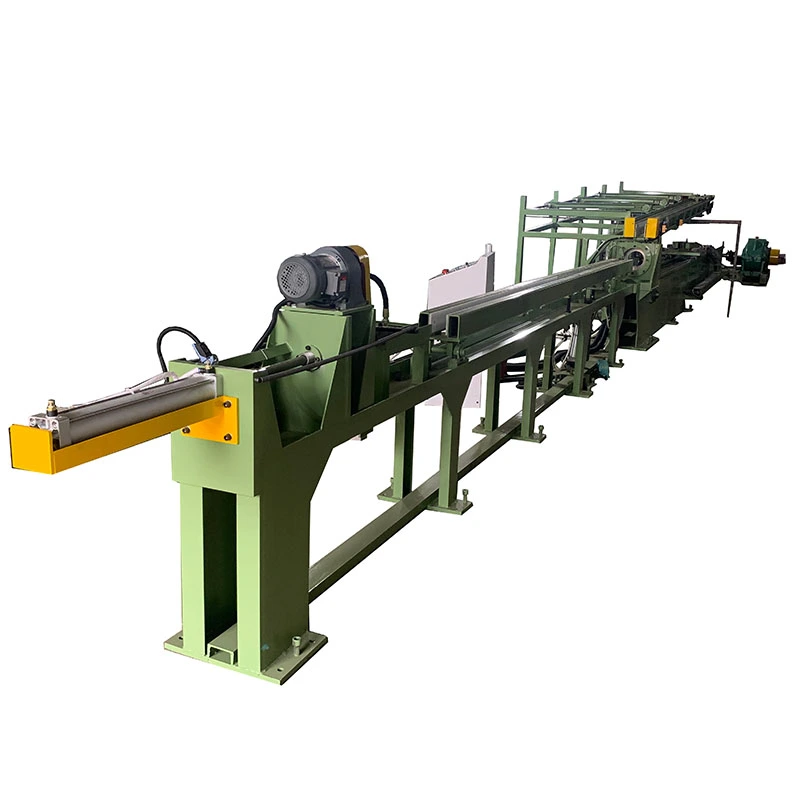
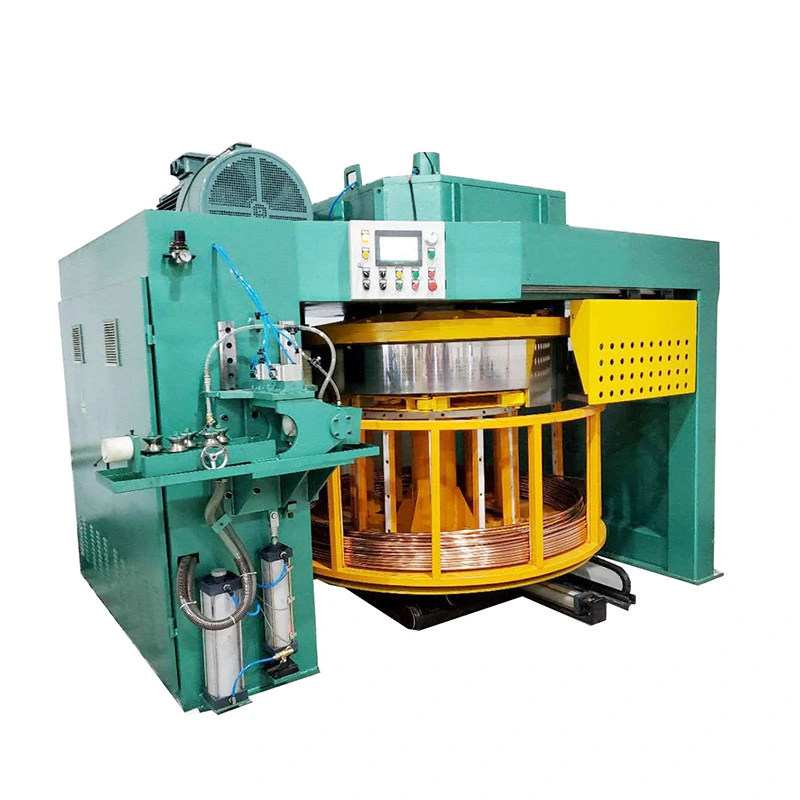
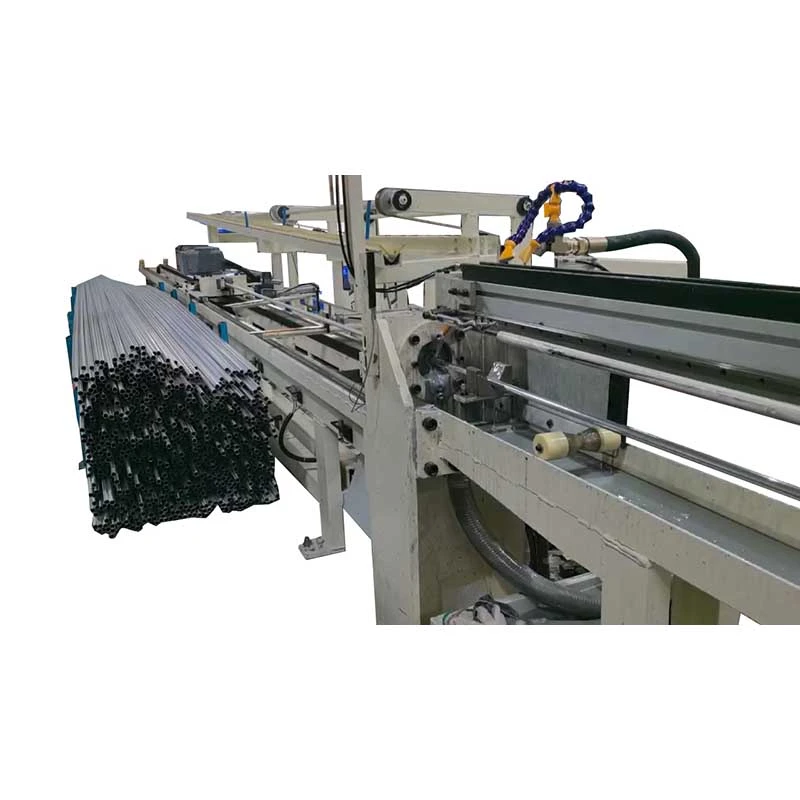
Çizim kalıpları daha büyük bir süreç içerisinde çalışır. Çekme kuvveti, kalıp boyutları, işaretleme yöntemi, yağlama, malzeme kılavuzu ve düzeltmenin tamamı nihai sonucu etkiler. FangRong, takımların yanı sıra takımları da geliştirir ve tedarik eder.Soğuk Çekme MakinalarıVeDoğrultma Makinelerikalıp seçiminin tüm üretim sürecinin bir parçası olarak değerlendirilmesine olanak tanır.
Soğuk çekme ekipmanı ve takımlama alanında 30 yılı aşkın tecrübesiyle FangRong, çelik, bakır, alüminyum, titanyum, nikel alaşımları ve diğer çekilmesi zor malzemeler için kalıp seçimini, tasarım ayarlamasını ve proses optimizasyonunu destekleyebilir. Amaç sadece makineye uygun bir kalıp sağlamak değil, aynı zamanda gerçek redüksiyon, kesit ve üretim koşullarına uygun takımlar sağlamaktır.
Tungsten Çelik Kalıplar ve Elmas Kalıplar, soğuk çekme boruları, çubukları ve telleri için boyutsal doğruluğu, yüzey kaplamasını ve kalıp ömrünü doğrudan etkileyen hassas takımlardır. FangRong kare, dikdörtgen, altıgen, oval ve diğer bölümler için tungsten karbür ve elmastan yapılmış yuvarlak ve özel profilli kalıplar sağlar. Tungsten karbür, yüksek aşınma direnci ve iyi cilalanabilirlik sağlarken, elmas, yüksek hassasiyetli çizim için HV 6000+ sertlik ve daha uzun servis ömrü sunar. Kalıplar çelik, paslanmaz çelik, bakır ve alüminyum işlemenin yanı sıra havacılık, tıbbi ve otomotiv bileşenleri için de kullanılır. FangRong, 26 yıllık soğuk çekme mühendisliği deneyimiyle desteklenen kalıp tasarımı, yeniden taşlama ve teknik destek sağlar.
Çin'de Çizim Kalıpları üretici ve tedarikçi olarak kendi fabrikamız var. Metal işleme makineleri satın almak istiyorsanız lütfen bizimle iletişime geçin.
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası


 Whatsapp