Ürünler
Ürünler

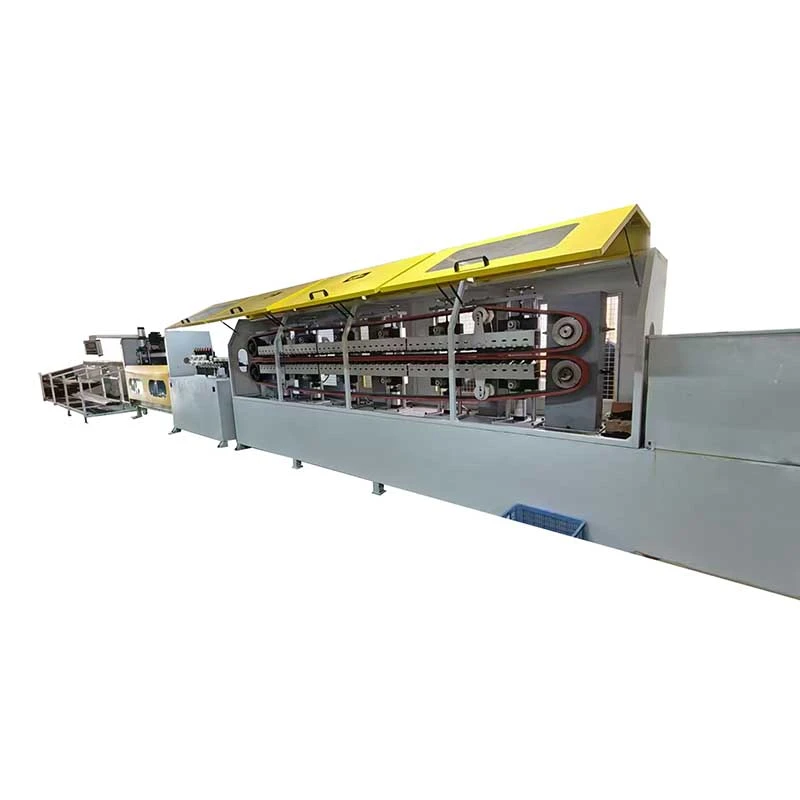
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.

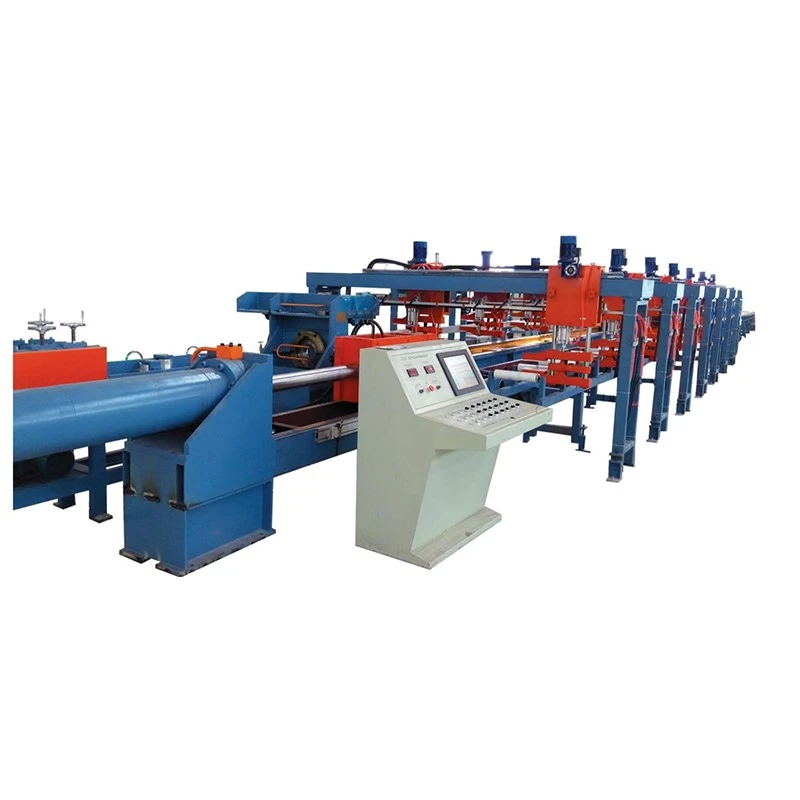
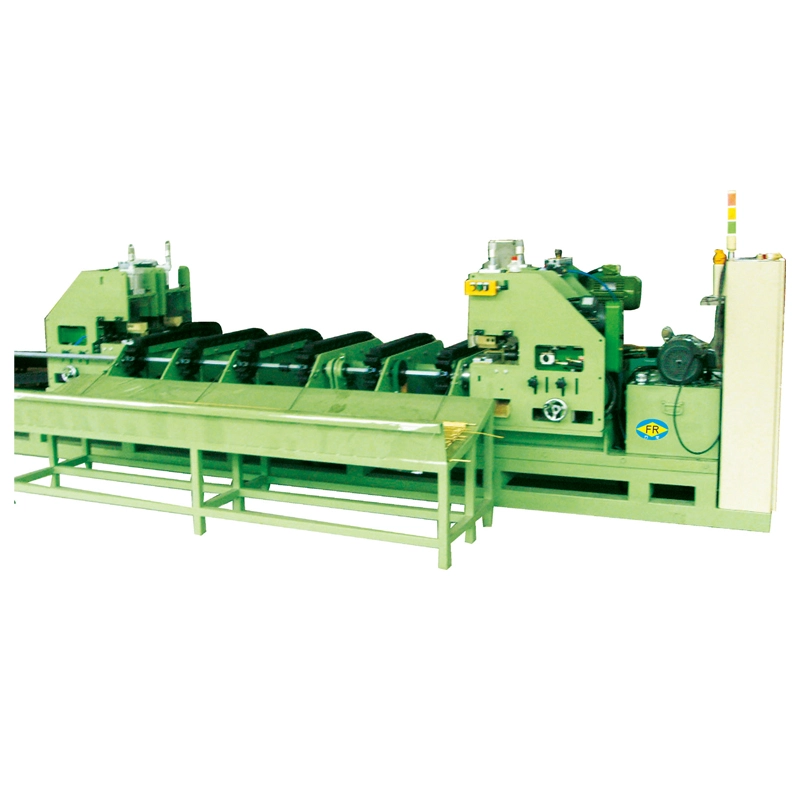
Bara Hidrolik Çekme Makinası
  • Bara Hidrolik Çekme MakinasıBara Hidrolik Çekme Makinası
  • Bara Hidrolik Çekme MakinasıBara Hidrolik Çekme Makinası

Bara Hidrolik Çekme Makinası

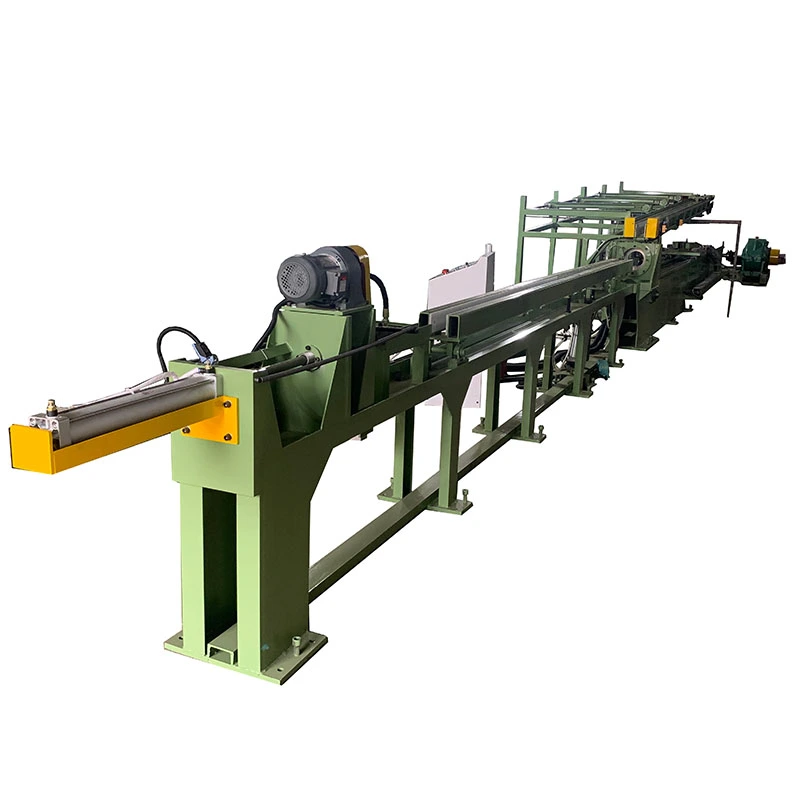
The Bara Hidrolik Çekme Makinasısoğuk çekme için tasarlanmıştırbakır ve alüminyum baralarboyutsal doğruluğu, yüzey kalitesini ve sertliği iyileştirir. Çekme kuvvetleri aralığı10–100 tonçizim uzunlukları ile6–12 metreve hızları2–12 m/dak. Bakır baraları idare eder40×2 mm'den 400×30 mm'ye. Hidrolik kuvvet kontrolü ve değişken hız, azaltılmış yüzey kusurlarıyla dengeli çizim sağlar. Şunun için uygun:güç dağıtımı, transformatörler, şalt sistemi ve elektrikli ekipmanlar.

Derecelendirme: 5.0
(Derecelendirme Sayısı: 1)

The Bara Hidrolik Çekme MakinasıBakır bara çekme tezgahı veya hidrolik bara çekme makinesi olarak da adlandırılan , bakır ve alüminyum düz çubukların ekstrüzyon veya döküm sonrası soğuk çekilmesi için tasarlanmıştır. Hidrolik silindir, genişliği ve kalınlığı azaltmak, boyutsal tutarlılığı artırmak, yüzeyi iyileştirmek ve soğuk işleme yoluyla gücü artırmak için iş parçasını hassas bir kalıptan çeker.

FangRong'un FR serisi şunları içerir:FR-10T, FR-20T, FR-30T, FR-50T ve FR-100T10 ila 100 ton arasındaki çekme kuvvetlerini kapsar. Modele bağlı olarak makine, baraları15 ila 400 mm genişlik, 2 ila 30 mm kalınlık ve 6 ila 12 m etkin çekme uzunluğu. Esas olarak şalt cihazları, dağıtım ekipmanları, transformatörler, elektrik konnektörleri ve diğer güç uygulamalarına yönelik bakır ve alüminyum baralarda kullanılır.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

Busbar Çizim Süreci Nasıl Çalışır?

Busbar Hidrolik Çekme Makinesi, hidrolik çekme işlemini kullanır. Gerçek kalıp tasarımı, geçiş başına azalma ve çekme kuvveti, yalnızca bara boyutundan ziyade başlangıç ​​bölümü, hedef bölüm, malzeme durumu ve gerekli özelliklerden belirlenmelidir.

1. İş parçası yükleme
Ekstrüde veya dökme bakır veya alüminyum bara, besleme rafına konumlandırılır. Ön uç, çekme kalıbına girebilmesi için sivri uçludur veya küçültülmüştür.

2. Kalıp girişi
Hazırlanan uç, gerekli son kesite göre tasarlanmış bir kalıptan geçer. Standart olmayan bara profilleri için kalıp tutucu ve takımlar kesite uyacak şekilde yapılandırılabilir.

3. Hidrolik çizim
Hidrolik silindir, kontrollü bir kuvvetle barayı kalıptan çeker. FR serisindeki silindir çapı boyutları125 ila 280 mm, piston kolu çapları ile70 ila 140 mm.

4. Çizim hızı kontrolü
Çizim hızı ayarlanabilir2 ila 12 m/dak. Büyük küçültmeler, zor bölümler veya daha yakın kontrol gerektiren proses koşulları için daha düşük bir hız tercih edilebilirken, stabil üretim hatları, işleme ve yağlama sisteminin izin verdiği ölçüde daha yüksek bir ayarı kullanabilir.

5. Dönüş vuruşu
Çekme vuruşundan sonra taşıyıcı, daha küçük modellerde 20 m/dak'ya kadar ve FR-100T'de 15 m/dak'ya kadar bir hızla bir sonraki döngü için geri döner.

6. Gerektiğinde düzleştirme
Sonraki proses daha sıkı yay veya büküm kontrolü gerektirdiğinde isteğe bağlı bir düzleştirme ünitesi eklenebilir.

PLC, çizim ve geri dönüş sıralarını kontrol edebilirken HMI, operatörlerin çizim hızı ve strok uzunluğu gibi çalışma parametrelerini ayarlamasına ve izlemesine olanak tanır.

Hangi Sorunları Çözüyor?

Ekstrüzyondan sonra gevşek boyut toleransı
Ekstrüzyon tek başına hassas elektrikli bileşenler için gereken genişlik ve kalınlık toleransını sağlayamayabilir. Kalibre edilmiş bir kalıptan çizim yapmak, kesitte kontrollü bir azalma sağlar ve çubuk boyunca boyutsal tutarlılığı artırır.

Önceki prosesten kaynaklanan yüzey kusurları
Ekstrüde yüzeyler, açıktaki baralar veya hassas kontak bileşenleri için kabul edilemez hale gelen işaretler veya düzensizlikler içerebilir. Düzgün seçilmiş çizim takımları ve yağlama, bitmiş yüzeyi iyileştirebilir.

Düşük sertlik veya yetersiz mukavemet
Soğuk çekme iş sertleşmesini sağlar. Bu, sertliği ve çekme mukavemetini artırabilir ve baranın sonraki bükme, montaj veya sarma sırasında şeklini korumasına yardımcı olabilir. Tam mekanik özellik değişimi redüksiyona ve malzeme durumuna bağlıdır.

Kesit varyasyonu
Hassas bir çekme kalıbı, bitmiş bölümü tek başına ekstrüzyona güvenmekten daha tutarlı bir şekilde kontrol eder; bu, baraların sabit boşluklara, terminallere, yalıtkanlara veya elektrik düzeneklerine uyması gerektiğinde önemlidir.

Tekrarlanan manuel çizim işlemleri
Hidrolik çalıştırma, programlanabilir çekme ve geri dönüş döngüleri sağlayarak, manuel olarak kontrol edilen veya mekanik olarak çalıştırılan ekipmanlara kıyasla manuel müdahaleyi azaltır.

Temel Özellikler ve Önemli Noktaları

Hassas kesit kontrolü
Çizim sürecinin ana değeri, çekme kuvvetini arttırmaktan ziyade boyutsal düzeltmedir. Ekstrüzyona tabi tutulan bölümün gereken son boyuta yakın olduğu ancak montaj veya elektrikli bileşenler için gereken toleransı tutarlı bir şekilde karşılamadığı durumlarda en kullanışlıdır.

2-12 m/dk ayarlanabilir çekme hızı
Değişken hız, operatörün prosesi malzemeye, kesit geometrisine, redüksiyona ve takımlama durumuna göre eşleştirmesine olanak tanır. Maksimum hız otomatik olarak en iyi üretim ayarı değildir; yüzey kalitesi, kalıp sıcaklığı ve yağlama da kullanılabilir hızı etkiler.

10-100 ton çekme kuvveti
Gerekli tonaj, malzeme mukavemetine, redüksiyona, temas koşullarına ve kesit geometrisine bağlıdır. Daha geniş bir bara, eşit kesit alanına sahip daha dar bir bara ile aynı kuvveti gerektirmez; bu nedenle model seçimi, gerçek bir çekme kuvveti hesaplamasına dayanmalıdır.

6-12 m etkin çekme uzunluğu
Bu seri birçok düz bara üretim uygulamasını kapsar. Bitmiş ürün uzunluğu veya üretim düzeni gerektirdiğinde daha uzun stroklar düşünülebilir.

Hidrolik kuvvet kontrolü
Hidrolik sistem strok boyunca kontrollü çekme kuvveti sağlar. Bu özellikle büyük bakır bölümler ve çekme kuvvetindeki ani değişikliklerin yüzey kalitesini veya takım ömrünü etkileyebileceği işlemler için kullanışlıdır.

PLC ve HMI kontrolü
Programlanabilir kontrol, çizim vuruşunu, geri dönüş vuruşunu ve döngü sırasını yönetebilir. Tekrarlı üretim için kullanışlıdır çünkü operatörler her darbeyi manuel olarak kontrol etmek yerine tanımlanmış proses ayarlarıyla çalışabilirler.

İsteğe bağlı düzleştirme ve çizgi entegrasyonu
Baraları birkaç aşağı yönde işlemle işleyen tesisler için çekme makinesi, ara işlemleri azaltmak amacıyla besleme, düzleştirme veya diğer taşıma ekipmanlarıyla yapılandırılabilir.

Teknik Özellikler

Modeli seçimi şu şekilde başlamalıdır:başlangıç ​​genişliği ve kalınlığı, hedef genişlik ve kalınlık, bakır veya alüminyum kalitesi, geçiş başına azalma, gerekli çekme uzunluğu ve beklenen üretim çıktısı. Daha sonra nominal tonaj hesaplanan çekme kuvvetine göre kontrol edilmelidir.

Modeli FR-10T FR-20T FR-30T FR-50T FR-100T
Çekme Kuvveti (ton) 10 20 30 50 100
Bara Genişliği (mm) 40 15-60 20-120 30-180 30-400
Bara Kalınlığı (mm) 2-5 2-10 2-20 2-30 3-30
Etkin Çekme Uzunluğu (m) 6-12 6-12 6-12 6-12 6-12
Silindir Delik Çapı (mm) 125 150 180 200 280
Piston Mili Çapı (mm) 70 80 90 100 140
Çekme Hızı (m/dak) 2-12 2-12 2-12 2-12 2-12
Dönüş Hızı (m/dak) 5-20 5-20 5-20 5-20 5-15
Ana Motor Gücü (kW) 22 45 55 75 75×2
Sistem Basıncı (kgf/cm²) 140 170 230 210 250

Tüm FR serisi modeller öncelikli olarak bakır ve alüminyum baralar için tasarlanmıştır. Üretim hattına göre özel kalıp tutucular, daha uzun çekme vuruşları, özel genişlik/kalınlık aralıkları, besleme sistemleri ve doğrultma ekipmanları düşünülebilir.

Çekme Kuvveti Nasıl Seçilir

Hidrolik çeki tezgahını yalnızca katalogda listelenen maksimum bara boyutlarına göre seçmeyin. Mühendislik tavsiyesi için aşağıdaki bilgileri sağlayın:malzeme kalitesi, başlangıç ​​bölümü, bitmiş bölüm, çizim uzunluğu, geçiş sayısı ve hedef çıktı. Bu parametreler, makine belirtilmeden önce gerekli çekme kuvvetinin ve uygun azaltma programının değerlendirilmesine olanak tanır.

Tonajı fazla olan bir Busbar Hidrolik Çekme Makinesi, gerekli çekme kuvvetinin çok daha düşük olması durumunda prosesi iyileştirmeden ekipman maliyetini artırabilir. Bunun aksine, sürekli olarak makinenin kuvvet sınırında çalışmak, malzeme durumu, yağlama veya takımlamadaki değişiklikler için daha az marj bırakır. Bu nedenle uygun çalışma aralığı, yalnızca tonajdan ziyade fiili prosese göre belirlenmelidir.

Uygulamalar

Şalt Tesisi ve Güç Dağıtımı

Şalt donanımı, dağıtım panelleri ve bara kanallarına yönelik bakır baralar tutarlı genişlik ve kalınlık gerektirir çünkü bitmiş bölümün yalıtım sistemlerine, terminallere ve mekanik desteklere uyması gerekir. Kuvvet hesaplamasının ardından orta kesitli uygulamalar için FR-30T ila FR-50T sınıfı bir makine düşünülebilir.

Tipik üretim sorunu:ekstrüde edilmiş bir çubuk boyutsal olarak hedefe yakındır ancak montajdan önce ek işleme gerektirir. Çizim, yüzey tutarlılığını geliştirirken kesiti belirtilen boyutlara yaklaştırabilir.

Trafo İmalatı

Transformatör düzeneklerinde kullanılan yassı bakır iletkenler, şekillendirme veya sarma için kontrollü boyutlara ve uygun mekanik özelliklere ihtiyaç duyabilir. Soğuk çekme, boyutsal küçülmeye ek olarak iş sertleşmesi de sağlayabilir.

Tipik üretim sorunu:çok yumuşak veya boyutsal olarak tutarsız bir iletken, sarma sırasında deforme olabilir. Çizim programı, sarım işleminden önce gerekli son kesiti ve malzeme durumunu elde edecek şekilde seçilebilir.

Elektrik Konnektörleri ve Terminalleri

Terminaller, konektörler ve topraklama bileşenleri için kullanılan küçük bakır bölümler, tutarlı kesit boyutlarından yararlanır çünkü farklılıklar, montajın uyumunu ve elektrik temasını etkileyebilir.

Tipik üretim sorunu:çubuk kalınlığındaki değişiklik tutarsız işleme toleransı veya montaj uyumu yaratır. Kalibre edilmiş bir çekme kalıbı tekrarlanabilir bir son bölüm sağlar.

Elektroliz ve Yüksek Akım Ekipmanları

Elektrolizde ve diğer yüksek akım sistemlerinde kullanılan büyük bakır iletkenler ve elektrot baraları, önemli düzeyde kesit kapasitesi gerektirir.FR-100T100 tona kadar nominal çekme kuvveti sağlar ve belirtilen model aralığında 400 mm genişliğe ve 30 mm kalınlığa kadar baraları destekler.

Yenilenebilir Enerji Ekipmanları

Bakır baralar güneş enerjisi invertör kabinlerinde, enerji depolama sistemlerinde ve güç dönüştürme ekipmanlarında kullanılır. Çizim, iletkenin delme, bükme, kaplama veya son montaj öncesinde kontrollü boyutları karşılaması gerektiği durumlarda kullanışlıdır.

Otomotiv ve EV Elektrik Sistemleri

Akü sistemlerinde, yüksek akım konnektörlerinde ve güç dağıtım düzeneklerinde yassı bakır iletkenler kullanılır. Bu uygulamalar için boyutsal tutarlılık önemlidir çünkü baralar genellikle çizimden sonra bükme, izolasyon, zımbalama veya terminal montajından geçer.

Mühendislik ve Üretim Deneyimi

FangRong Hydraulic Drawing Machine Manufacturing

1998'den beri hidrolik çeki tezgahı mühendisliği
FangRong, 1998'den beri soğuk çekme ekipmanı imalatı yapmaktadır. Mühendislik deneyimi, demir dışı ve diğer metal ürünler için hidrolik çekme tezgahlarını, kalıp tasarımını, çekme kuvveti hesaplamasını, azaltma programlarını ve proses otomasyonunu kapsamaktadır.

İki üretim tesisi
FangRong, Dongguan ve Yangjiang'da üretim tesisleri işletmektedir. İki tesisli üretim düzenlemesi, standart ve özelleştirilmiş çizim ekipmanları için ek üretim kapasitesi sağlar.

Uluslararası kurulumlar
FangRong ekipmanları 70'ten fazla ülkedeki müşterilere tedarik edildi ve bakır, alüminyum, çelik, paslanmaz çelik ve diğer metal işleme uygulamalarında kullanıldı.

Sürece özel mühendislik
Bir bara projesi için önemli mühendislik çalışması hidrolik silindirin seçilmesiyle sınırlı değildir. FangRong, müşterinin gerçek bara boyutlarına dayalı olarak çekme kuvveti hesaplamaları, kalıp konfigürasyonu, azaltma programları, hidrolik parametreler, yerleşim çizimleri ve isteğe bağlı otomasyon konusunda yardımcı olabilir.

Fabrika kabul testleri
Sevkiyattan önce makineler boşta çalışmaya ve ardından nominal yük testine tabi tutulabilir. Müşteri numunelerinin mevcut olduğu durumlarda, teslimattan önce çekme işlemini, hidrolik stabiliteyi, makine hareketini ve bitmiş ürün gereksinimlerini kontrol etmek için gerçek malzeme kullanılabilir.

Atölye ve Kalite Kontrol

Hydraulic Drawing Machine Workshop

Üretim Süreci

Hydraulic Drawing Machine Production Process

1. Sipariş mühendisliği— Busbar boyutları, malzemesi, çekme kuvveti, kalıp konfigürasyonu, hidrolik parametreler ve otomasyon gereksinimleri üretim öncesinde gözden geçirilir.

2. Bileşen denetimi— Silindir tüpleri, piston çubukları, contalar ve yapısal çelik dahil olmak üzere önemli bileşenler montajdan önce incelenir.

3. Hassas işleme— Silindir delikleri, piston kolları ve kılavuz bileşenleri gerekli boyut toleranslarına göre işlenir ve bitirilir.

4. Hidrolik montaj— Hidrolik güç üniteleri, vanalar, borular ve kontrol bileşenlerinin montajı yapılır ve basınç stabilitesi ve sızdırmazlık açısından kontrol edilir.

5. Mekanik hizalama— Ana silindir, çekme taşıyıcısı ve kılavuz sistemi, çekme sırasında sabit hareketi koruyacak şekilde monte edilmiş ve hizalanmıştır.

6. Elektrik ve PLC entegrasyonu— Kontrol sistemi, makine konfigürasyonuna ve gerekli çizim çevrimine göre programlanır.

7. Yük testi— Makinenin çalışması, numunelerin sağlandığı müşteri malzeme testleri ile tanımlanmış yük koşulları altında kontrol edilir.

8. Son muayene— Sevkiyat öncesi hidrolik basınç, hareket, elektriksel fonksiyonlar, güvenlik cihazları, boyutlar ve makinenin genel durumu kontrol edilir.

9. İhracat ambalajı— Bileşenler yüklemeden önce neme, korozyona ve nakliye hasarlarına karşı korunur.

Sertifikalar ve Uyumluluk

Hydraulic Drawing Machine Certifications

ISO 9001:2015— İlgili tasarım, imalat, kurulum ve servis faaliyetlerini kapsayan kalite yönetim sistemi. Sertifika No.UQ231211R1.

CE— Standart makine konfigürasyonları, geçerli makine güvenliği gereklilikleri için CE uygunluk belgeleriyle birlikte sağlanabilir. Sipariş edilen makine ve hedef pazar için tam beyan ve güvenlik konfigürasyonu onaylanmalıdır.

SGS denetimi— Sevkiyat öncesinde bağımsız doğrulamaya ihtiyaç duyan müşteriler için üçüncü taraf denetimi düzenlenebilir.

Patentler— FangRong, çizim ekipmanı bileşenleri ve takım sistemleriyle ilgili patentler dahil olmak üzere 32 buluş patenti ve 100'den fazla faydalı model patenti rapor ediyor.

Paketler ve Gönderim

Hydraulic Drawing Machine Packaging and Shipping

Makine, korozyona karşı koruma, neme karşı koruma ve ana bileşenler için uygun ahşap ambalaj ile ihracat taşımacılığına hazırlanmıştır. Büyük hidrolik ve mekanik düzenekler, konteyner yükleme ve saha kurulum gereksinimlerine göre ayrı ayrı sevk edilebilir.

Fiyat teklifi için nihai nakliye yöntemi, paketleme konfigürasyonu, kalkış limanı ve Incoterm varış yeri, makine boyutları ve sipariş konfigürasyonuna göre onaylanmalıdır.

Sıkça Sorulan Sorular

S1: Busbar Hidrolik Çekme Makinesi hangi malzemeleri işleyebilir?

Standart uygulamabakır ve alüminyum baralar. Malzeme durumu, çekme kuvveti ve işleme uygun olduğunda bakır alaşımları, alüminyum alaşımları ve diğer demir dışı malzemeler de dikkate alınabilir. Model seçiminden önce malzeme kalitesi belirtilmelidir.

S2: FR serisi hangi bara boyutlarını işleyebilir?

Belirtilen model aralığı aşağıdaki genişlikleri kapsar:15 ila 400 mmve kalınlıkları2 ila 30 mm, modele bağlı olarak kesin aralıkla. FR-100T 30-400 mm genişlik ve 3-30 mm kalınlığı kapsar.

S3: Bir çekme geçişinde ne kadar azalma elde edilebilir?

Her bakır veya alüminyum bara için geçerli olan tek bir redüksiyon değeri yoktur. Pratik azaltma, malzeme kalitesine ve durumuna, başlangıç ​​ve son bölüme, kalıp geometrisine, yağlamaya ve gerekli mekanik özelliklere bağlıdır. Daha büyük toplam indirgemeler için birden fazla çekme geçişi ve ara tavlama gerekli olabilir.

S4: Soğuk çekme bakır bara sertliğini arttırır mı?

Evet. Soğuk deformasyon genellikle iş sertleşmesi yoluyla sertliği ve mukavemeti arttırır. Değişimin derecesi redüksiyona ve başlangıç ​​malzemesinin durumuna bağlıdır. Belirli bir çekme mukavemeti, sertlik veya uzama gerekiyorsa, çizim programı hedef mekanik özelliklere göre tasarlanmalıdır.

S5: Çizim, bara yüzeyini otomatik olarak parlak hale getirecek mi?

Çizim, yüzey durumunu önemli ölçüde iyileştirebilir ancak nihai sonuç aynı zamanda gelen yüzeye, kalıp kalitesine, kalıp geometrisine ve yağlamaya da bağlıdır. Çizim makinesi, orijinal yüzeyin altında zaten mevcut olan derin kusurları gideremez.

S6: FR-30T, FR-50T ve FR-100T arasında nasıl seçim yapmalıyım?

Yalnızca bitmiş bara genişliğine göre seçim yapmak yerine gerekli çekme kuvvetini karşılaştırın. Başlangıç ​​ve hedef boyutları, malzeme kalitesini ve azaltma programını sağlayın. FangRong tahmini çekme kuvvetini hesaplayabilir ve uygun modeli önerebilir.

S7: Çizim hızı her zaman 12 m/dak'ya mı ayarlanıyor?

Hayır.2-12 m/dakaralık, zorunlu bir üretim hızı değil, ayarlanabilir bir çalışma aralığıdır. Uygun ayar kesit geometrisine, redüksiyona, malzemeye, yağlamaya, kalıbın durumuna ve gerekli yüzey kalitesine bağlıdır. Daha yüksek hız, yalnızca tüm sürecin kararlı çizim koşullarını koruyabildiği durumlarda faydalıdır.

S8: Çizim makinesi düzleştirme makinesine bağlanabilir mi?

Evet. Bitmiş baranın ek eğim veya bükülme kontrolü gerektirdiği durumlarda isteğe bağlı bir düzleştirme ünitesi entegre edilebilir. Besleme ve diğer alt işleme ekipmanları da üretim düzenine göre düşünülebilir.

S9: Normalde makineye neler dahildir?

Standart makine konfigürasyonu, hidrolik çekme sistemini, ana silindiri, çekme taşıyıcısını, kalıp tutucuyu, hidrolik güç ünitesini ve PLC/HMI kontrol sistemini içerir. Kalıp boyutları müşterinin başlangıç ​​ve bitiş bölümlerine bağlı olduğundan, belirli bir bara boyutuna yönelik takımlar ayrıca onaylanmalıdır.

S10: Teklif için hangi bilgiler gereklidir?

Sağlayınmalzeme kalitesi, başlangıç ​​genişliği ve kalınlığı, bitmiş genişlik ve kalınlık, gerekli çizim uzunluğu, geçiş sayısı, hedef çıktı ve mevcut fabrika güç kaynağı. Standart olmayan profiller için çizim veya kesit diyagramı da kullanışlıdır.

S11: Standart etkin çekme uzunluğu nedir?

FR serisi etkili bir çekme uzunluğu kullanır6-12 metre. Daha uzun veya uygulamaya özel çizim uzunlukları mühendislik tasarımı sırasında değerlendirilebilir.

S12: Tipik teslim süresi nedir?

Standart modeller genellikle yaklaşık olarak gerektirir30-60 gün, daha büyük veya özelleştirilmiş makineler gerekebilir60-90 gün. Takımlar, otomasyon, makine boyutu ve fabrika iş yükü üretim süresini etkileyebileceğinden, teyit edilen teslim süresi teklifte belirtilmelidir. Hızlandırılmış teslimat, varsayılmak yerine duruma göre onaylanmalıdır.

S13: Standart ödeme koşulları nelerdir?

Standart ticari düzenleme şu şekildedir:Sipariş onayı üzerine %30 depozito ve fabrika kabul testinden sonra sevkıyattan önce %70. Belirli projeler için alternatif koşullar tartışılabilir.

S14: Hangi garanti veriliyor?

Standart garanti süresiİşletmeye alınmasından itibaren 12 ay. Garanti kapsamı ve istisnalar nihai satış sözleşmesinde teyit edilmelidir.

S15: Kurulum ve operatör eğitimi veriyor musunuz?

Evet. FangRong kurulum denetimi, devreye alma desteği ve operatör eğitimi sağlar. Yerinde eğitim normalde makinenin çalışmasını, kalıp değişimini, rutin bakımı ve temel arıza teşhisini kapsar. Temel çizimleri ve ankraj cıvatası düzenleri kurulumdan önce sağlanabilir.

S16: Satın almadan önce bakır veya alüminyum baramızı test edebilir misiniz?

Evet. Mümkün olduğu durumlarda müşteri numuneleri fabrika testleri için kullanılabilir. Bu özellikle bara bölümü büyük olduğunda, standart dışı olduğunda veya müşterinin özel boyut, yüzey veya mekanik özellik gereksinimleri olduğunda kullanışlıdır.

S17: CE sertifikası mevcut mu?

Uygulanabilir standart makine konfigürasyonları için CE belgeleri sağlanabilir. Makine uygunluğu gerçek makine konfigürasyonuna ve hedef pazara bağlı olduğundan geçerli beyan, güvenlik cihazları ve belgeler siparişten önce onaylanmalıdır.

S18: FangRong, baramız için gerekli çekme kuvvetini hesaplayabilir mi?

Evet. Bakır veya alüminyum kalitesini, başlangıç ​​bölümünü, hedef bölümünü ve gerekli prosesi sağlayın. FangRong, çekme kuvvetini değerlendirmek, uygun FR serisi modeli seçmek ve uygun bir redüksiyon ve takım konfigürasyonu önermek için bu parametreleri kullanabilir.

Talep Gönder
İletişim bilgileri
Bize malzemenizi, ürün özelliklerinizi, üretim sürecinizi ve ekipman gereksinimlerinizi anlatın. FangRong, uygulamanız için uygun Soğuk Çekme Makinesi, Çizim Kalıpları, Doğrultma Makinesi ve özelleştirilmiş çözümleri tartışabilir.
Derecelendirme:
5.0
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek