Whatsapp
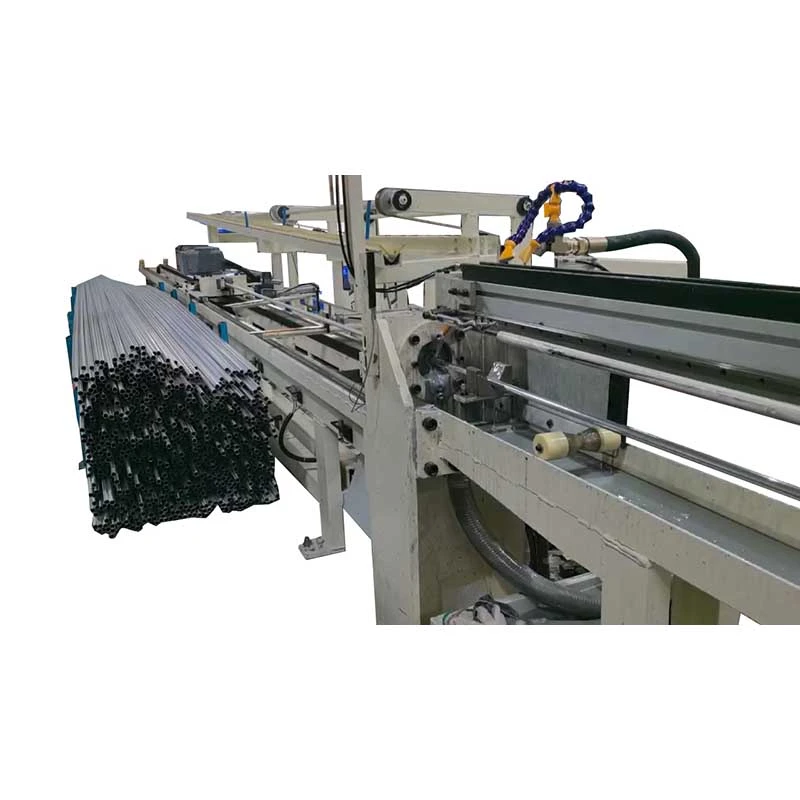
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
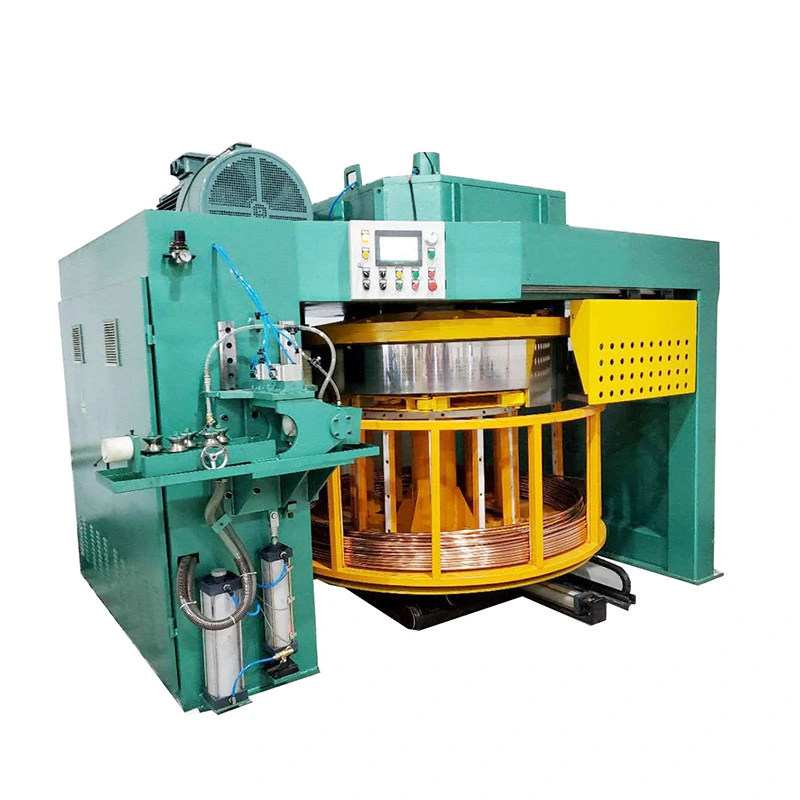
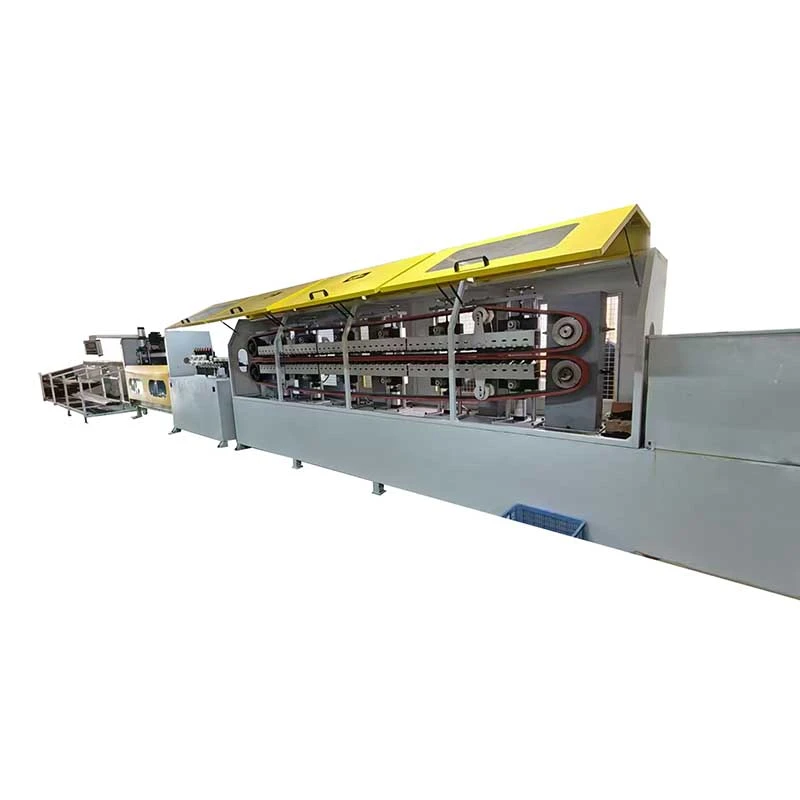
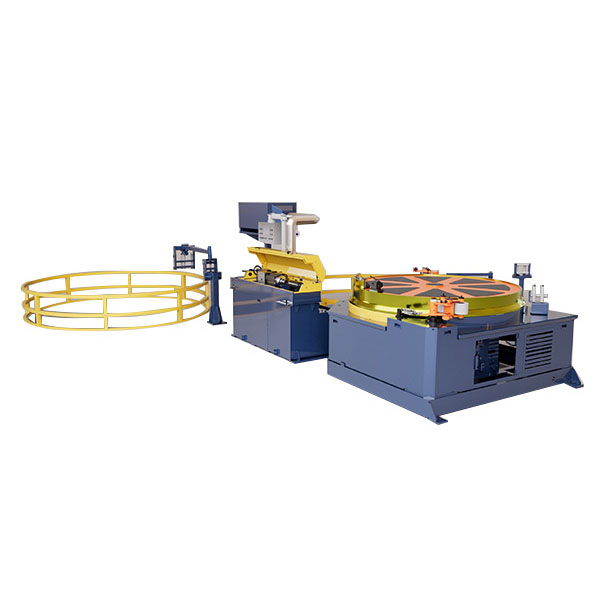
The Ters Bobin Çekme Makinesibirleştirirsürekli çekme ve sarmabakır, alüminyum, paslanmaz çelik ve karbon çeliği borular veya teller için. Çizim hızları ile400 m/dakve boru çapları3–25 mmkesmeyi, taşımayı ve ara depolamayı azaltır. Bobin tamburları aralığı250–2200 mm. Frekans kontrollü hız düzenlemesi, sabit çekme gerginliğini ve yüzey kalitesini korur. Şunun için uygun:HVAC, soğutma, elektrik, otomotiv ve tıbbi borularüretme.
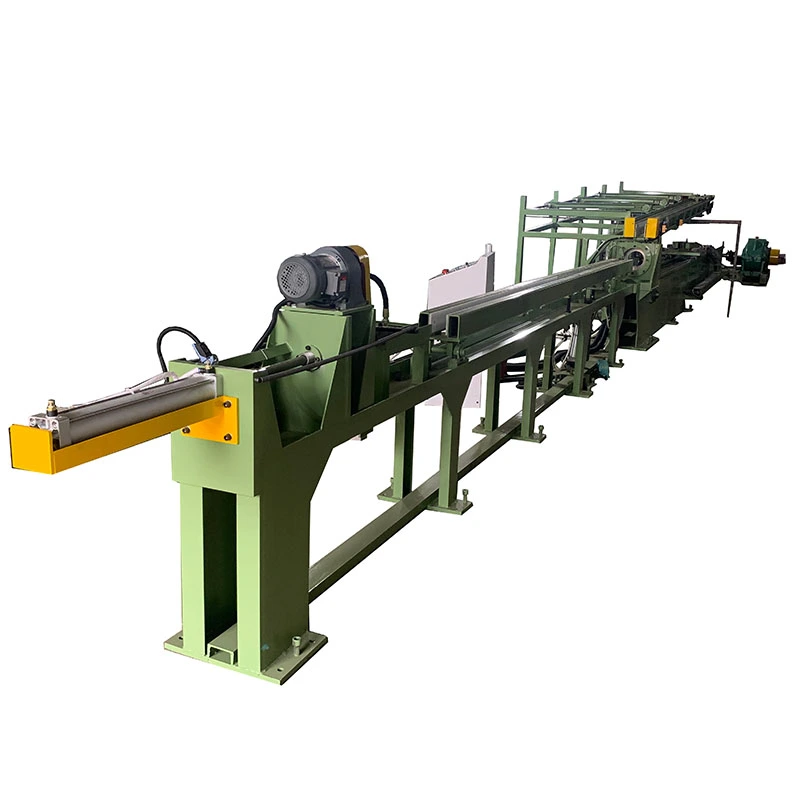
The Ters Bobin Çekme MakinesiBitmiş malzemenin çekme hattını bobin şeklinde terk etmesi gereken metal boru ve tellerin sürekli çekilmesi için tasarlanmıştır. Sabit uzunlukta malzemeyle çalışan geleneksel bir çekme tezgahının aksine, ters çevrilmiş konfigürasyon, çekme, sarma ve bobin taşıma işlemlerini tek bir üretim hattında birleştirerek bakır, alüminyum, paslanmaz çelik, karbon çeliği ve alaşımlı malzemelerden yapılan uzun boy ürünler için uygun hale getirir.
FR-D serisi, üstten tahrikli ve aşağıya bakan bobin düzenlemesini kullanır. Bu düzen, bobin alım alanına alttan erişilebilmesini sağlar ve özellikle üretimin sık bobin değişimi, uzun sürekli uzunluklar veya yüksek hat hızları gerektirdiği durumlarda kullanışlıdır. Modele ve malzemeye bağlı olarak seri, aşağıdaki çapları kapsar:3 mm'den 25 mm'yetambur çapları ile250 mm'den 2200 mm'yeve listelenen maksimum hızlara kadar400 m/dak.


Ters bir çizim çizgisinin kullanılmasının ana nedeni, yalnızca makinenin yönelimi değildir. Üretmek gerekiyormalzemeyi tekrar tekrar düz parçalara kesmeden uzun sürekli uzunluklar. Bu, aşağı yöndeki proseste ayrıca bobin beslemeli malzeme kullanıldığı zaman, ara işlemleri azaltabilir.
Yapılandırma özellikle aşağıdakilerle ilgilidir:
Bakır ve alüminyum borularHVAC, soğutma ve ısı eşanjörü üretimi için yüksek hat hızının ve sürekli sarmanın önemli olduğu yerler.
Küçük çaplı paslanmaz çelik borulartıbbi, enstrümantasyon veya sıvı kontrol bileşenleri için kontrollü çekme ve bobin dağıtımının gerekli olduğu yerlerde.
Çelik ve alaşımlı tellerbağlantı elemanları, soğuk şişirme ve diğer alt şekillendirme işlemleri için sürekli besleme stoğu olarak kullanılır.
Makine, tüm üretim rotasının bir parçası olarak değerlendirilmelidir. Kalıp küçültme, yağlama, gelen malzemenin durumu, gerekli son boyutlar ve aşağı yöndeki bobin gereksinimlerinin tümü pratik makine konfigürasyonunu etkiler.
Bir model seçmeden önce nihai dış çapı, varsa duvar kalınlığını, malzeme kalitesini ve gerekli rulo ağırlığını belirtin. Yalnızca maksimum çapa göre seçilen bir Ters Bobin Çekme Makinesi, çoğu üretim çalışmasının daha küçük boyutlarda olması durumunda gereksiz derecede büyük olabilir.
Başlangıç tüpü veya tel çapı, çekme azalmasını ve gerekli çekme yükünü belirler. Boru uygulamaları için duvar kalınlığı ve iç takımların da dikkate alınması gerekir. Aynı hatta birden fazla boyut üretiliyorsa, yalnızca en büyük ürün yerine tüm boyut aralığını sağlayın.
Tambur çapı çekilen ürünün bükülme durumunu ve mevcut rulo kapasitesini etkiler. Daha büyük tamburlar genellikle küçük bir bükülme yarıçapını tolere edemeyen ürünler veya daha ağır bobinler gerektiren uygulamalar için daha uygundur. Doğru boyut boru çapı, malzeme özellikleri ve hedef bobin ağırlığı ile birlikte belirlenmelidir.
Spesifikasyon tablosundaki maksimum hız, her malzeme için garanti edilen bir üretim hızı değil, makinenin kapasitesidir. Bakır ve alüminyum normalde paslanmaz çeliğe göre çok daha yüksek hızlarda işlenebilir. Yağlama, kalıp geometrisi, geçiş başına azaltma, soğutma ve gerekli yüzey kalitesi de pratik hızı sınırlar.
Sipariş vermeden önce gerekli rulo çapı, rulo ağırlığı ve rulo boyutları teyit edilmelidir. Bitmiş bobin doğrudan bir kesme, tavlama, temizleme veya paketleme hattına aktarılıyorsa, toplama düzenlemesi bu taşıma yöntemine uygun olmalıdır.
Otomatik kesme, sıkma, yağlama, uzunluk sayma, bobin değiştirme sıralaması ve hidrolik veya pnömatik fonksiyonlar hatta entegre edilebilir. Bu gereksinimler makine tamamlandıktan sonra eklenmek yerine mühendislik sırasında belirtilmelidir.
| Üretim gereksinimi | Ana seçim faktörü |
| Küçük bakır veya alüminyum boru | Çap aralığı, çekme hızı ve soğutma |
| Uzun sürekli tüp | Çekme stabilitesi, kalıp azaltma ve alma düzeni |
| Paslanmaz çelik boru veya tel | Çekme yükü, yağlama, kalıp konfigürasyonu ve pratik hız |
| Ağır bitmiş bobin | Tambur çapı, sarma motoru ve bobin taşıma kapasitesi |
| Çoklu ürün boyutları | Kullanılabilir çap aralığı ve takım değiştirme gereksinimleri |
| Otomatik alt üretim | PLC fonksiyonları, uzunluk sayma ve bobin değiştirme arayüzü |
FR-D serisinde sekiz model bulunmaktadır. Aşağıdaki şekiller standart model konfigürasyonudur; gerçek üretim hızı ve uygun çap, malzemeye, redüksiyona, takımlara ve proses gereksinimlerine bağlıdır.
| Modeli | Motor Gücü (kW) | Vites kutusu | Çap Aralığı (mm) | Maksimum Hız (m/dak) | Tambur Çapı (mm) | Alma Motoru (kW) | Alma Şanzımanı |
| FR-D250 | 5.5 / 7.5 | WPX120 | ≤3 | 80 | 250 | 1.1 | WPO60 |
| FR-D600 | 11 / 15 | KAF87/97 | 3-6 | 150 | 600 | 1.5 | WPO80 |
| FR-D800 | 18.5 / 22 | KAF97 | 3-8 | 150 | 800 | 1.5 | WPO80 |
| FR-D1000 | 22 / 37 | KAF107 | 3-10 | 200 | 1000 | 2.2 | WPO100 |
| FR-D1200 | 37 / 45 | KAF107/127 | 3-12 | 200 | 1200 | 2.2 | WPO100 |
| FR-D1500 | 45 / 55 | KAF127 | 3-15 | 250 | 1500 | 3 | WPO120 |
| FR-D1800 | 55 / 75 | KAF127/157 | ≤20 | 300 | 1800 | 3 / 5.5 | WPO155 |
| FR-D2200 | 90 / 110 | KAF167 | ≤25 | 400 | 2200 | 5.5 / 7.5 | WPO250 |
Önemli:listelenen maksimum hızlar referans makine değerleridir ve paslanmaz çelik veya diğer yüksek mukavemetli malzemeler için önerilen çalışma hızı olarak değerlendirilmemelidir. Nihai hız; malzemeden, başlangıç boyutundan, küçültme programından, kalıp tasarımından, yağlamadan ve gerekli yüzey kalitesinden belirlenir.
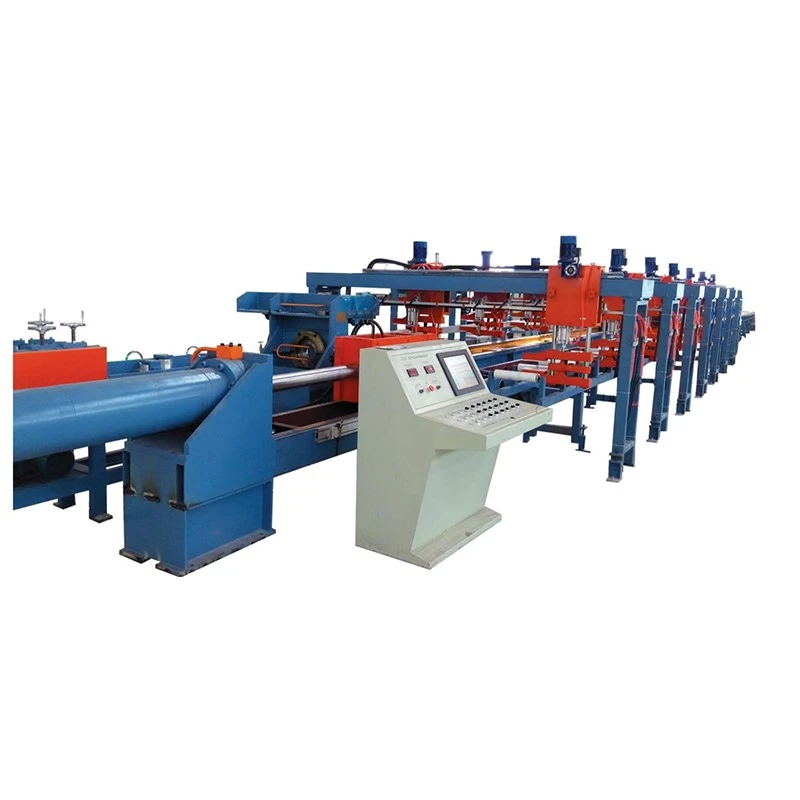
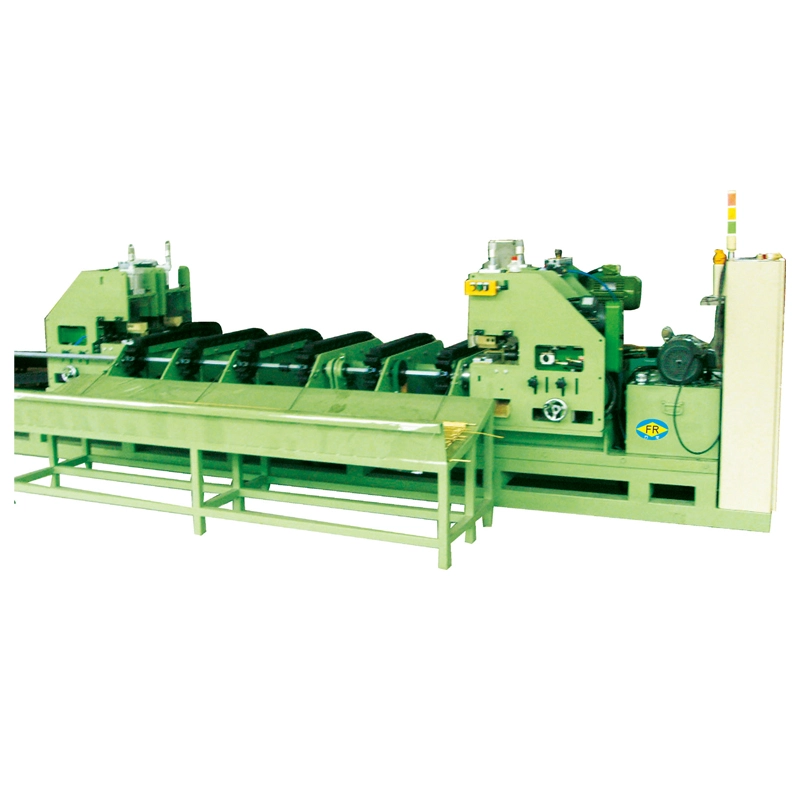
Gelen boru veya tel hizalamasını düzeltmek için çekme kalıbının önüne ayarlanabilir bir çapraz silindirli düzleştirme bölümü takılabilir. Bu, gelen bobinin belirgin bir eğriliğe sahip olduğu veya tutarlı kalıp girişinin önemli olduğu durumlarda kullanışlıdır.
Yüksek hızlı üretim için çekme ve sürtünmeden kaynaklanan ısı, yağlayıcının durumu ve kalıp sıcaklığıyla birlikte dikkate alınmalıdır. Prosesin ek ısı yönetimi gerektirdiği durumlarda cebri hava soğutması dahil edilebilir.
Sarma ünitesi yalnızca bir sarma cihazı değildir. Bobin çapı, sarma hızı ve ürün yönlendirmesi, bitmiş malzemenin ne kadar sıkı ve tutarlı şekilde düzenlendiğini etkiler. Bu nedenle, alım spesifikasyonu, bitmiş rulo ağırlığına ve çekme sonrasında kullanılan taşıma ekipmanına uygun olmalıdır.
Kalıp malzemesi, yaklaşma geometrisi ve yağlama, iş parçası malzemesine ve redüksiyona göre seçilir. Bakır, alüminyum ve paslanmaz çelik otomatik olarak aynı işleme veya yağlama parametrelerini kullanmamalıdır.
İklimlendirme, soğutma, ısı eşanjörleri, elektrikli bileşenler ve diğer bobin beslemeli uygulamalara yönelik boruların sürekli çekilmesi için kullanılır. Bu malzemeler, redüksiyon ve yağlama sistemi uygun şekilde eşleştiğinde daha yüksek hızlı üretime uygundur.
Küçük çaplı hassas tüpler, enstrümantasyon, tıbbi bileşenler ve sıvı kontrol ürünleri için kullanılır. Bakır ve alüminyumla karşılaştırıldığında paslanmaz çelik genellikle daha düşük çekme hızları ve yağlama, kalıp aşınması ve azalmanın daha yakından kontrol edilmesini gerektirir.
Sürekli bobin formatı, soğuk şişirme ve bağlantı elemanı üretimi gibi sonraki şekillendirme işlemlerine doğrudan beslenen teller için uygundur. Gerekli çekme rotası çelik kalitesine, başlangıç telinin durumuna ve nihai çapa bağlıdır.
FangRong, 1998'den beri çizim ekipmanı üretiyor ve Dongguan ve Yangjiang'da üretim tesisleri işletiyor. Üretim kapsamı soğuk çekme makinelerini, doğrultma ekipmanlarını ve ilgili metal şekillendirme makinelerini içermektedir.
Ters çevrilmiş bir çekme hattı için fabrika denetimi, sürekli çalışmayı doğrudan etkileyen parçalara odaklanır: tambur salgısı, tahrikin çalışması, dişli kutusunun durumu, elektrik kontrolü, alma hareketi, güvenlik fonksiyonları ve bitmiş bobinin kalitesi.
Mühendislik:malzemeyi, boyutları, küçültmeyi, hızı, tambur boyutunu, alma gerekliliklerini ve otomasyonu onaylayın.
İşleme:çerçeveyi, tamburu, milleri, transmisyon parçalarını ve diğer kritik bileşenleri mühendislik çizimlerine göre üretin.
Toplantı:çekme tahrikini, tamburu, kalıp kutusunu, doğrultma bölümünü, alma ve kontrol sistemini entegre edin.
Kontrol devreye alma:test hızı düzenlemesi, uzunluk sayımı, çalışma mantığı, güvenlik devreleri ve isteğe bağlı otomatik işlevler.
Fabrika testi:Kararlaştırılan test koşulları altında mekanik hareketi, elektriksel çalışmayı, tambur salgısını, bobin oluşumunu ve makinenin tepkisini inceleyin.
ISO 9001:2015:Tasarım, imalat ve ilgili hizmet faaliyetlerini kapsayan kalite yönetim sistemi. Sertifika No. UQ231211R1.
CE belgeleri:Geçerli pazarlara tedarik edilen makineler için güvenlikle ilgili tasarım ve belgeler sağlanabilir.
SGS denetimi:Üçüncü taraf denetimi, müşterinin denetim gereksinimlerine göre düzenlenebilir.
Bileşen seçimi:Bütçeye, yerel servis imkanına ve proje gereksinimlerine göre motor, redüktör, pnömatik, elektrik, PLC, HMI ve invertör markaları belirlenebilmektedir.
Ters Bobin Çekme Makinası uygun mekanik koruma, nem koruma ve korozyon önleme özellikleriyle ihracat sevkiyatına hazırlanmaktadır. Büyük ekipmanlar, gerektiğinde paketleme ve kaldırma düzenlemeleri mühendislik aşamasında dikkate alınarak taşınabilir bölümlere ayrılır.
Tipik teslim süresiStandart küçük modeller için 30-60 günve yaklaşık olarakDaha büyük veya özelleştirilmiş konfigürasyonlar için 60-90 gün. Nihai program modele, bileşen seçimine, takımlara ve otomasyon kapsamına bağlıdır.
Malzeme kalitesini, boru veya tel tipini, başlangıç çapını, son çapı, boruların duvar kalınlığını, gerekli üretim hızını, hedef bobin ağırlığını ve sonraki taşıma yöntemini sağlayın. Aynı makinede birden fazla ürün çalışacaksa tüm boyut aralığını sağlayın.
Tambur, ürün çapına, malzemenin izin verilen bükülme durumuna, gerekli kangal çapına ve kangal ağırlığına göre seçilmelidir. Daha büyük bir tambur otomatik olarak daha iyi değildir; ekipman boyutunu ve maliyetini artırır ve ürün ve üretim gereklilikleri ile gerekçelendirilmelidir.
Hayır. Paslanmaz çelik, daha yüksek deformasyon direnci ve farklı ısı ve yağlama gereksinimleri nedeniyle normalde önemli ölçüde daha düşük çekme hızları gerektirir. Gerçek hız, bakır dereceli maksimumdan ziyade malzeme kalitesi, redüksiyon ve kalıp konfigürasyonundan belirlenmelidir.
Evet, boyutların seçilen modelin kullanılabilir aralığı dahilinde olması ve uygun kalıpların ve proses parametrelerinin mevcut olması koşuluyla. Geniş bir ürün yelpazesi için makine seçiminde kalıp değiştirme yöntemi, yağlama düzeni ve hız kontrol aralığı dikkate alınmalıdır.
Toplama sistemi, birincil çekme yükü yerine alıcı bobini kontrol eder. Kapasitesi ve hızı bitmiş ürüne, bobin çapına ve gerekli sarım durumuna uygun olmalıdır. Küçük boyutlu bir toplama sistemi, ana çekme tahrikinin yeterli güce sahip olduğu durumlarda bile bir sınırlama haline gelebilir.
Eksiksiz bir üretim testi için çizim hızını, boyut tutarlılığını, tambur çalışmasını, alma senkronizasyonunu, bobin oluşumunu, elektrik ve güvenlik işlevlerini, yağlama ve soğutma sistemlerini kontrol edin. Mümkün olduğunda, müşterinin gerçek tüpü veya teliyle test yapmak, tek başına yüksüz makine testinden daha yararlı bir kabul referansı sağlar.
Adres
NO.163, Shatong Yolu, Shabu 2. Sanayi Bölgesi, Dalang Kasabası, Dongguan Şehri, Guangdong, Çin
tel
E-posta