Haberler
Haberler

FangRong'un otomotiv, havacılık, yeni enerji ve diğer yüksek hassasiyetli sektörlerdeki en son yenilikleri, sertifikaları, küresel genişlemeleri ve başarılı proje teslimatları ile güncel kalın.

Boru İç Diş Şekillendirme Makinesi Üretim Hattınız için Doğru Yatırım mı?

2026-10-23 0 bana mesaj bırak

Soyut:Bu kılavuzdanFangRongnasıl olduğunu açıklıyorBoru İç Diş Şekillendirme Makinesinasıl çalıştığını, kılavuz çekmeden nerede daha iyi performans gösterdiğini, iplik kalitesinin nasıl değerlendirileceğini ve boru üretim hattınız için bir yatırım yapmadan önce nelerin kontrol edilmesi gerektiğini öğrenin.

Tube Inner Thread Forming Machine

İçindekiler

1. Neden Birçok Boru Uygulamasında İç Diş Oluşturma Kesimden Daha İyidir?

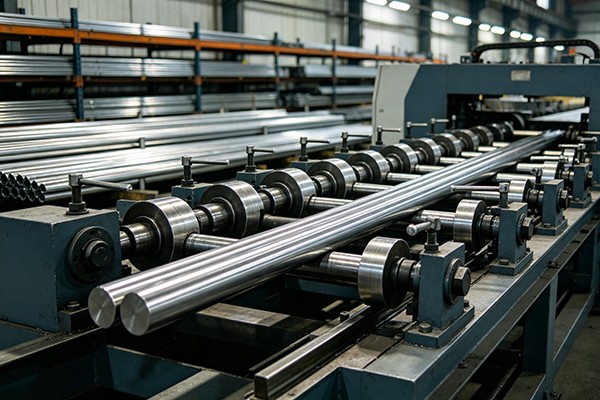
Zhenhua düzeyinde güvenilirlik, alıcıların boru işlemede aradıkları tek şey değildir; ayrıca basıncı koruyan, yorulmaya karşı dayanıklı ve tekrarlanan montajlara dayanabilen iplikler istiyorlar. FangRong bir inşa ediyorBoru İç Diş Şekillendirme Makinesitam da bu nedenle. Malzemeyi bir kılavuzla kesmek yerine, diş oluşturma, metali gerekli diş profiline kaydırır; talaş yok, kesintili tane yapısı yok ve tipik olarak daha güçlü bir son işlem dişi var.

Bu ayrım tüplerde önemlidir. Bir iç diş kestiğinizde, duvar malzemesini kaldırırsınız ve diş köklerinde gerilim yoğunlaşmaları yaratırsınız. Buna karşılık şekillendirme, malzemeyi sıkıştırır ve soğuk işleyerek diş mukavemetini artırabilir ve yüzey kalitesini iyileştirebilir. İnce duvarlı borular, bağlantı parçaları, hidrolik hatlar ve yapısal boru düzenekleri için bu avantajlar genellikle daha az sızıntı ve daha uzun hizmet ömrü anlamına gelir.

2. Boru İç Diş Açma Makinesi Nasıl Çalışır?

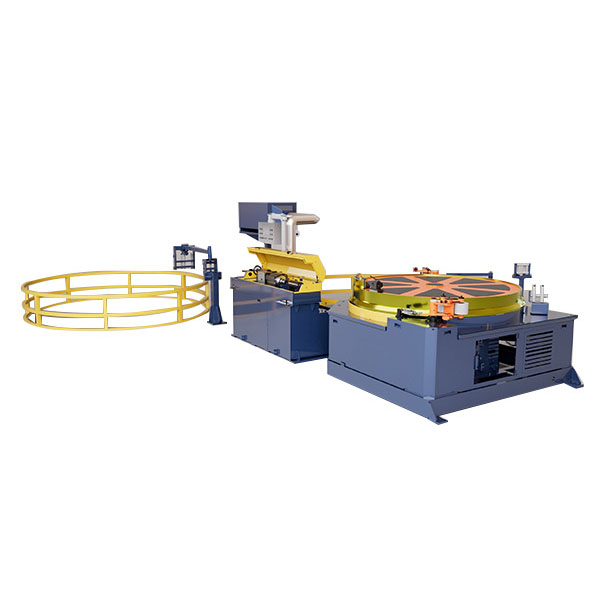
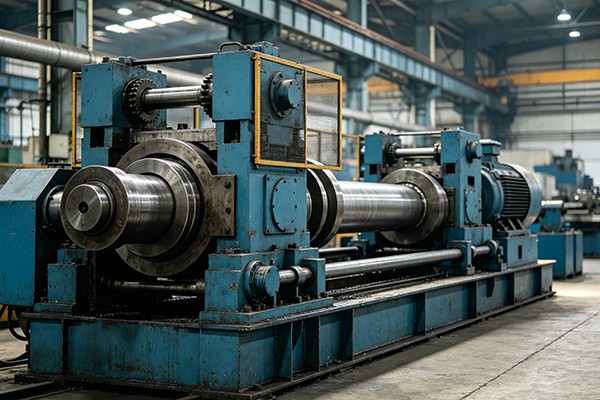
Şekillendirme işleminde kesme kılavuzu yerine loblu veya çokgen biçimlendirme aleti kullanılır. Alet boru deliğine beslenir ve döndürülerek iç diş oluşturmak için malzemeyi kademeli olarak dışarı doğru hareket ettirir. Makine üç şeyi hassas bir şekilde kontrol eder: dönme hızı, ilerleme hızı ve yağlama.

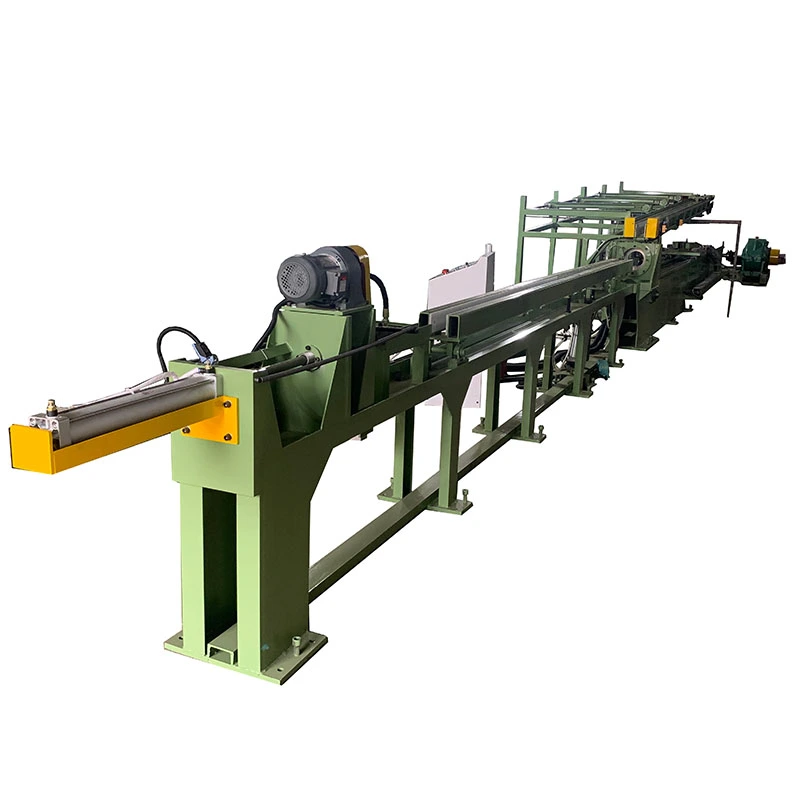
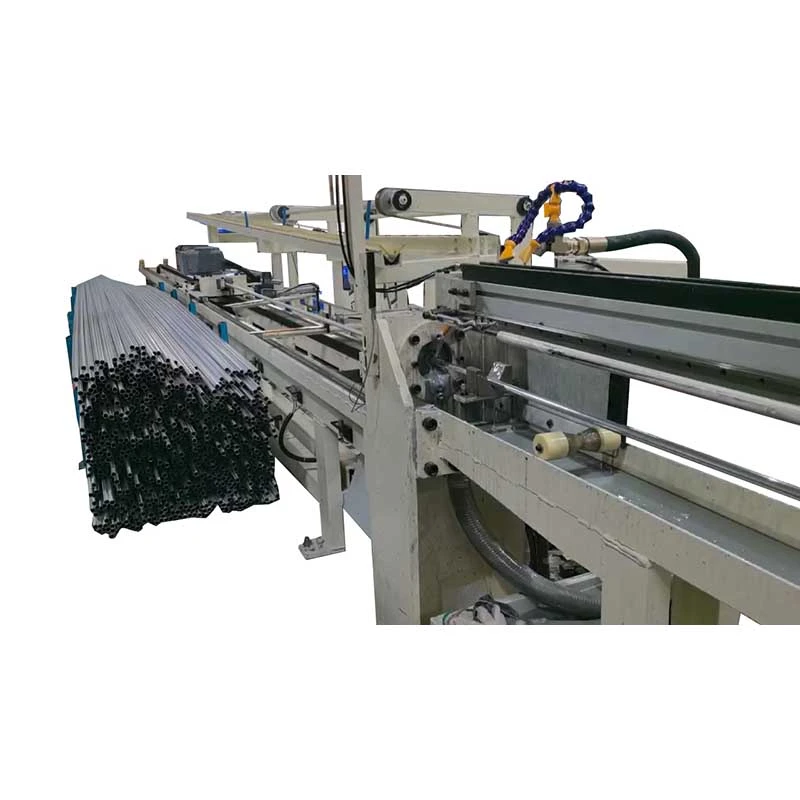
Tipik bir makinenin temel bileşenleri:

  • Mil ve tahrik sistemi:Kontrollü tork ve tutarlı dönüş hızı sağlar.
  • Takım tutucunun oluşturulması:Diş aşınmasını önlemek için aleti boru deliğiyle eşmerkezli olarak hizalar.
  • Boru bağlama ünitesi:Şekillendirme sırasında titreşimi ve ovalliği önlemek için boruyu sağlam bir şekilde tutar.
  • Besleme mekanizması:Takımın deliğe ne kadar hızlı ilerleyeceğini kontrol eder.
  • Soğutma ve yağlama sistemi:Sürtünmeyi azaltır, takım ömrünü uzatır ve döküntüleri temizler.
  • Kontrol Paneli:Hız, ilerleme, derinlik ve döngü parametrelerini genellikle tarif depolamayla birlikte ayarlar.

Oluşturulan malzeme önemlidir. Daha yumuşak ve daha esnek metaller (bakır, pirinç, alüminyum ve düşük karbonlu çelik) iyi şekillenir. Yüksek mukavemetli veya düşük süneklik alaşımları proses ayarlaması gerektirebilir veya hiç uygun olmayabilir; bu nedenle malzeme onayı makine spesifikasyonundan önce gelmelidir.

3. İplik Kalitesi: Ne Ölçülmeli ve Neden?

Biçimlendirilmiş bir iş parçacığı basit görünür ancak hizmette performans gösterip göstermeyeceğini belirleyen birkaç ölçülebilir özelliğe sahiptir.

  • Adım çapı:Uyum ve yük kapasitesi açısından en kritik boyut; doğru mastarla kontrol edilmelidir.
  • Küçük çap:Karşı bağlantı elemanının kavramasını ve açıklığını etkiler.
  • Diş açısı ve profili:Şekillendirme aracının bozuk bir yaklaşım değil, belirtilen formu ürettiğini doğrular.
  • Boru deliği ile eş merkezlilik:Merkezden kaçan dişler çapraz diş açmaya ve sızdırmazlık arızasına neden olur.
  • Yüzey kaplaması:Şekillendirilmiş dişler genellikle kesilmiş dişlere göre daha pürüzsüz bir yan yüzey gösterir, bu da sızdırmazlığa yardımcı olur.
  • Salgı ve ovallik:Sıkıştırma kuvvetinin deliği bozabileceği ince duvarlı borularda özellikle önemlidir.

Ölçme, sonradan akla gelen bir düşünce değil, makinenin kalifikasyon sürecinin bir parçası olmalıdır. İyi uygulama, uygun/uygun olmayan diş ölçümlerini, adım çapı mikrometresini ve oluşturulan profili doğrulamak için örnek parçaların periyodik olarak kesilmesini içerir.

4. Makine Seçiminde Temel Faktörler

Makine seçimi boru boyutuna, malzemeye, iplik spesifikasyonuna ve üretim hacmine bağlıdır. Şu faktörleri göz önünde bulundurun:

  • Boru çapı ve et kalınlığı aralığı:İş mili boyutunu, bağlama tasarımını ve takım boyutlarını belirler.
  • Diş boyutu ve adım aralığı:Mevcut ve planlanan ürün yelpazenizi kapsamalıdır.
  • Malzeme sünekliği:Takım ömrünü, gerekli torku ve yağlama stratejisini etkiler.
  • Tüp uzunluğu:Makine yatağı uzunluğunu ve destek gereksinimlerini etkiler.
  • Döngü süresi hedefi:Sürücü gücünü, otomasyon seviyesini ve yükleme yöntemini eşleştirir.
  • Otomasyon seviyesi:Manuel yükleme, yarı otomatik veya konveyörler ve robotlarla tamamen entegre.
  • Takım kullanılabilirliği ve desteği:Yedek parça tedarikini ve yeniden bileme servisini onaylayın.
  • Kalite ve dokümantasyon:Proses kayıtları, kalibrasyon prosedürleri ve kabul testleri.

Ayrıca makinenin uzun çalışmalar için tek bir iplik boyutunu mu yoksa küçük partiler halinde birçok boyutu mu çalıştıracağını belirlemeye yardımcı olur; geçiş süresi ve takım envanteri iki senaryo arasında önemli ölçüde farklılık gösterir.

5. Karşılaştırma Tablosu: Şekillendirme, Kılavuz Çekme ve Diş Frezeleme

Aşağıdaki tablo, borularda iç diş üretimine yönelik üç ana yöntemi karşılaştırmaktadır.

Bağlanmak İç Diş Şekillendirme Dokunarak (Kesme) Diş Frezeleme
Çip üretimi Hiçbiri Üretilen cipsler; kaldırma gerekli Cips üretildi
İplik gücü Daha yüksek, soğuk işlenmiş tane yapısı Alt, materyal köklerden çıkarıldı Ilıman
Yüzey kalitesi Mükemmel, perdahlı kenarlar Orta derecede iyi İyi
Uygun malzemeler Sünek metaller: bakır, pirinç, alüminyum, düşük karbonlu çelik Dökme demir dahil geniş ürün yelpazesi Geniş aralık
İnce duvarlı tüp performansı Sıkıştırma iyi kontrol edildiğinde iyidir Bozulma ve ince duvar yırtılması riski İyi
Takım ömrü Sünek malzemelerde uzun Daha kısa; küçük boyutlarda kırılma riski Uzun
Döngü süresi Küçük ve orta büyüklükteki dişler için hızlı Hızlı Yavaş
En uygun Yüksek hacimli boru bağlantı parçaları, hidrolik ve pnömatik parçalar Genel işleme, düşük hacimli Büyük çaplar, zor malzemeler

Uygulamada birçok boru atölyesi, en yüksek hacimli, kaliteye en duyarlı diş boyutları için şekillendirmeyi kullanıyor ve olağandışı işler için kılavuz çekme veya frezelemeyi mevcut tutuyor.

6. Makinenin Mevcut Hattınıza Takılması

Bir şekillendirme makinesi nadiren tek başına çalışır. Boru kesme, uç bitirme, çapak alma, temizleme ve inceleme işlemlerine nasıl bağlanacağını planlayın.

  • Yukarı akış:Borular kare, çapaksız uçlarla uzunlamasına kesilmelidir. Kötü son durum, takımın yanlış hizalanmasına neden olur.
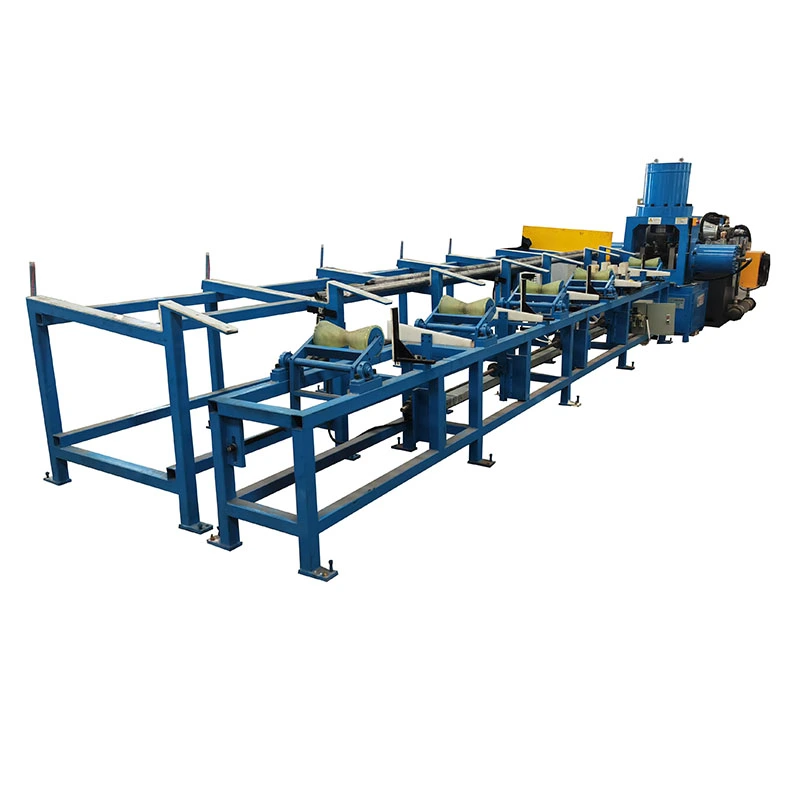
  • Sıkıştırma ve destek:Uzun borular, şekillendirme sırasında sarkmayı önlemek için destek standlarına veya silindir fikstürlerine ihtiyaç duyar.
  • Yağlama yönetimi:Merkezi veya devridaimli sistemler sarf malzemesi maliyetini azaltır ve çalışma alanını temiz tutar.
  • Aşağı akış:Makinede hızlı bir ölçüm kontrolü, parçalar son montaja ulaşmadan önce sapmaları yakalar.
  • İzlenebilirlik:İplik kalitesinin ayarlara kadar izlenebilmesi için makine parametrelerini toplu olarak kaydedin.

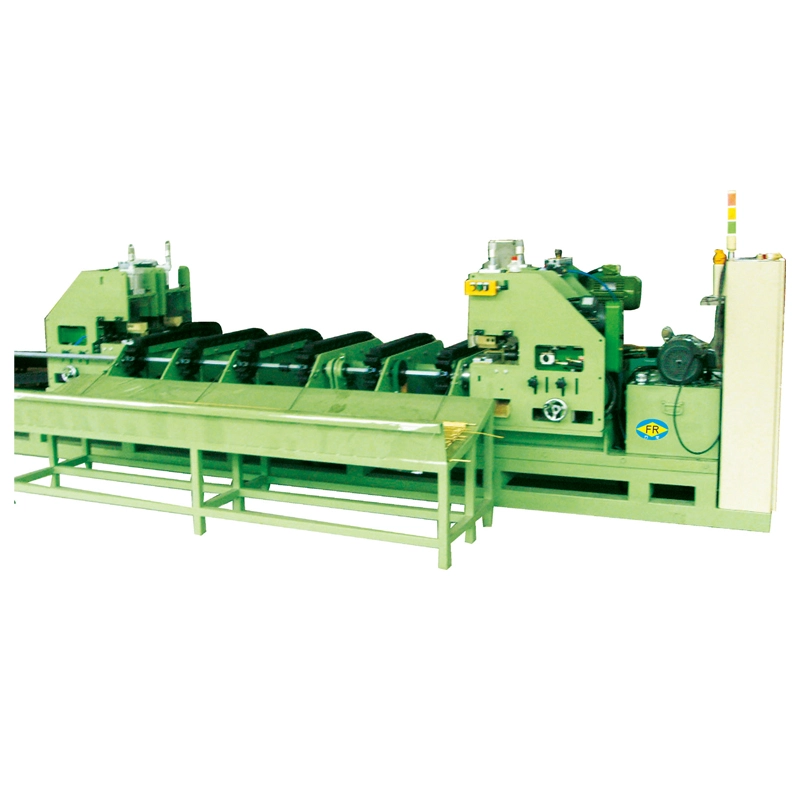
FangRong ayrıca soğuk çekme makineleri, çekme kalıpları ve düzleştirme makineleri gibi ilgili boru işleme ekipmanlarını da tedarik ediyor; bu, uyumsuz bağımsız birimler yerine tutarlı bir çizgi belirlemeyi kolaylaştırıyor.

7. Sıkça Sorulan Sorular (SSS)

S1: Boru iç diş açma makinesi ne için kullanılır?
C: Metali kesmek yerine yerini değiştirerek boru deliklerinin içinde iç dişler oluşturur. Bağlantı parçaları, hidrolik ve pnömatik bileşenler, yapısal boru düzenekleri ve güçlü, talaşsız iç dişler gerektiren diğer parçalar için kullanılır.

S2: İplik oluşturmak, kılavuz çekmekten daha mı güçlü?
C: Sünek malzemelerde, şekillendirilmiş dişler tipik olarak daha iyi yorulma direnci ve daha pürüzsüz bir yüzey gösterir çünkü tane yapısı kesilmek yerine soğuk işlenir. Gerçek performans malzemeye, duvar kalınlığına ve proses kontrolüne bağlıdır.

S3: Hangi malzemeler oluşturulabilir?
C: Bakır, pirinç, alüminyum ve düşük karbonlu çelikler iyi şekil alır. Yüksek mukavemetli veya düşük süneklik alaşımları proses ayarlaması gerektirebilir veya uygun olmayabilir. Belirtmeden önce malzemeyi makine tedarikçisinden onaylayın.

S4: Makine ince duvarlı tüpleri kaldırabilir mi?
C: Evet, sıkıştırma kuvveti ve desteğinin uygun şekilde tasarlanmış olması şartıyla. İnce duvar oluşturma, ovallik ve distorsiyonu önlemek için dikkatli bir kenetleme gerektirir.

S5: İplik boyutu aralığını ne belirler?
A: Mil gücü, takım boyutları ve boru deliği çapı. Makine talebinde bulunurken hem mevcut ürün yelpazenizi hem de gelecekte planladığınız ebatları belirtin.

S6: İplik kalitesi nasıl doğrulanır?
C: Uygun/uygun olmayan iplik ölçüm cihazlarını ve hatve çapı mikrometrelerini ve ayrıca örnek parçaların periyodik kesitlerini kullanın. Özellikle ince duvarlı tüplerde eş merkezlilik ve ovallik de kontrol edilmelidir.

S7: Makine teklifi için hangi bilgilere ihtiyaç vardır?
C: Malzeme, boru çapı ve duvar kalınlığı, diş özellikleri, boru uzunluğu, üretim hacmi, otomasyon gereklilikleri ve tesis düzeni kısıtlamaları.

8. FangRong'un Makinenizi Belirlemesine Yardımcı Olmasına İzin Verin

Doğru boru iç diş açma makinesi, genel bir katalog sayfasıyla değil, malzemeniz, boru boyutlarınız, diş spesifikasyonunuz ve üretim hacminizle tanımlanır. FangRong, makine konfigürasyonunu, takımları ve hat entegrasyonunu gerçek üretim koşullarıyla eşleştirmek için tüp işlemcileriyle birlikte çalışır. Bize malzemenizi, ürün spesifikasyonlarınızı, üretim sürecinizi ve ekipman gereksinimlerinizi anlatın; biz de uygulamanıza uygun soğuk çekme makinelerini, çekme kalıplarını, doğrultma makinelerini ve özelleştirilmiş çözümleri tartışabiliriz. İster tek bir şekillendirme istasyonu ekliyor olun ister komple bir boru işleme hattı inşa ediyor olun, ekibimiz bunu ilk seferde doğru şekilde belirlemenize yardımcı olabilir.bize Ulaşınbugün tüp ve iplik ayrıntılarınızı iletin ve size bir makine tavsiyesi ve fiyat teklifiyle yanıt vereceğiz.bize UlaşınŞimdi projenizi ileriye taşımak için.

Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek