Whatsapp
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
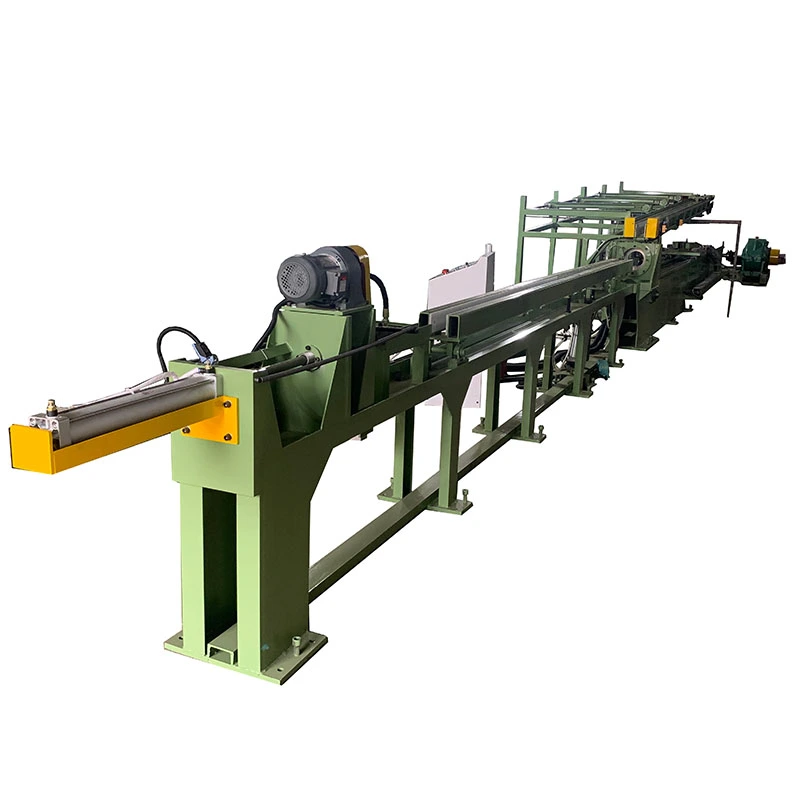
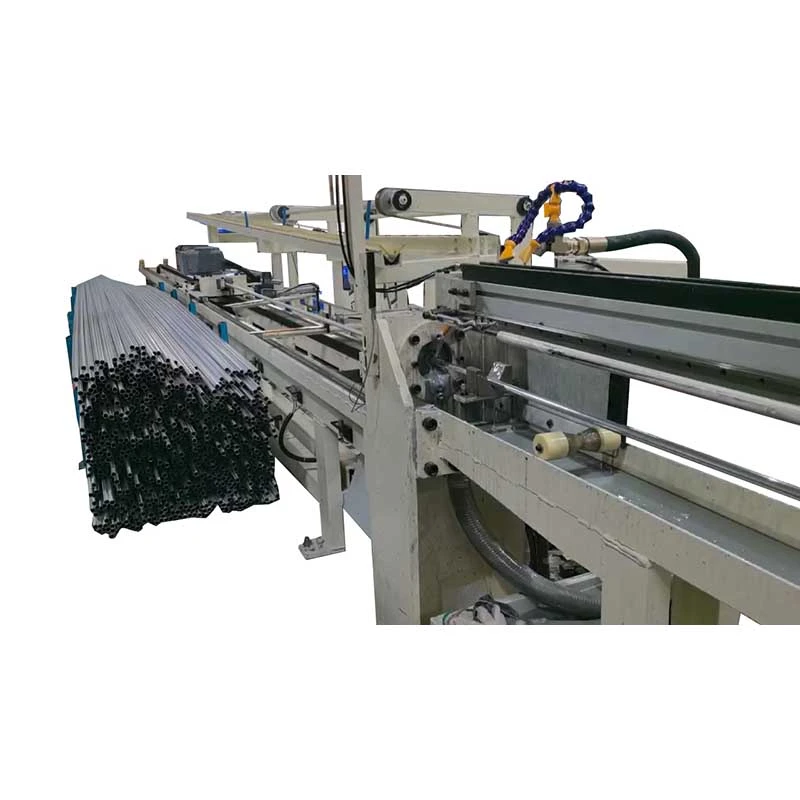
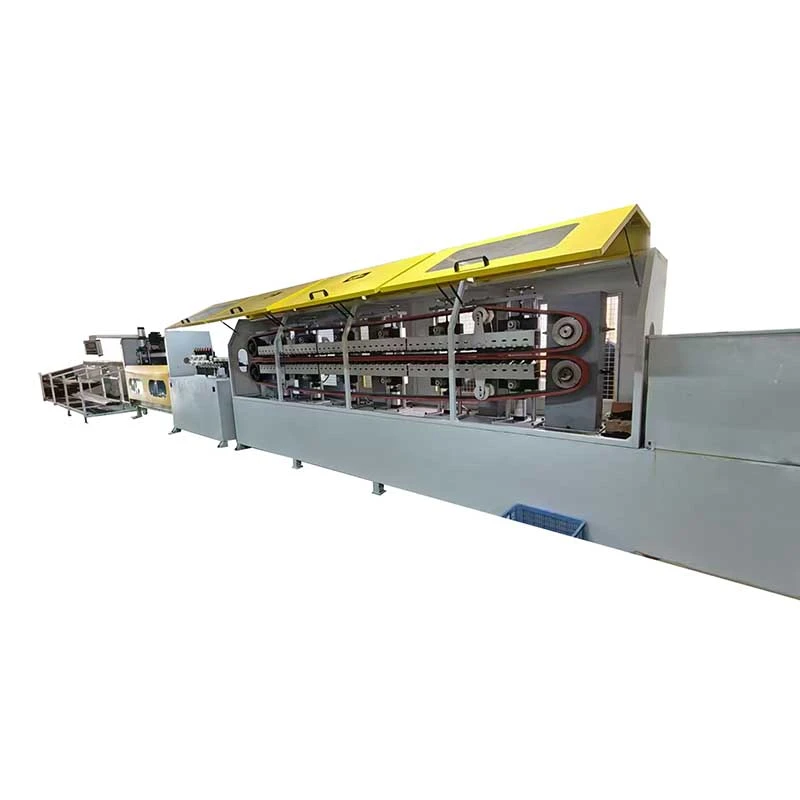
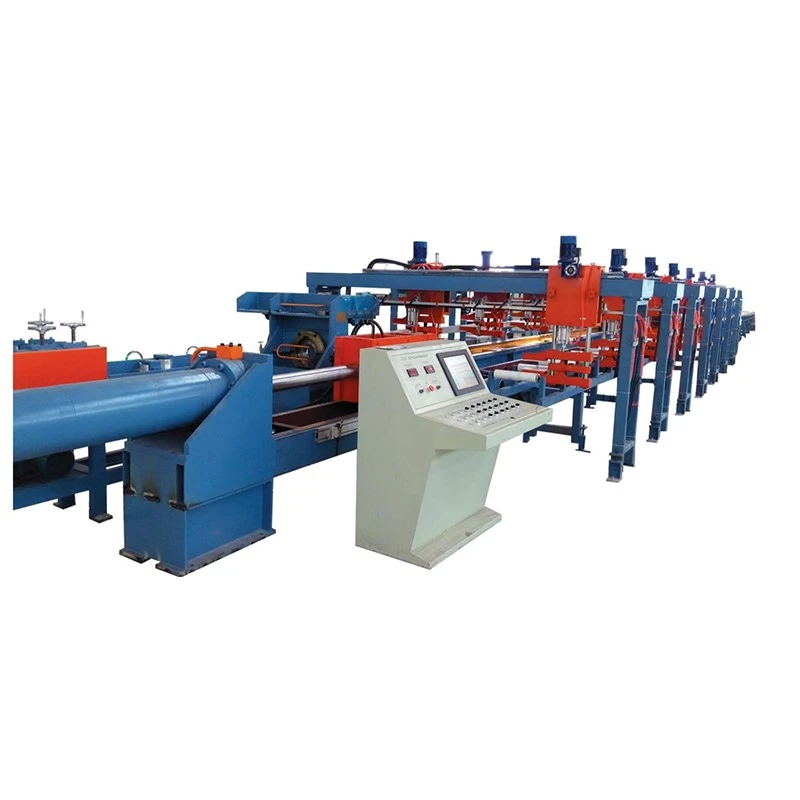
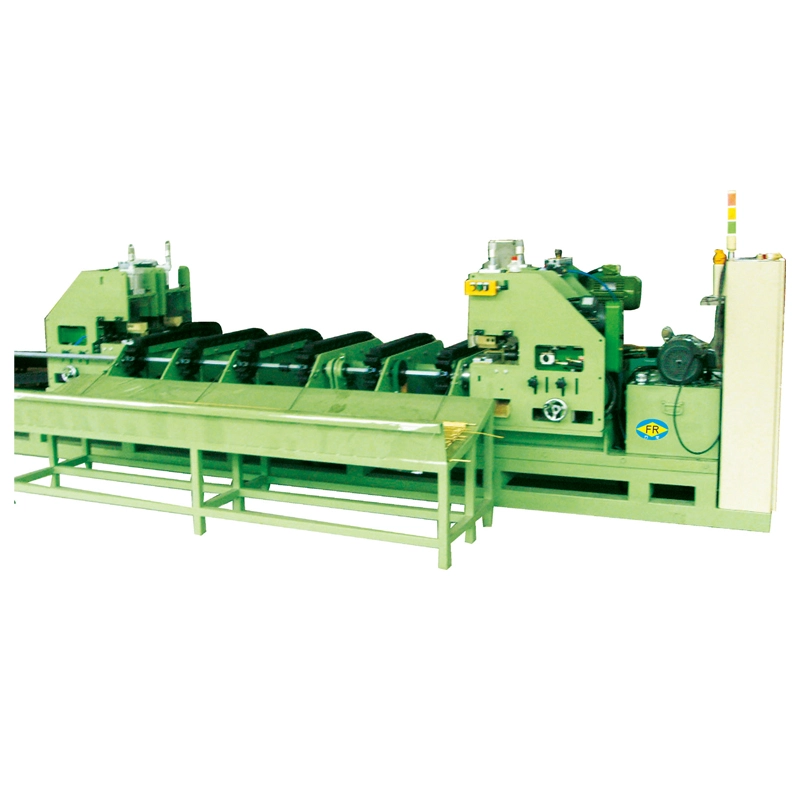
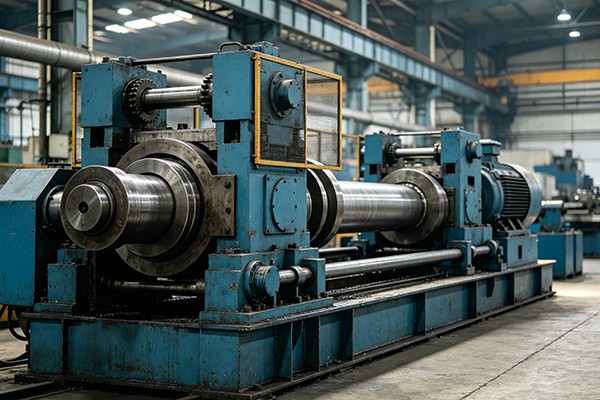
Pirinç borular, çubuklar ve diğer demir dışı metal ürünler için tasarlanan bu Pirinç Dikey Çok Makaralı Doğrultma Makinesi, bir dizi kontrollü makaralı kontak aracılığıyla bükülmeyi ve deformasyonu düzeltir. Çok noktalı düzeltme işlemi pirinç için uygundur çünkü malzeme nispeten yumuşaktır ve aşırı silindir basıncı uygulandığında işaretlenebilir veya yerel olarak deforme olabilir.
Makine, düz pirinç malzemeyi kesme, diş açma, bükme, işleme ve montaj için hazırlamak amacıyla ekstrüzyon, çekme, tavlama veya diğer şekillendirme işlemlerinden sonra kullanılır. Boru uygulamalarında, gereksiz ovalliği veya yüzey izlerini önlemek için silindir basıncının dış çap ve duvar kalınlığına uygun olması gerekir.
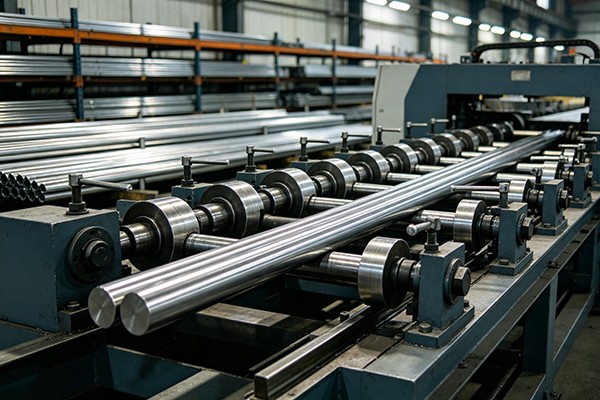
Pirinç malzeme merdane bölümüne girerek birden fazla ayarlanabilir merdanenin içinden geçer. Her temas noktası belirli bir yönde kontrollü miktarda bükülme uygular. Birikmiş düzeltme, tüp veya çubuk makine içinde hareket ettikçe orijinal eğriliği kademeli olarak azaltır.
Silindir düzenlemesi, deformasyonun tek bir yerde yoğunlaştırılması yerine birden fazla düzeltme noktası sağlar. Bu, pirinç yüzey ve kesit üzerindeki gereksiz yükü azaltırken düzlüğün kontrol edilmesine yardımcı olur. Silindir açısı, açılma mesafesi ve çalışma hızı iş parçası boyutuna, et kalınlığına ve malzeme durumuna göre ayarlanır.
Pirinç ürünler genellikle boyutsal tutarlılığın, işlenebilirliğin ve yüzey durumunun önemli olduğu yerlerde kullanılır. Bükülmeyi düzelten ancak borunun yuvarlaklığını değiştiren veya silindir izleri bırakan bir düzleştirme işlemi sonraki işlemlerde sorun yaratabilir.
FR serisi Pirinç Dikey Çok Silindirli Doğrultma Makinesi, farklı silindir miktarları, silindir boyutları, açılma mesafeleri, tahrik güçleri ve çalışma hızlarıyla mevcuttur. Modele bağlı olarak makinede 7+7, 10+1 veya 6+6 silindir düzeni kullanılmaktadır. Listelenen boru aralığı φ5 mm'den φ180 mm'ye kadar uzanırken, katı çubuk aralıkları modele göre değişir.
Bitmiş düzgünlük, malzeme kalitesine, boru çapına, duvar kalınlığına, ilk deformasyona, çekme mukavemetine ve proses ayarına bağlıdır. Aşağıdaki özellikler referans değerlerdir; nihai konfigürasyon gerçek iş parçasına göre onaylanmalıdır.
| Modeli | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Makara Adeti | 7+7 Silindir | 7+7 Silindir | 10+1 Silindir | 6+6 Silindir | 10+1 Silindir | 10+1 Silindir | 10+1 Silindir | 10+1 Silindir | 10+1 Silindir | 10+1 Silindir |
| Hammadde Gereksinimleri / Boru Aralığı (mm) | φ5–φ10 / Et Kalınlığı 1–7 | φ10–φ30 / Et Kalınlığı 1–7 | φ10–φ40 / Et Kalınlığı 1–5 | φ18–φ50 / Et Kalınlığı 1–4 | φ18–φ60 / Et Kalınlığı 3–12 | φ30–φ80 / Et Kalınlığı 2–7 | φ40–φ100 / Et Kalınlığı 2,5–10 | φ50–φ130 / Et Kalınlığı 2,5–10 | φ40–φ100 / Et Kalınlığı 2,5–10 | φ80–φ180 / Et Kalınlığı 3–20 |
| Hammadde Gereksinimleri / Dolu Çubuk Aralığı (mm) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| Hammadde Uzunluğu (mm) | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Hammadde Çekme Dayanımı (MPa) | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Hammadde Doğruluğu (mm/m) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Bitmiş Düzlük (mm/m) | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3–0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rulo Boyutu (mm) | φ68 × 90 | φ115 × 160 | φ130 × 210 | φ136 × 260 | φ150 × 260 | φ200 × 300 | φ220 × 300 | φ250 × 360 | φ220 × 300 | φ320 × 460 |
| Rulo Çapı (mm) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Üst ve Alt Rulo Açma Mesafesi (mm) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Ayarlanabilir Eğim Aralığı | 27° ila -33° | 27° ila -33° | 27° ila -33° | 27° ila -33° | 27° ila -33° | 27° ila -33° | 27° ila -33° | 27° ila -33° | 27° ila -33° | 27° ila -33° |
| Ana Motor Gücü (kW) | 2,2 × 2 | 5,5 × 2 | 11×2 | 11×2 | 15×2 | 22×2 | 45×2 | 55×2 | 75×2 | 90×2 |
| Değişken Frekanslı Sürücü (kW) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Kaldırma Motor Gücü (kW) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Çalışma Hızı (m/dak) | 10–30 | 10–30 | 10–40 | 0–20 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 |
| Merkez Yüksekliği (mm) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Ağırlık (t, Referans) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Pirinç borular için en önemli seçim faktörleri yalnızca dış çap değildir. Duvar kalınlığı, malzemenin sertliği, çekme mukavemeti ve gelen deformasyon, boru geometrisini değiştirmeden ne kadar düzeltme kuvveti uygulanabileceğini etkiler.
Masif pirinç çubuklar için çap, uzunluk, malzeme durumu ve gerekli düzlük ana parametrelerdir. Bir makinenin birden fazla boyutu işlemesi gerektiğinde, sipariş vermeden önce tüm çalışma aralığı ve silindir ayarı gereklilikleri kontrol edilmelidir.
Bitmiş ürünün sıkı bir doğruluk toleransı varsa konfigürasyon onayı ve proses testi için bir numune, çizim veya ayrıntılı malzeme spesifikasyonunun sağlanması tavsiye edilir.
Pirinç Boru ve Çubuk İmalatı:Pirinç ürünlerin ekstrüzyon, soğuk çekme, tavlama ve diğer şekillendirme işlemlerinden sonra doğrultulması.
Sıhhi Tesisat ve Sıhhi Bileşenler:Musluklar, vanalar, bağlantı parçaları ve ilgili bileşenler için pirinç boru ve çubukların hazırlanması.
HVAC ve Soğutma:Soğutma sistemlerinde, ısı eşanjörlerinde ve diğer termal ekipmanlarda kullanılan pirinç boruların işlenmesi.
Elektrik Bileşenleri:Terminaller, konektörler, iletken bileşenler ve donanımlar için düz pirinç çubuklar ve tüpler üretmek.
Otomotiv Bileşenleri:İşlenmiş bağlantı parçaları, konektörler, sensörler ve diğer hassas parçalar için pirinç malzemelerin hazırlanması.
Endüstriyel Donanım:Bağlantı parçaları, bağlantı elemanları, aletler ve mekanik bileşenler için kullanılan pirinç çubukların ve boruların doğrultulması.
Hassas İşleme:CNC işleme, kesme, diş açma, delme ve bükme işlemleri için daha düz besleme stoğu sağlar.
FangRong 1998 yılında kurulmuş olup doğrultma makineleri, soğuk çekme ekipmanları ve ilgili metalurji makineleri üretmektedir. Şirket, Çin'in Dongguan ve Yangjiang kentlerinde üretim tesisleri işletmektedir.
Ekipmanlarımız 60'tan fazla ülke ve bölgede 10.000'den fazla müşteriye sağlanmıştır. Ürün yelpazesi boru, çubuk ve diğer metal işleme uygulamalarına yönelik ekipmanları kapsamaktadır.
Dongguan Fabrikası:Dongguan Şehri, Dalang Kasabasında bulunan bu tesis, soğuk çekme makineleri, doğrultma makineleri ve ilgili metal işleme ekipmanlarının üretimine odaklanıyor.
Yangjiang Fabrikası:Yangjiang Şehri, Yangdong Bölgesi'nde bulunan bu tesis, FangRong'un makine yelpazesi için ek üretim kapasitesi sağlıyor.
Makine çerçeveleri ve yapısal bileşenler, onaylanmış tasarıma göre üretilir ve işlenir. Silindirler gerekli çalışma boyutlarına ve yüzey durumuna göre işlenir ve bitirilir; tahrik, ayar ve kontrol bileşenleri ise son makine entegrasyonu sırasında monte edilir.
Sevkiyattan önce makine, silindir ayarı, tahrik çalışması, hız kontrolü, elektrik işlevleri ve genel çalışma durumu açısından kontrol edilir. Kararlaştırıldığı takdirde, düzleştirme prosesinin belirtilen gerekliliklere uygunluğunu doğrulamak için numune tüpleri veya çubukları kullanılabilir.
ISO 9001:2015:Kalite yönetim sistemi belgelendirmesi, Sertifika No. UQ231211R1.
CE İşareti:CE işaretli ekipman, geçerli makine konfigürasyonuna ve gereksinimlerine göre mevcuttur.
SGS Denetimi:Projenin veya müşterinin talep etmesi durumunda üçüncü taraf denetim hizmetleri ayarlanabilir.
Patentler:FangRong, metal işleme ekipmanları için buluş ve faydalı model patentleri de dahil olmak üzere patentli teknolojiler geliştirmiştir. Örnekler arasında 2013207829011, 2008300532117 ve ZL2015 2 0842922.7 yer almaktadır.
Doğrultma makinaları ölçülerine, ağırlıklarına ve nakliye şekline göre hazırlanır. Ana makine düzenekleri ve gevşek bileşenler, varış yeri ve nakliye gereksinimlerine göre düzenlenen ihracat ambalajı ve belgeleriyle yükleme öncesinde sabitlenir ve korunur.
Evet. FR serisi hem tüpler hem de katı çubuklar için konfigürasyonlar içerir. Uygulanabilir aralık modele, malzeme durumuna ve iş parçası boyutlarına bağlıdır. Boru uygulamalarında dış çap ve et kalınlığına özellikle dikkat edilmesi gerekir.
Duvar kalınlığı tüpün bükülmeye karşı direncini ve silindir basıncına tepkisini etkiler. İnce duvarlı tüpler genellikle ovalliği veya yerel deformasyonu önlemek için daha kontrollü temas gerektirir. Bu nedenle makine, tek başına dış çap yerine hem boru çapı hem de et kalınlığı dikkate alınarak seçilmelidir.
Yüzey işaretlemesi silindirin durumuna, temas basıncına, silindir profiline, malzeme yüzeyine ve proses ayarına bağlıdır. Pirinç nispeten yumuşak olduğundan aşırı basınçtan kaçınılmalıdır. Silindir geometrisi ve çalışma koşulları istenilen yüzey durumuna göre yapılandırılabilir.
FR modeline bağlı olarak listelenen bitmiş düzlük ≤0,3 ile ≤0,8 mm/m arasında değişir. Elde edilebilecek sonuç aynı zamanda pirinç kalitesine, boru veya çubuk boyutlarına, gelen deformasyona ve makine ayarına da bağlıdır. Dar toleranslar için numune testi önerilir.
Evet, boyutların seçilen modelin geçerli çalışma aralığına uygun olması koşuluyla. Sık sık boyut değişikliği gerekiyorsa, makine seçimi sırasında silindir ayar aralığı ve değiştirme gereksinimleri dikkate alınmalıdır.
Lütfen pirinç kalitesini, borunun dış çapını ve duvar kalınlığını veya masif çubuk çapını, ürün uzunluğunu, çekme mukavemetini veya sertliğini, gelen düzlüğü, gerekli son düzlüğü, yüzey gereksinimlerini ve üretim hızını belirtin. Bir ürün çizimi veya numunesi standart dışı uygulamalar için faydalıdır.
Evet. FangRong, makineyi iş parçası aralığına ve üretim sürecine göre yapılandırabilir. Seçenekler arasında silindir düzeni, tahrik sistemi, hız kontrolü, besleme ve boşaltma ekipmanı ve elektrik konfigürasyonu yer alabilir.
Evet. Doğrultma makinesi, ekstrüzyon, çekme veya tavlama gibi işlemlerden sonra ve kesme, diş açma, bükme veya işleme öncesinde konumlandırılabilir. Giriş ve çıkış düzeni mevcut üretim hattına göre düşünülebilir.
Doğru fiyat teklifi için pirinç malzeme kalitesini, boru veya çubuk boyutlarını, boruların et kalınlığını, ürün uzunluğunu, gelen deformasyonu, gerekli düzgünlüğü, gerekli üretim hızını ve miktarını gönderin. İş parçasının özel gereksinimleri olduğunda fotoğraf, çizim veya malzeme numunesi önerilir.
FangRong, üzerinde anlaşılan proje kapsamına göre makinenin devreye alınması ve teknik destek sağlar. Teslim edilen ekipman için kurulum rehberliği, operatör eğitimi ve sorun giderme desteği ayarlanabilir.
''''Adres
NO.163, Shatong Yolu, Shabu 2. Sanayi Bölgesi, Dalang Kasabası, Dongguan Şehri, Guangdong, Çin
tel
E-posta