Whatsapp
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
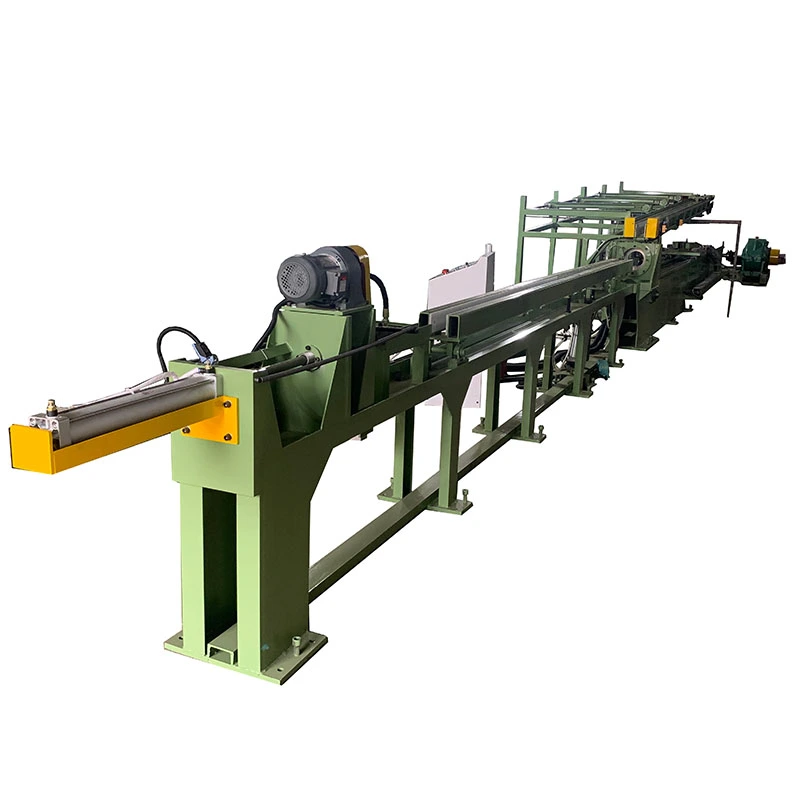
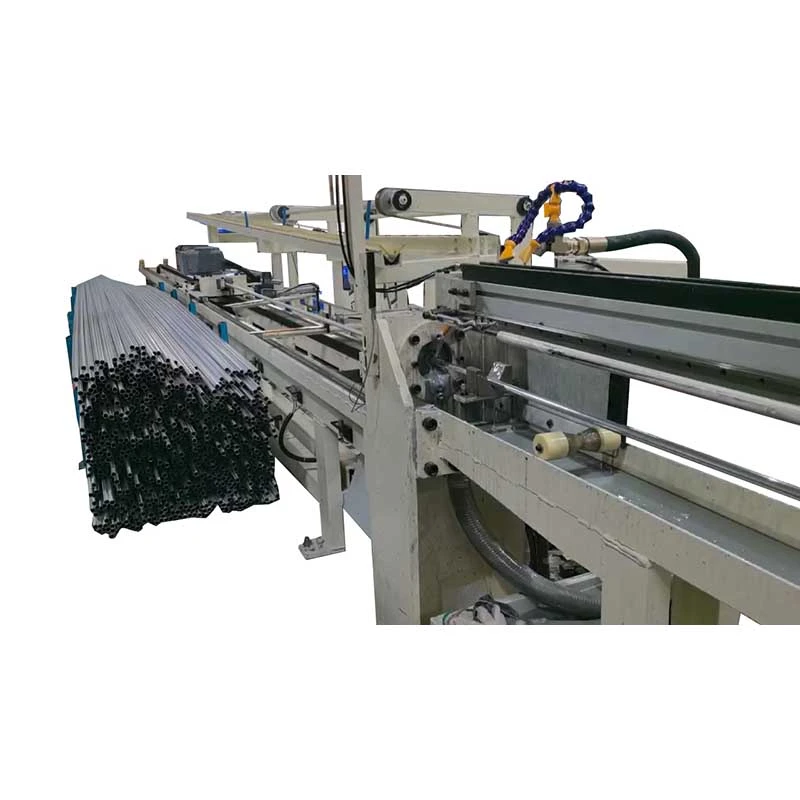
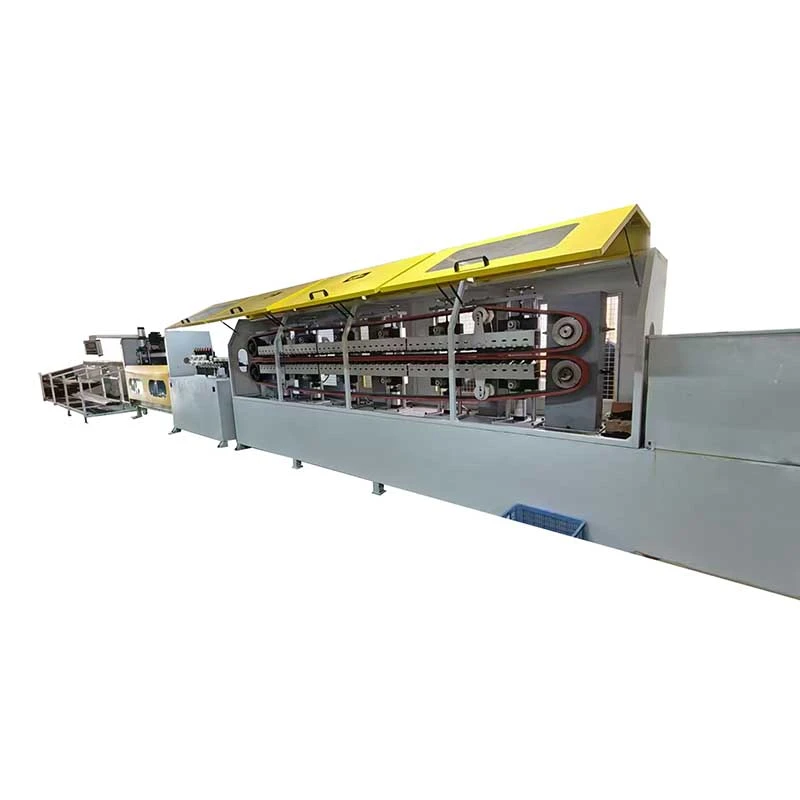
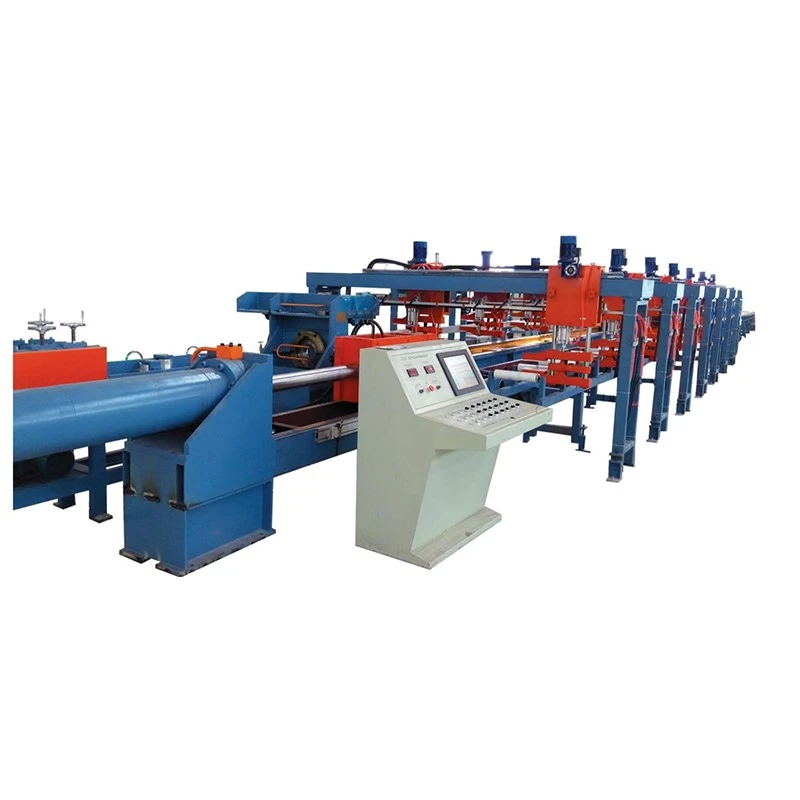
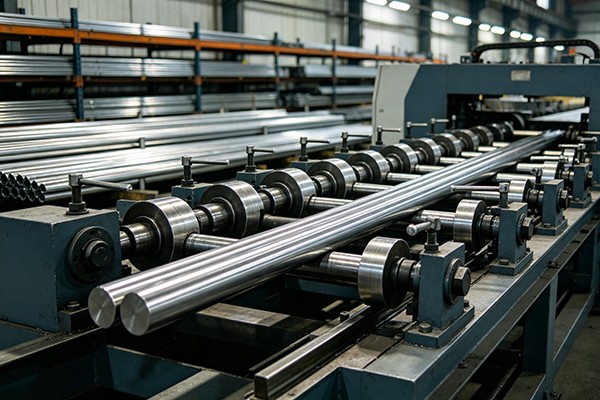
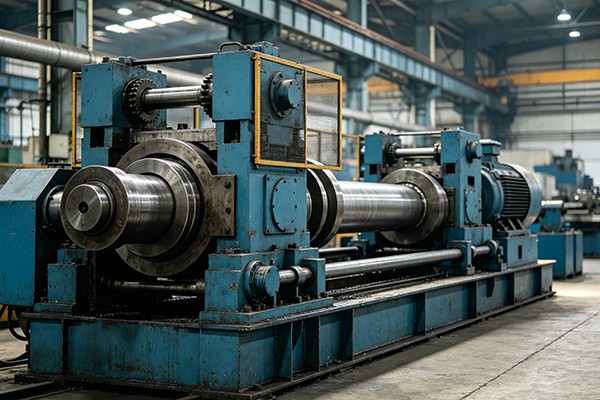
FangRong'un Karbon Çelik Dikey İki Makaralı Doğrultma Makinesi, haddeleme, çekme, ısıl işlem, dövme veya taşıma sonrasında karbon çelik çubuklar, çubuklar ve tüplerdeki bükülmeleri ve deformasyonları düzeltmek için tasarlanmıştır. Makine, malzeme sürekli olarak çalışma bölümünden geçerken kontrollü düzeltme kuvvetleri uygulamak için dikey iki silindirli bir düzenleme kullanır.
Karbon çeliği için makine seçimi yalnızca çapa göre belirlenmez. Çekme mukavemeti, sertlik, başlangıç deformasyonu, kesit geometrisi, malzeme uzunluğu ve gerekli düzlük, gerekli düzeltme kuvvetini ve silindir konfigürasyonunu etkiler. FangRong, makineyi gerçek malzeme ve üretim gereksinimlerine göre yapılandırabilir.
İş parçası, besleme sırasında kontrollü bükme sağlayacak şekilde konumlandırılan iki şekillendirme silindiri arasından geçer. Makine, silindir konumunu ve çalışma basıncını ayarlayarak, tek bir ağır presleme eylemine güvenmek yerine mevcut deformasyonu düzeltir.
Bu özellikle karbon çelik çubuklar ve borular için önemlidir çünkü haddeleme, soğuk çekme, ısıl işlem veya taşıma sonrasında artık bükülme kalabilir. Gerekli düzeltme, malzemenin nerede büküldüğüne, ne kadar deformasyonun mevcut olduğuna ve kesitin uygulanan kuvvete nasıl tepki verdiğine bağlıdır.
| Modeli | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
|---|---|---|---|---|---|---|---|
| Katı Çubuk Çapı (mm) | φ5–20 | φ10–40 | φ15–60 | φ20–80 | φ25–100 | φ35–130 | φ40–160 |
| Minimum Uzunluk (mm) | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Maksimum Çekme Dayanımı | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1000 MPa | ≤1300 MPa | ≤1300 MPa |
| Yüzey Sertliği | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 | ≤HB380 / HRC42 |
| Ham Doğruluk | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m | ≤3 mm/m |
| Çap Toleransı | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Bitmiş Doğruluk | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m | ≤0,3 mm/m |
| Bitmiş Çap Toleransı | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Bitmiş Yüzey Pürüzlülüğü | ≤0,8 mikron | ≤0,8 mikron | ≤0,8 mikron | ≤0,8 mikron | ≤0,8 mikron | ≤0,8 µm* | ≤0,8 µm* |
| Rulo Çapı | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Çalışma Hızı (m/dak) | 2–30 | 2–10 | 3–15 | 3–15 | 3–15 | 3–15 | 3–15 |
| Ana Motor (kW) | 7,5 × 2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| Kaldırma Motoru (kW) | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Boyutlar (U × G × Y, m) | 4,7 × 1,7 × 1,8 | 5,7 × 2,0 × 2,2 | 6,6 × 2,3 × 2,6 | 6,6 × 2,3 × 2,6 | 8,1 × 3,1 × 3,6 | 11 × 5,4 × 4,3 | 11 × 5,4 × 4,3 |
| Ağırlık (t) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Toplam Kurulu Güç (kW) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
*FR-130 ve FR-160 için belirtilen bitmiş yüzey pürüzlülüğü soyulmuş malzeme için geçerlidir; siyah tenli malzeme farklı bir bitirme koşulu gerektirebilir.
Yukarıdaki özellikler referans değerlerdir. Nihai makine seçimi, gerçek karbon çeliği kalitesine, çapına veya boru boyutlarına, duvar kalınlığına, sertliğine, çekme mukavemetine, ilk bükülmeye, gerekli düzlüğe, yüzey durumuna ve üretim hızına göre yapılmalıdır.
Karbon Çelik Dikey İki Silindirli Doğrultma Makinesi, düzlüğün işlemeyi, montajı, beslemeyi veya son ürün kontrolünü etkilediği durumlarda aşağı yönde düzeltme için uygundur.
Fiyat teklifi için FangRong'un normalde malzeme adı ve çapından daha fazlasına ihtiyacı vardır. Aynı nominal boyuta sahip karbon çeliği, çekme mukavemeti, sertlik ve ilk deformasyondaki farklılıklar nedeniyle farklı makine konfigürasyonları gerektirebilir.
Dolu çubuklar için temel bilgiler arasında çap, uzunluk, malzeme kalitesi, sertlik veya çekme mukavemeti, gelen düzlük ve gerekli nihai düzlük yer alır. Borular için dış çap, et kalınlığı, malzeme kalitesi, ovallik ve deformasyon durumu da önemlidir çünkü aşırı silindir basıncı boru geometrisini etkileyebilir.
Bir üretim hattında birden fazla çap işleniyorsa, silindir düzeni ve makine konfigürasyonu belirlenirken gerekli boyut aralığı ve değiştirme sıklığı da dikkate alınmalıdır.
FangRong, 1998'den beri Dongguan ve Yangjiang'daki üretim tesisleriyle doğrultma ve metal işleme ekipmanları üretmektedir. Şirket, 60'tan fazla ülke ve bölgede 10.000'den fazla müşteriye ekipman tedarik etti.
İmalat, mekanik bileşenleri, silindir üretimini, makine montajını, elektrik kurulumunu ve makine testini kapsar. Sevkiyattan önce ekipman, üzerinde anlaşılan teknik konfigürasyon ve işletim gereksinimlerine göre incelenir.
FangRong'un kalite yönetim sistemi, UQ231211R1 numaralı sertifikayla ISO 9001:2015 sertifikasına sahiptir. Şirket ayrıca gerektiğinde CE işaretli ekipman ve SGS denetim hizmetleri de sunmaktadır.
Şirket, buluş ve faydalı model patentleri de dahil olmak üzere metal işleme ekipmanları için patentli teknolojiler geliştirmiştir. Patent örnekleri arasında 2013207829011, 2008300532117 ve ZL2015 2 0842922.7 yer almaktadır.
Büyük doğrultma makinaları makina ölçülerine, ağırlığına ve nakliye şartlarına göre sevkiyata hazırlanır. Taşıma ve uzun mesafeli taşıma sırasında hasar riskini azaltmak için bileşenler yüklemeden önce korunur ve emniyete alınır.
Çubuk çapı, karbon çeliği kalitesi, çekme mukavemeti veya sertliği, gelen deformasyon ve gerekli nihai düzlük ile başlayın. Üretim hızı ve çubuk uzunluğu da dikkate alınmalıdır. Doğru model seçimi için çap tek başına yeterli değildir.
Standart katı çubuk aralığı, FR modeline bağlı olarak yaklaşık φ5–20 mm ila φ40–160 mm'yi kapsar. Belirli bir malzeme için uygun aralık, onun mekanik özelliklerine ve deformasyon durumuna bağlıdır.
Evet, seçilen modeller çekme mukavemeti 1300 MPa'ya kadar olan malzemeler için tasarlanmıştır. FR-130 ve FR-160 modelleri bu aralığa kadar olan malzemeler için listelenmiştir. Gerçek uygunluk, spesifik çelik kalitesine, sertliğine ve iş parçası durumuna göre doğrulanmalıdır.
Evet, Karbon Çelik Dikey İki Silindirli Doğrultma Makinesinin uygulanabilir çalışma aralığı dahilindedir. Birkaç çap gerektiğinde, makineyi seçmeden önce silindir konfigürasyonu, ayar aralığı, değişim gereksinimleri ve üretim hacmi dikkate alınmalıdır.
Listelenen bitmiş düzlük ≤0,3 mm/m'dir. Gerçek sonuçlar malzemenin durumuna, ilk deformasyona, çapa, sertliğe, silindir kurulumuna ve proses ayarına bağlıdır. Sıkı bir düzlük gereksinimi için, konfigürasyonu tamamlamadan önce örnek malzeme veya ayrıntılı iş parçası çizimleri önerilir.
Lütfen malzeme kalitesini, masif çubuk çapını veya borunun dış çapını ve et kalınlığını, malzeme uzunluğunu, çekme mukavemetini veya sertliğini, gelen düzlüğü, gerekli nihai düzlüğü, yüzey durumunu, gerekli üretim hızını ve beklenen miktarı belirtin. İş parçasının fotoğrafları veya çizimleri, kesit veya deformasyon olağandışı olduğunda da faydalıdır.
''''Adres
NO.163, Shatong Yolu, Shabu 2. Sanayi Bölgesi, Dalang Kasabası, Dongguan Şehri, Guangdong, Çin
tel
E-posta