Ürünler
Ürünler

Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.

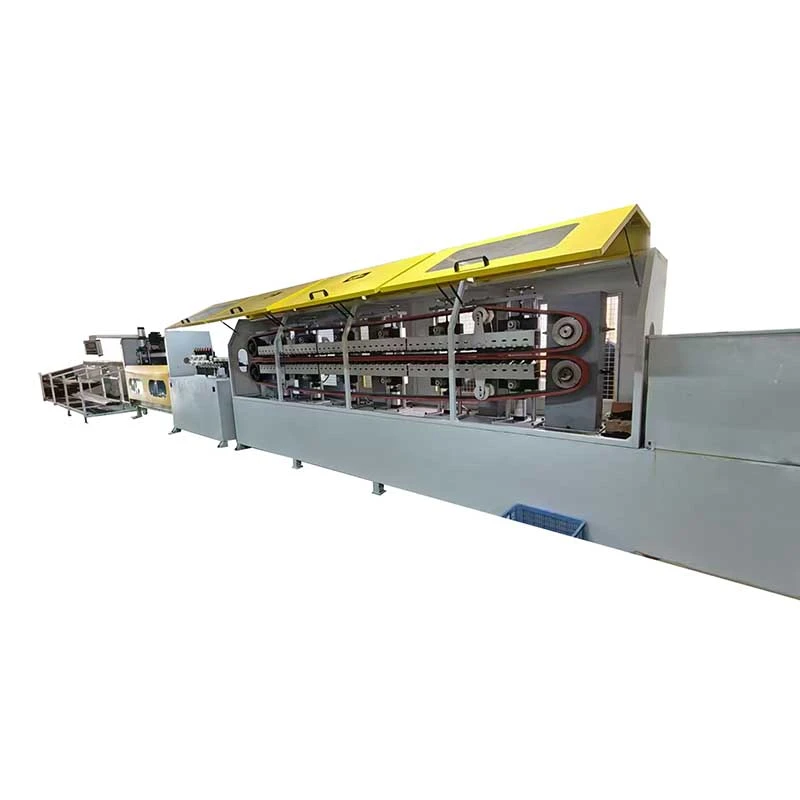
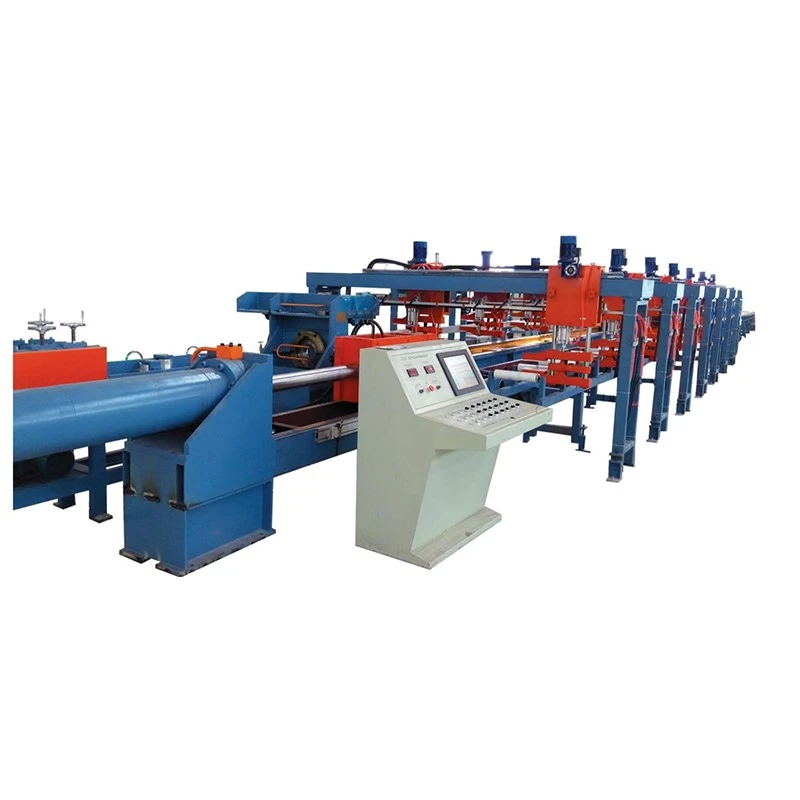
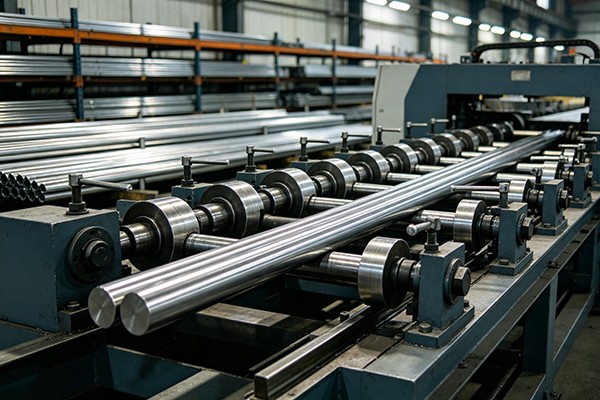
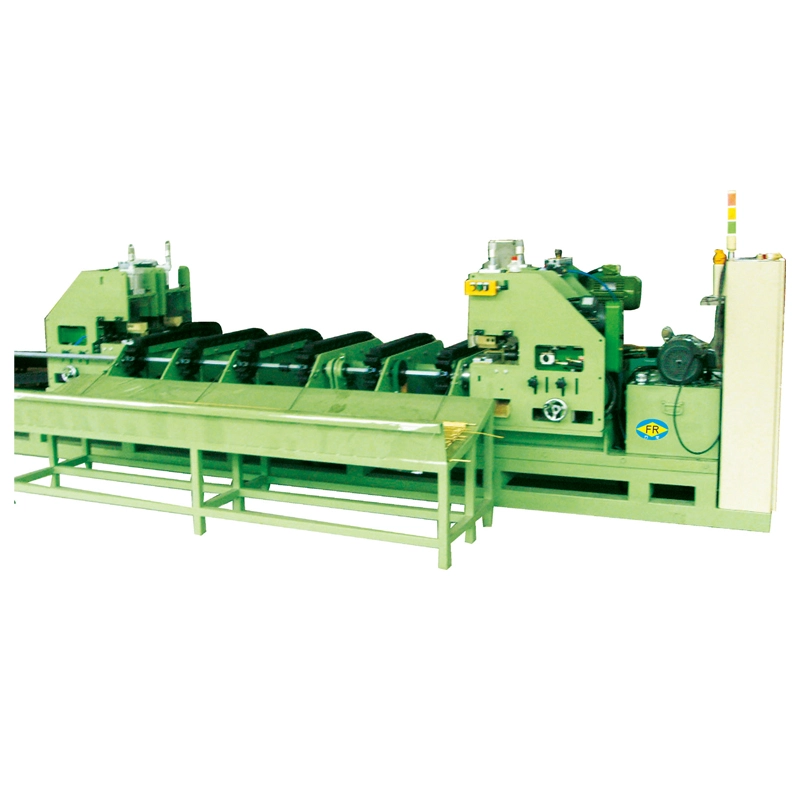
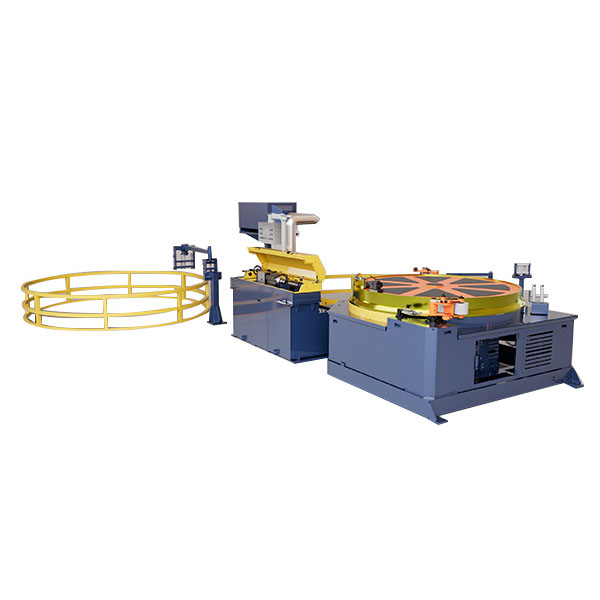
Alüminyum Yatay Doğrultma Makinası
  • Alüminyum Yatay Doğrultma MakinasıAlüminyum Yatay Doğrultma Makinası
  • Alüminyum Yatay Doğrultma MakinasıAlüminyum Yatay Doğrultma Makinası
  • Alüminyum Yatay Doğrultma MakinasıAlüminyum Yatay Doğrultma Makinası
  • Alüminyum Yatay Doğrultma MakinasıAlüminyum Yatay Doğrultma Makinası
  • Alüminyum Yatay Doğrultma MakinasıAlüminyum Yatay Doğrultma Makinası

Alüminyum Yatay Doğrultma Makinası

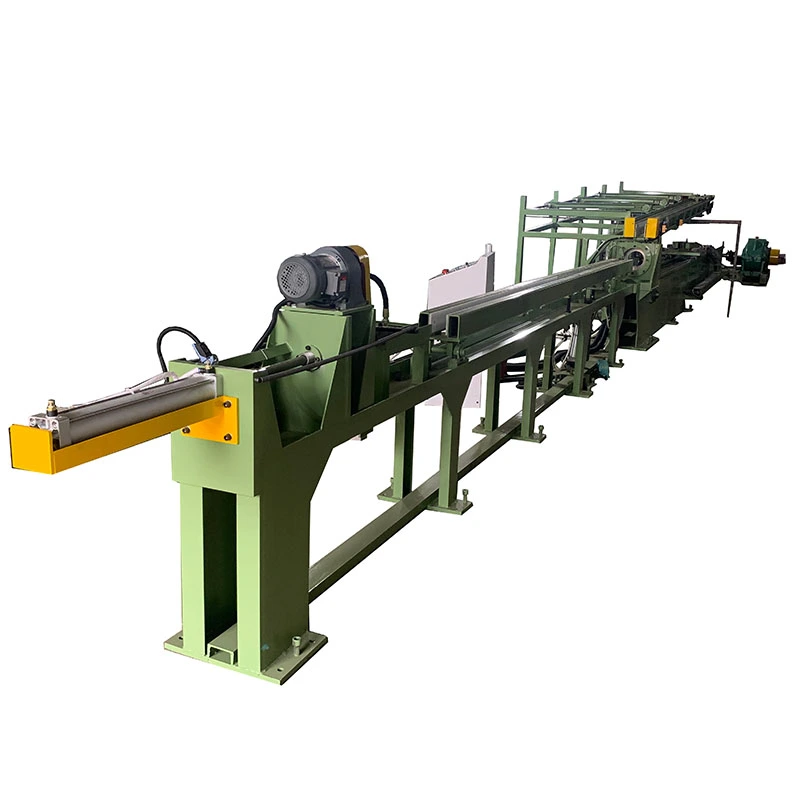
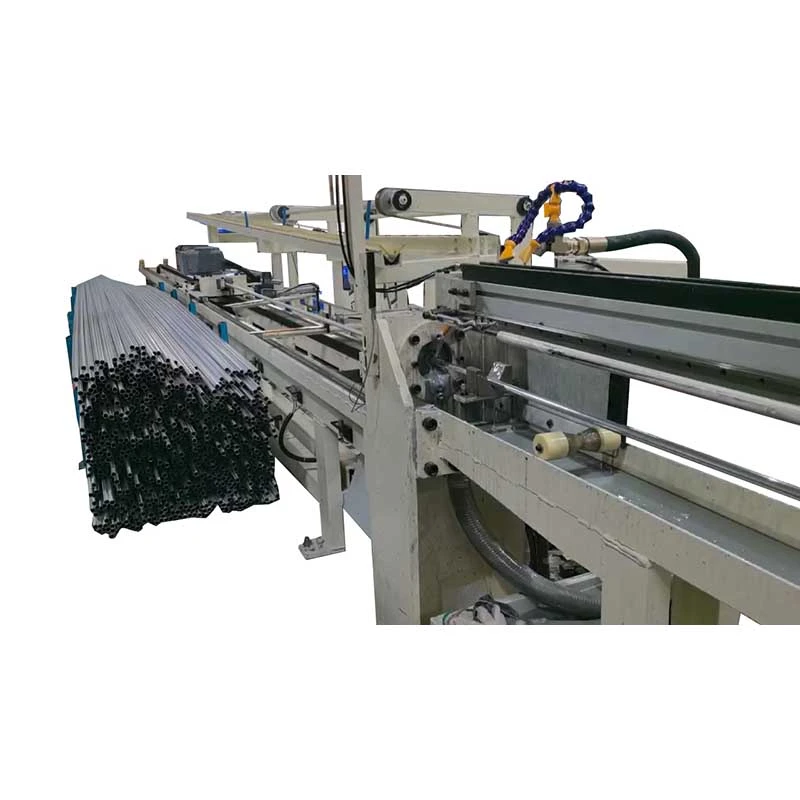
Alüminyum Yatay Doğrultma Makinesi, alüminyum ve alüminyum alaşımlı boruları, boruları, profilleri ve katı çubukları düzeltmek için tasarlanmıştır. Hassas zeminli silindirler ve değişken hız kontrolü yüzeydeki çizikleri en aza indirirken, çoklu silindirli düzeltme düzlüğü ve ovalliği artırır. Modeller, φ4–180 mm boru çaplarını ve φ10–90 mm katı çubukları kapsar; düzlük 0,1 mm/m'ye kadar düşer ve hızlar 60 m/dk'ya kadar çıkar. 1050, 1060, 3003, 5052, 6061, 6063, 6082, 7075 ve diğer kaliteler için uygundur. FangRong, Tayvan merkezli düzleştirme teknolojisi, 26 yıllık mühendislik deneyimi ve satış sonrası destek sağlar.
Derecelendirme: 5.0
(Derecelendirme Sayısı: 1)

The Alüminyum Yatay Doğrultma Makinasıekstrüzyon, çekme, ısıl işlem, kesme veya taşıma sonrasında alüminyum tüpler, borular, katı çubuklar ve profillerdeki bükülme ve eğriliği düzeltmek için kullanılan çok silindirli bir makinedir. Çeliğin aksine, alüminyumun akma mukavemeti daha düşük ve yüzeyi daha yumuşak olduğundan, düzleştirme kuvveti, silindir basıncı, silindir yüzeyinin durumu ve ilerleme hızının dikkatle kontrol edilmesi gerekir.

FangRong'un FR serisi, FR-20'den FR-180'e kadar 13 standart konfigürasyon içerir. Modele bağlı olarak,alüminyum doğrultma makinesiboru çaplarını kapsarφ4 ila φ180 mmve katı çubuklarφ10 ila φ90 mm. Silindir konfigürasyonları 14 ila 20 set arasında değişir; standart düzlük özellikleri ≤0,3 mm/m'dir ve seçilen konfigürasyonlar ≤0,1 mm/m'ye ulaşır. Toplam kurulu güç 3 kW ile 55 kW arasında değişmektedir.

Makine tasarımı, FangRong'un uzun vadeli düzleştirme ve çekme tezgahı mühendisliği deneyimine dayanmaktadır. Şirket 1998 yılında, doğrultma ekipmanı konusunda deneyimli Tayvanlı bir üretici ile ortak girişim yoluyla kuruldu ve 2013 yılında tamamına sahip oldu.

Aluminum horizontal straightening machine for tubes and barsMulti-roller aluminum tube straightening machineAluminum bar straightening equipmentHorizontal straightening machine for aluminum profilesAluminum tube straightening equipment

Alüminyum Doğrultma Nasıl Çalışır?

FR serisi, çoklu silindir setleri aracılığıyla kontrollü ters bükme kullanır. Tüm bükümü bir noktada düzeltmek yerine, iş parçası ardışık düzeltme noktalarından yönlendirilir, böylece artık eğrilik kademeli olarak azaltılır.

Alüminyum ürünler için silindir ayarı özellikle önemlidir. Aşırı basınç silindir izleri bırakabilir veya ters bükülmeye neden olabilir; yetersiz basınç ise kalan eğrilik bırakabilir. Gerekli ayar alaşıma, tempere, çapa, et kalınlığına, ilk deformasyona ve belirtilen düzlüğe bağlıdır.

İş parçası önce hizalanmış bir kılavuzdan girer, ardından doğrultma silindirlerinden geçer. Her silindir konumu kontrollü miktarda deformasyon uygular. Silindir setlerinin sayısı ek düzeltme noktaları sağlar; bu nedenle daha sıkı bir düzlük gerektiğinde daha yüksek silindir konfigürasyonları normalde seçilir.

FR-76 ve daha büyük modeller 60 m/dk'ya kadar değişken hız kontrolü sağlar. FR-50 ve daha küçük modeller, 9, 18, 27 ve 45 m/dak'lık seçilebilir hızları kullanır. Uygun çalışma hızı, yalnızca mevcut maksimum hızda çalışmak yerine, alüminyum kalitesine, ürün geometrisine, düzlük hedefine ve yüzey gereksinimlerine göre belirlenmelidir.

Kalitenin Doğrultulmasının Önemli Olduğu Yer

Alüminyum ürünler, soğutma, ısıl işlem, kesme, depolama veya taşıma sırasında oluşan yay, yerel eğrilik veya deformasyonla ekstrüzyon veya çekme hattından çıkabilir. Bu kusurlar, malzeme CNC işleme, kaynaklama, bükme, anotlama veya montaj işlemlerine girdiğinde daha belirgin hale gelir.

İnce duvarlı alüminyum borular için zorluk yalnızca düzgünlük değildir. Aşırı silindir basıncı yuvarlaklığı etkileyebilir veya yüzeyde görünür izler bırakabilir. 6061 ve 7075 gibi sert alaşımlar için gerekli düzeltme kuvveti, daha yumuşak ticari saflık derecelerine göre daha yüksektir. 6063 profil gibi mimari ürünlerde boyutsal düzgünlük kadar yüzey görünümü de önemli olabilir.

Bu yüzden biralüminyum boru doğrultma makinesiyalnızca çaptan ziyade gerçek ürün yelpazesinden seçilmelidir. Alaşım, temper, duvar kalınlığı, ilk bükülme, hedef düzlüğü ve kabul edilebilir yüzey koşullarının tümü son makine konfigürasyonunu etkiler.

Silindir Konfigürasyonu ve Düzlüğü

FR serisi 14, 15, 16, 17 veya 20 silindir setiyle mevcuttur. Daha fazla silindir seti daha fazla düzeltme noktası sağlar ve genellikle daha sıkı bir doğrusallık spesifikasyonunun gerekli olduğu yerlerde kullanılır.

Örneğin, 20 silindirli FR-50 ≤0,1 mm/m olarak belirtilirken, birkaç 17 silindirli konfigürasyon ≤0,2 mm/m olarak belirtilmiştir. Standart 14 silindirli konfigürasyonlar genellikle ≤0,3 mm/m olarak belirtilir. Gerçek sonuçlar hala iş parçasının durumuna ve makine ayarına bağlı olduğundan, toleransları dar olan müşterilerin konfigürasyonu tamamlamadan önce bir numune testi yapması gerekir.

Teknik Özellikler

FR Modeli Nasıl Seçilir

Model seçimi fiili üretim aralığıyla başlamalıdır. En büyük ve en küçük boru veya çubuk çapını, boru et kalınlığını, alüminyum alaşımını ve temperini, gerekli düzgünlüğü, üretim hızını ve yüzey gereksinimlerini kontrol edin. Üretimin çoğunluğu küçük veya ince duvarlı ürünlerden oluşuyorsa, daha büyük bir makine otomatik olarak daha iyi bir seçim değildir.

Modeli Maksimum Tüp Ø (mm) Min Boru Ø (mm) Maksimum Çubuk Ø (mm) Doğrusallık (mm/m) Rulo Setleri Hız (m/dak) Toplam Güç (kW) Ağırlık (kg) Boyutlar U×G×Y (mm)
FR-180 (17 silindir) φ180 φ60 φ90 ≤0,3 17 --- 55 25.000 4200×1800×1500
FR-150 (17 silindir) φ150 φ58 φ70 ≤0,3 17 --- 30/37 12.000 4100×2280×1700
FR-120 (14 silindir) φ120×T3,0 φ38 φ50 ≤0,3 14 --- 30 9.000 3250×1450×1250
FR-100 (14 silindir) φ89×T3,0 φ28 φ32 ≤0,3 14 0-60 15 5.000 2350×1560×1160
FR-100 (17 silindir) φ89×T3,0 φ28 φ32 ≤0,2 17 0-60 18 5.000 2700×1560×1160
FR-76 (14 silindir) φ60×T3,0 φ16 φ22 ≤0,3 14 0-60 11 2.500 2250×1560×1160
FR-76 (17 silindir) φ76×T3,0 φ18 φ25 ≤0,2 17 0-60 15 3.500 2560×1560×1160
FR-76 (20 silindir) φ76×T3,0 φ18 φ25 ≤0,2 20 0-60 15 5.400 3250×1500×1250
FR-50 (14 silindir) φ30/φ45×T2,0 φ8/φ13 φ16 ≤0,3 14 9/18/27/45 7.5 1.500 1750×1120×1040
FR-50 (20 silindir) φ30/φ45×T2,0 φ8/φ13 φ16 ≤0,1 20 9/18/27/45 7.5 2.000 2200×1120×1040
FR-25 (14 silindir) φ25 φ6 φ12 ≤0,3 14 9/18/27/45 4 1.000 1300×900×950
FR-25 (16 silindir) φ25 φ6 φ12 ≤0,2 16 9/18/27/45 4 1.100 1800×1100×950
FR-20 (15 silindir) φ16×T2,0 φ4 φ10 ≤0,3 15 9/18/27/45 3 700 1100×1050×950

Tborunun duvar kalınlığını gösterir. FR-50 ve daha küçük modeller 9/18/27/45 m/dak seçilebilir hızları kullanırken, yukarıda listelenen FR-76 ve daha büyük modeller 0-60 m/dak değişken hız kontrolü sağlar. İstenilen alüminyum yüzey kaplamasına göre rulo yüzey seçenekleri belirlenebilmektedir.

Uygulamalar

HVAC ve Soğutma için Alüminyum Borular

Kondansatörlerde, buharlaştırıcılarda, soğutma düzeneklerinde ve otomotiv termal yönetim sistemlerinde kullanılan alüminyum boruların, ekstrüzyon veya kesme sonrasında düzleştirilmesi gerekebilir. Kontrollü silindir düzeltmesi, sonraki bükme, birleştirme, sert lehimleme veya montaj için gereken geometrinin korunmasına yardımcı olur.

Otomotiv ve EV Bileşenleri

Tipik uygulamalar arasında alüminyum soğutma tüpleri, akü termal yönetim tüpleri, yapısal tüpler ve ekstrüde çubuklar bulunur. Bu ürünlerde borunun et kalınlığı, yuvarlaklığı ve yüzey durumu ile birlikte düzgünlük de dikkate alınmalıdır.

Mimari Alüminyum

Korkuluklar, çerçeveler, cepheler ve dekoratif yapılar için kullanılan 6063 borular ve profiller, anodizasyon veya kaplamanın silindir izlerini gizlememesi nedeniyle genellikle düzleştirmeden sonra temiz bir yüzeye ihtiyaç duyar. Bu nedenle silindir konfigürasyonu ve temas yüzeyi, sonraki son işlem süreci dikkate alınarak seçilmelidir.

Elektrik ve Endüstriyel Ürünler

Makine, işleme, kesme, montaj veya daha fazla şekillendirme öncesinde düzeltilmesi gereken alüminyum çubuklar, iletkenler, profiller ve diğer ekstrüde ürünler için kullanılabilir. Biralüminyum çubuk doğrultma makinesiUygulanabilir çap aralığı dahilinde katı yuvarlak çubuklar için konfigürasyon seçilebilir.

Alüminyum Yatay Doğrultma Makinesi Karşılaştırması

FR serisi farklı silindir konfigürasyonları ve çalışma aralıklarıyla mevcuttur. Doğru model esas olarak boru veya çubuk çapına, et kalınlığına, gerekli düzlüğe ve üretim hızına bağlıdır. Aşağıdaki karşılaştırma ana konfigürasyonlar arasındaki pratik farklılıkları göstermektedir.

Yapılandırma Tipik Modeller İş Parçası Aralığı Doğruluk Hız En Uygun
14 Rulo FR-25, FR-50, FR-76, FR-100, FR-120 Küçükten büyüğe alüminyum tüpler ve çubuklar Tipik olarak ≤0,3 mm/m Geçerli modellerde 0–60 m/dak'ya kadar Genel üretim, standart doğruluk gereksinimleri, karışık boyutlu üretim
15 Rulo FR-20 Boru Ø4–16 mm; çubuk Ø10 mm ≤0,3 mm/m 9/18/27/45 m/dak Küçük çaplı alüminyum borular ve çubuklar
16 Rulo FR-25 Boru Ø6–25 mm; çubuk Ø12 mm ≤0,2 mm/m 9/18/27/45 m/dak Daha sıkı düzlük gerektiren daha küçük tüpler
17 Rulo FR-76, FR-100, FR-150, FR-180 Orta ila büyük alüminyum tüpler ve çubuklar Seçilen modellerde ≤0,2 mm/m'ye kadar Belirtildiği yerde FR-76 ve üzeri için 0–60 m/dak Daha yüksek doğruluk gereksinimleri ve sürekli üretim
20 Rulo FR-50, FR-76 Boru Ø18–76 mm; çubuk Ø16–25 mm ≤0,1–0,2 mm/m modele bağlı olarak Modele bağlı olarak 9/18/27/45 veya 0–60 m/dak Daha sıkı düzlüğün gerekli olduğu yerlerde hassas düzleştirme

14 Silindir vs. 17 Silindir vs. 20 Silindir

14 silindirli konfigürasyon genellikle standart düzlüğün yeterli olduğu ve üretim esnekliğinin mümkün olan en sıkı düzlüğe ulaşmaktan daha önemli olduğu durumlarda uygundur. 17 silindirli konfigürasyon daha kontrollü ters bükme sağlar ve genellikle müşterinin orta veya daha büyük alüminyum borularda daha sıkı düzlüğe ihtiyaç duyduğu durumlarda seçilir.

FR aralığında en sıkı düzlüğü gerektiren uygulamalar için 20 silindirli konfigürasyon, iş parçası boyunca ek düzeltme noktaları sağlayabilir. Örneğin, FR-50 (20 silindir) ≤0,1 mm/m olarak belirtilirken FR-76 (20 silindir) ≤0,2 mm/m olarak belirtilir. Gerçek sonuçlar hala alaşıma, tempere, boru geometrisine, duvar kalınlığına, ilk deformasyona, silindir ayarına ve üretim hızına bağlıdır.

Alüminyum Boru Doğrultma Makinesi vs. Alüminyum Çubuk Doğrultma Makinesi

Faktör Alüminyum Borular Alüminyum Masif Çubuklar
İş Parçası Yapısı Deformasyonu etkileyen duvar kalınlığına sahip içi boş bölüm Bükülmeye karşı daha fazla dirençli katı bölüm
Anahtar Seçim Faktörü Dış çap ve et kalınlığı Çubuk çapı
Yüzey Kaygısı Yumuşak yüzeylerde daha yüksek silindir izi riski Bitmiş çubuklar için yüzey işaretlemenin hâlâ kontrol edilmesi gerekiyor
Doğrultma Ayarı Silindir basıncı alaşıma, tempere ve duvar kalınlığına uygun olmalıdır Silindir basıncı esas olarak çap, malzeme durumu ve ilk bükülmeye göre belirlenir

Doğru Alüminyum Doğrultma Makinesi Nasıl Seçilir

Makineyi yalnızca maksimum çapa göre seçmeyin. Alüminyum boru için dış çapı, duvar kalınlığını, alaşımı ve temperi, başlangıçtaki düzlüğü, düzeltmeden sonra gerekli düzlüğü ve hedef üretim hızını sağlayın. Dolu çubuklar için çubuk çapını, alaşımı ve temperi, ilk bükümü ve son düzlük gereksinimini sağlayın.

İki model aynı iş parçası çapını kapsayabildiğinde karar, gerekli düzgünlük ve üretim koşullarına göre verilmelidir. Örneğin, ≤0,3 mm/m için 14 silindirli bir model yeterli olabilirken, prosesin daha sıkı bir düzlük gerektirdiği durumlarda 16, 17 veya 20 silindirli bir konfigürasyon daha uygun olabilir.

Neden Bizi Seçmelisiniz?

FangRong aluminum straightening machine factory

1998 yılında kuruldu
FangRong, 1998'den bu yana doğrultma ve çekme tezgahı ekipmanlarında uzmanlaştı. Şirket, başlangıçta Tayvanlı bir üreticiyle ortak girişim olarak faaliyet gösterdi ve 2013 yılında tamamına sahip oldu.

İki Üretim Tesisi
Dongguan Fangrong Metallurgical Equipment Co., Ltd. ve Yangjiang Fangrong Machinery Co., Ltd., düzleştirme ve ilgili metal işleme ekipmanları için üretim kapasitesi sağlar.

Sevkiyat Öncesi Makine Testi
Makineler sevkıyattan önce boşta ve yük koşullarında test edilebilir. Müşteri numunelerinin mevcut olduğu durumlarda testler; doğruluk, silindir hizalaması, makine titreşimi, motor akımı, yüzey durumu ve çalışma stabilitesini içerebilir.

Gerçek Ürüne Dayalı Mühendislik
bir içinalüminyum yatay doğrultma makinesimüşterinin ürün verileri silindir konfigürasyonunu, çalışma aralığını, hızını ve yüzey işleme gereksinimlerini belirler. FangRong, bir model önermeden önce alüminyum kalitesini, çapını, duvar kalınlığını, sertliğini, düzlük hedefini ve üretim gereksinimlerini değerlendirebilir.

Kurulum ve Teknik Destek
Temel çizimleri, devreye alma desteği, operatör eğitimi, yedek parça temini ve uzaktan sorun giderme hizmetleri mevcuttur. Gerektiğinde yerinde kurulum desteği de sağlanabilmektedir.

Atölye ve Kalite Kontrol

FangRong straightening machine production workshop

Üretim Süreci

Aluminum straightening machine manufacturing process

Mühendislik:Makine konfigürasyonu ürün boyutlarına, alüminyum kalitesine, düzlük gereksinimlerine, hıza ve yüzey gereksinimlerine göre belirlenir.

İşleme:Makaralar, miller, çerçeveler, dişliler ve diğer kritik bileşenler makine tasarımına göre işlenir ve denetlenir.

Toplantı:Makara düzenekleri, transmisyon bileşenleri, elektrik sistemleri, PLC ve HMI entegre edilir ve montaj sırasında kontrol edilir.

Test:Makinenin çalışması, silindir hizalaması, düzleştirme performansı, titreşim, elektrik güvenliği ve diğer belirtilen parametreler sevkiyattan önce incelenir.

Son muayene:İhracat paketleme öncesinde müşteriye özel gereksinimler ve test sonuçları gözden geçirilir.

Sertifikalar

FangRong ISO9001 and CE certifications

ISO 9001:2015kalite yönetimi belgelendirmesi şirketin belgelenmiş üretim ve kalite kontrol prosedürlerini destekler. FR serisi aynı zamanda geçerli modeller ve pazarlar için CE sertifikasına sahiptir. Proje değerlendirmesi için gerekli olduğunda SGS denetimi ve patent belgeleri sağlanabilir.

Paketler ve Gönderim

Aluminum horizontal straightening machine export packaging

Makineler, mekanik bileşenler, elektrik sistemleri ve açıkta kalan yüzeyler için uygun koruma sağlanarak ihracat sevkiyatına hazırlanır. Paketleme ve nakliye düzenlemeleri makine boyutuna, varış noktasına ve nakliye yöntemine göre onaylanabilir.

Sıkça Sorulan Sorular

FR serisi hangi alüminyum alaşımlarını düzeltebilir?

FR serisi, 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 ve diğer kaliteler dahil olmak üzere yaygın alüminyum alaşımları için yapılandırılabilir. Akma mukavemeti ve temperleme alaşımlar arasında önemli ölçüde farklılık gösterdiğinden, son silindir ayarı yalnızca alaşım tanımı yerine gerçek malzemeye dayandırılmalıdır.

14, 17 ve 20 silindir arasından nasıl seçim yapabilirim?

Ana faktörler gerekli düzlük, ürün geometrisi, malzeme durumu ve üretim aralığıdır. Daha fazla silindir seti daha fazla düzeltme noktası sağlar ve genellikle daha sıkı düzlük gereksinimleri için tercih edilir. Örneğin, 20 silindirli FR-50 ≤0,1 mm/m olarak belirtilirken, standart 14 silindirli konfigürasyonlar genellikle ≤0,3 mm/m olarak belirtilir.

Makine ince duvarlı alüminyum boruları iz bırakmadan düzeltebilir mi?

Boru geometrisine, alaşıma, tempere, yüzey gereksinimlerine ve silindir konfigürasyonuna bağlıdır. Alüminyum nispeten yumuşak olduğundan aşırı basınç veya uygun olmayan silindir yüzeyleri izlere neden olabilir. Görünüm açısından kritik tüpler için, makine seçimi ve numune testi sırasında silindir malzemesi ve yüzey durumu doğrulanmalıdır.

Bir makine farklı alüminyum boru boyutlarını işleyebilir mi?

Evet, boyutların makinenin belirtilen çalışma aralığına uygun olması ve takımların ve silindir konfigürasyonunun uygun olması koşuluyla. Üretim aralığı önemli ölçüde farklı çapları veya et kalınlıklarını kapsıyorsa, sipariş vermeden önce gerekli ayar aralığı kontrol edilmelidir.

Alüminyum Yatay Doğrultma Makinasını alüminyum numunelerimizi kullanarak test edebilir misiniz?

Evet. Ürün sıkı bir doğruluk toleransına, ince duvarlara, zorlu yüzey kalitesine veya seçilen konfigürasyonda daha önce işlenmemiş bir alaşıma sahip olduğunda numune testi yapılması önerilir. Test sonuçları, sevkıyattan önce makine modelini, silindir düzenini, hızı ve düzeltme ayarlarını doğrulamak için kullanılabilir.

Makine seçimi için hangi bilgilere ihtiyaç vardır?

Alüminyum alaşımını ve temperini, boru veya çubuk tipini, minimum ve maksimum çapı, uygulanabildiği yerde boru et kalınlığını, ilk düzlüğü, gerekli son düzlüğü, yüzey kalitesi gereksinimini ve beklenen üretim hızını sağlayın. Bu ayrıntılar ilk makine tavsiyesi ve kapasite değerlendirmesi için yeterlidir.

Talep Gönder
İletişim bilgileri
Bize malzemenizi, ürün özelliklerinizi, üretim sürecinizi ve ekipman gereksinimlerinizi anlatın. FangRong, uygulamanız için uygun Soğuk Çekme Makinesi, Çizim Kalıpları, Doğrultma Makinesi ve özelleştirilmiş çözümleri tartışabilir.
Derecelendirme:
5.0
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek