Whatsapp
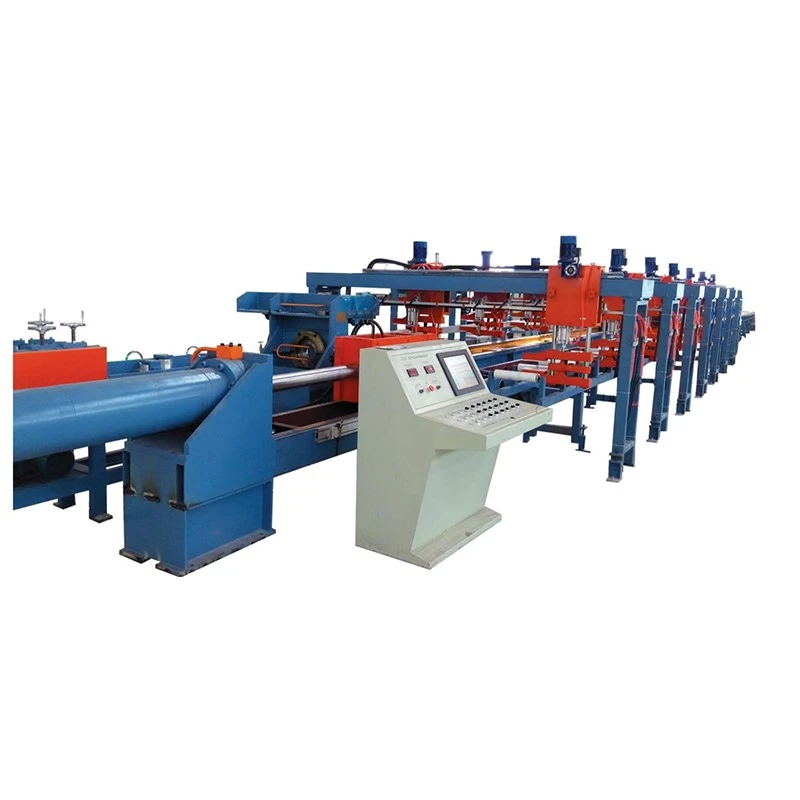
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
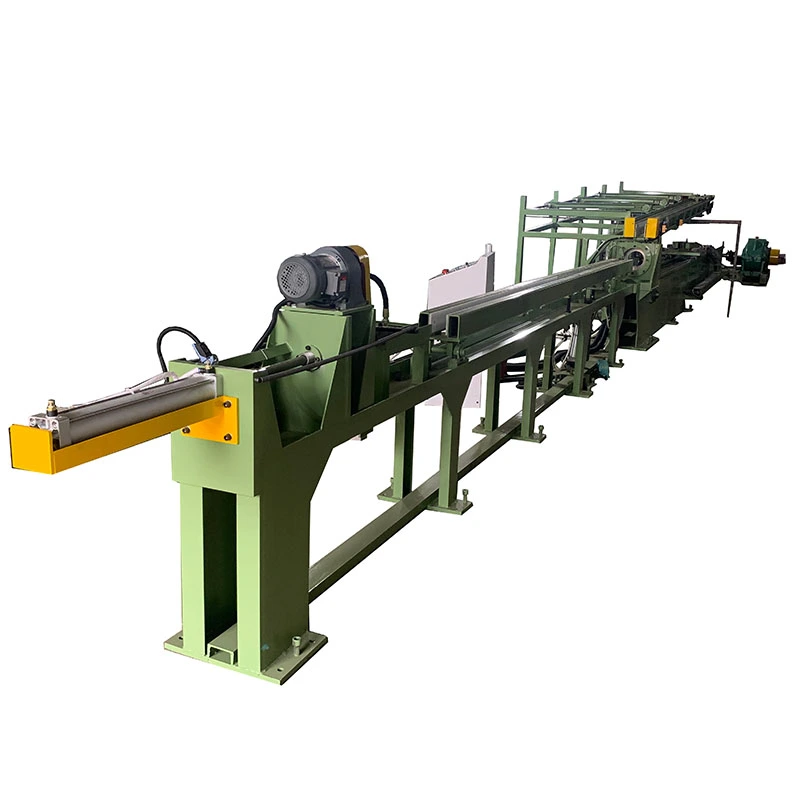
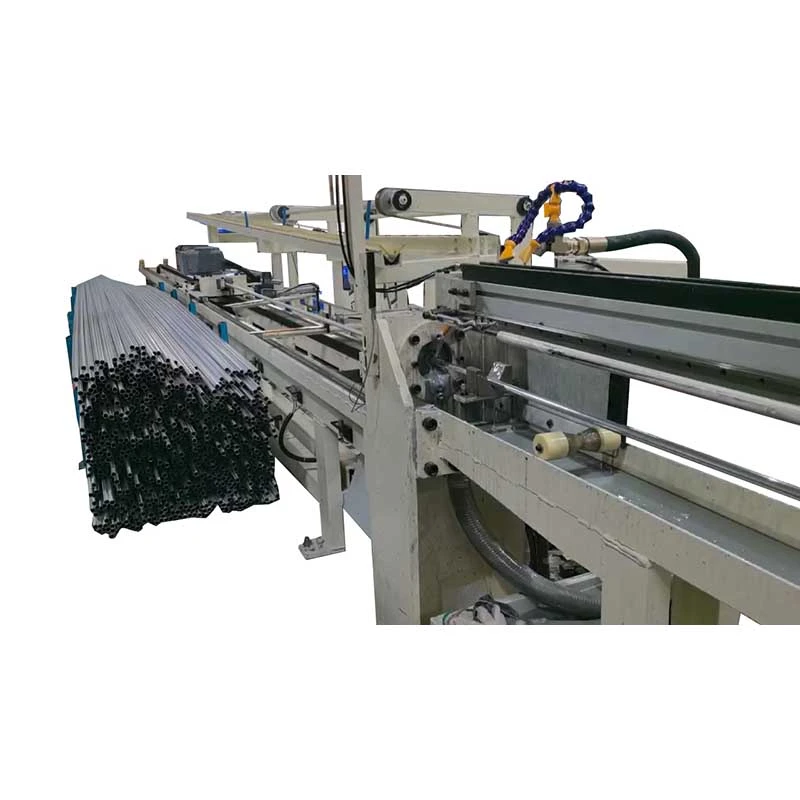
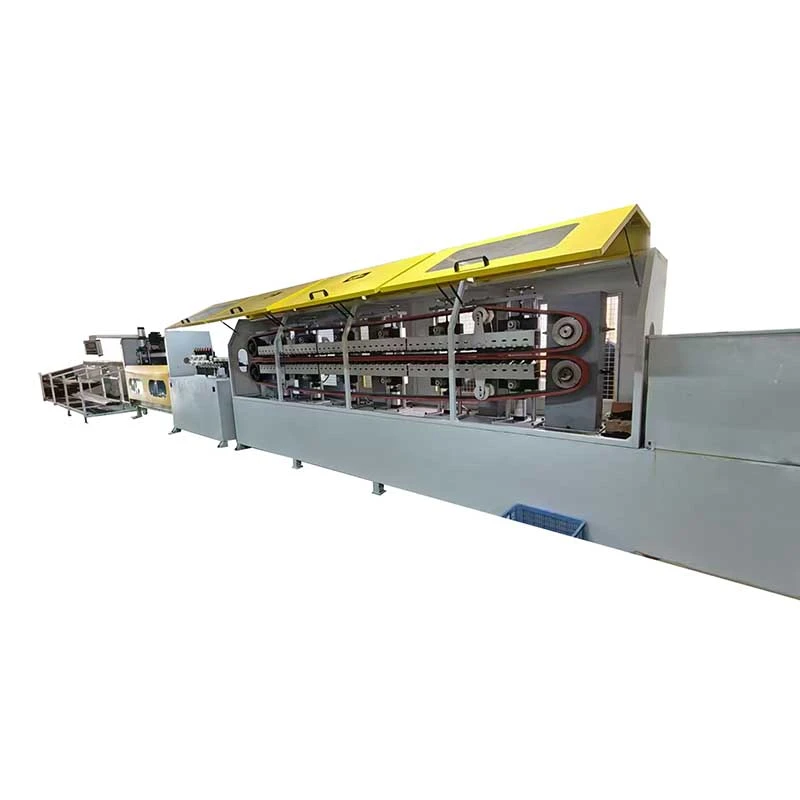
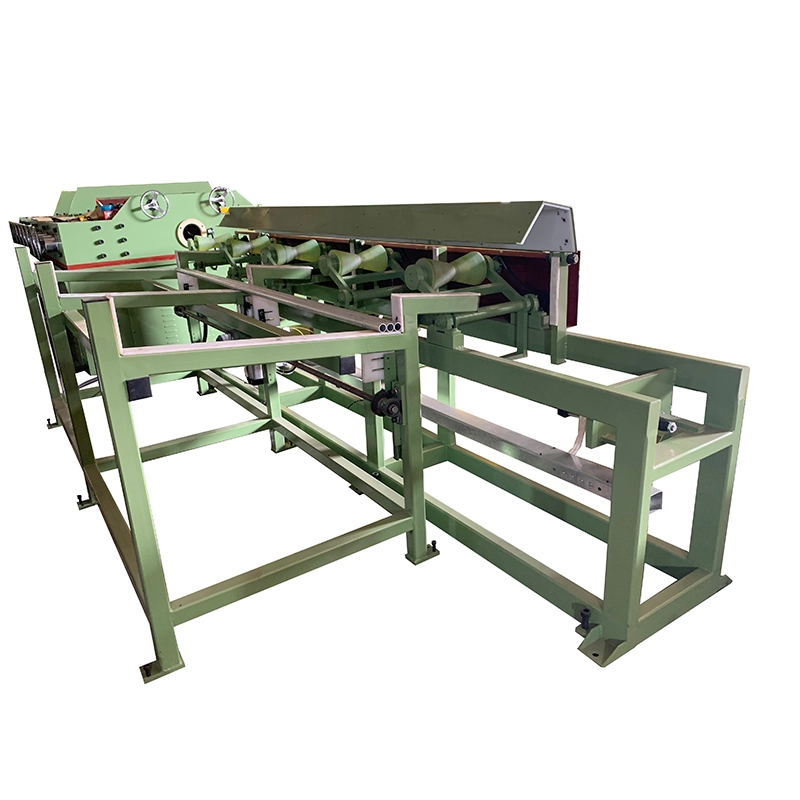
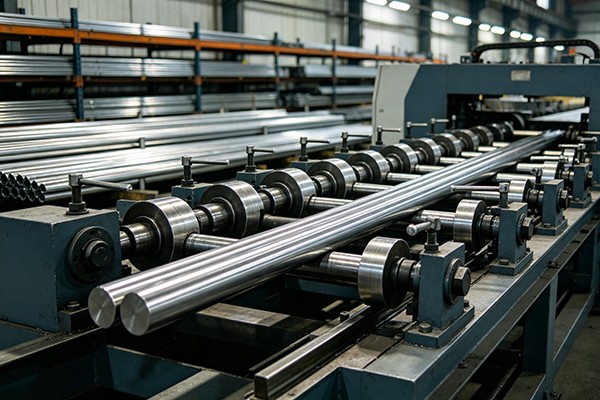
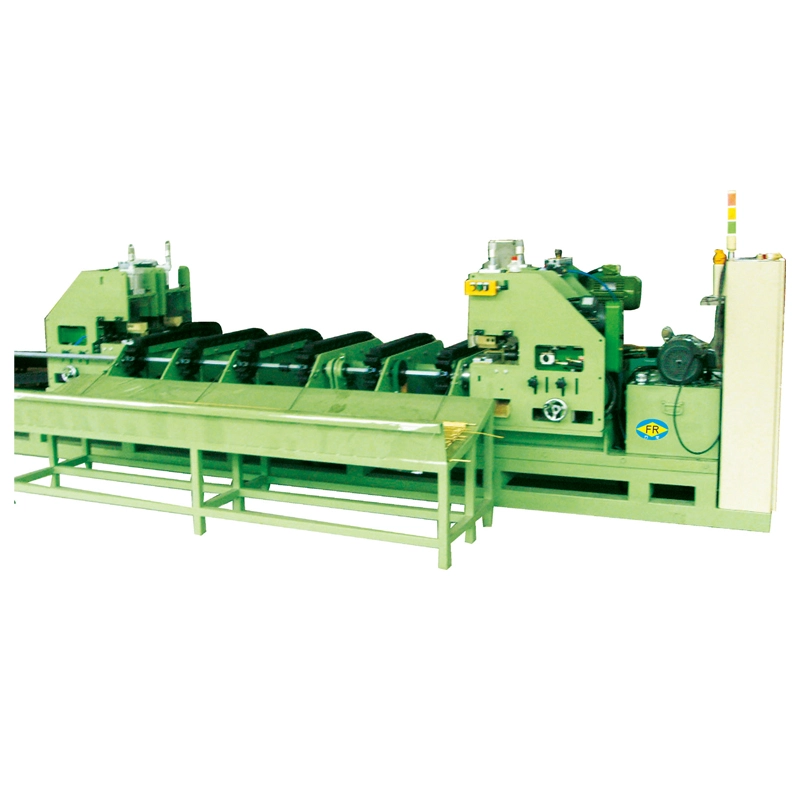
The Bakır Yatay Doğrultma Makinasıbakır borular, borular, masif çubuklar ve profiller için ekstrüzyon, çekme, tavlama veya işleme sonrasında çok silindirli bir doğrultma makinesidir. Ayrı bir düzleştirme işlemi gerektirmeden yayı, eğriliği ve küçük ovalliği düzeltmek için birden fazla silindir seti aracılığıyla kontrollü ters bükme kullanır.
Bakır, çelikten farklı düzleştirme koşullarına ihtiyaç duyar. Nispeten düşük akma mukavemeti ve yumuşak yüzeyi, aşırı silindir basıncını yüzey izlerinin yaygın bir nedeni haline getirirken, farklı temperler farklı düzleştirme kuvvetleri ve hat hızları gerektirir. Bu nedenle FR serisi şu şekilde yapılandırılmıştır:silindir sayısı, iş parçası çapı, bakır temperi, doğruluk toleransı ve yüzey bitirme gereksinimleri.
Bakır borunun lehimleneceği, büküleceği, kaplanacağı veya otomatik olarak monte edileceği üretim hatları için hem düzlük hem de yüzey durumu önemlidir. Uygun silindir geometrisi ve ayarlama, yeni çiziklere, aşırı deformasyona veya aşırı düzeltmeye neden olmadan tüpün düzeltilmesine yardımcı olur.
FangRong'un FR serisi şunları içerir:FR-20'den FR-180'e kadar 13 standart konfigürasyonbakır boru çaplarını kapsayanφ4 mm ila φ180 mmve katı çubuklarφ10 mm ila φ90 mm. Modele bağlı olarak makinenin kullandığı14, 15, 16, 17 veya 20 silindir seti. Seçilen 20 silindirli konfigürasyonlar, en düşük düzeyde düzlüğe ulaşabilir0,1 mm/m. Toplam motor gücü aralıkları3 kW'tan 55 kW'a, makine ağırlıkları yaklaşık olarak700 kg'dan 25.000 kg'a.
Ekipman, FangRong'un Tayvanlı bir üreticiyle uzun vadeli işbirliği yoluyla geliştirilen düzleştirme teknolojisini içeriyor. FangRong, 1998 yılında bir ortak girişim olarak kuruldu ve 2013 yılında tamamen sahiplenildi; bu işbirliği sayesinde geliştirilen doğrultma ve çizim mühendisliği deneyimini korudu.
FR serisi şunları kullanır:çok silindirli ters bükme. Bir noktada bükülmeyi yüksek bir kuvvetle düzeltmek yerine, iş parçası daha küçük kontrollü düzeltmeler uygulayan ardışık silindirlerden geçer. Bu, deformasyonu boru veya çubuk boyunca dağıtır ve operatörün daha az kalıcı aşırı bükülme riskiyle gerekli düzlüğe ulaşmasını sağlar.
1. Besleme ve hizalama
Bakır boru veya çubuk kılavuz sistemden girer. Doğru giriş hizalaması önemlidir çünkü yanlış konumlandırılmış bir iş parçası, silindir ayarları doğru olsa bile tutarsız düzlük üretebilir.
2. Aşamalı ters bükme
Çoklu silindir setleri farklı yönlerden kontrollü basınç uygular. Silindir geometrisi ve ayarı iş parçası çapına göre ayarlanır. Daha fazla silindir seti daha fazla düzeltme noktası sağlar ve genellikle daha sıkı doğruluk toleransları gerektiğinde seçilir.
3. Kontrollü yüzey teması
Bakır, özellikle tavlanmış durumda çelikten daha yumuşaktır. Bu nedenle silindir yüzeyleri hassas bir şekilde tamamlanmıştır.yüzey koruyucu rulo seçenekleri mevcutuygulama çiziklerin, sürtünmelerin veya yüzey izlerinin sıkı kontrolünü gerektirdiğinde.
4. Hız ayarı
FR-76 ve daha büyük modeller şunları sağlar:0-60 m/dak değişken hızbir frekans invertörü aracılığıyla. FR-50 ve daha küçük modeller seçilebilir hızları kullanır9/18/27/45 m/dak. Gerçek üretim hızı, yalnızca maksimum hızı kullanmak yerine bakır alaşımına, tempere, boru boyutlarına, düzlük hedefine ve yüzey gereksinimlerine göre seçilmelidir.
5. Düzleştirme ve boyutlandırma etkisi
Kontrollü silindir teması ayrıca küçük ovalliği azaltabilir ve boyutsal tutarlılığı iyileştirebilir. Bununla birlikte, sıkı boyut toleransları gerektiğinde düzleştirme, özel boyutlandırma işleminin yerine geçmemelidir.
6. Deşarj
Bitmiş boru veya çubuk, makineden belirtilen düzlükle çıkar ve daha sonraki bükme, kesme, sert lehimleme, kaplama, montaj veya diğer bitirme işlemleri için hazırdır.
Düzleştirme sırasında yüzey hasarı
Bakır, uygun olmayan silindir yüzeyleri veya aşırı basınç nedeniyle kolaylıkla işaretlenebilir. HVAC tüpleri, elektrik baraları ve dekoratif bakır ürünler için bu işaretler reddedilmeye veya ek bitirme işlerine yol açabilir. Yüzey koruyucu rulo seçenekleri bu riski azaltmaya yardımcı olur.
Farklı bakır temperleri
Yumuşak tavlanmış bakır ve sert çekilmiş bakır aynı düzleştirme ayarlarına yanıt vermez. Deformasyonu veya tekrarlanan geçişleri önlemek için silindir basıncı ve işleme hızı malzemenin durumuna uygun olmalıdır.
Ekstrüzyon ve çekme sonrası bükme
Bakır borular ve çubuklar, ekstrüzyon, soğuk çekme, tavlama, sarma veya taşıma sırasında eğrilik geliştirebilir. Çok silindirli doğrultma, malzeme bir sonraki üretim aşamasına geçmeden önce bu eğriliği düzeltir.
Tüp ovalliği
İnce duvarlı bakır borular şekillendirme ve taşıma sırasında ovallik geliştirebilir. Düzgün ayarlanmış silindirler, düzlüğü düzeltirken ikincil bir boyutlandırma etkisi sağlayabilir. Elde edilebilecek sonuç boru boyutlarına, malzeme durumuna ve başlangıç deformasyonuna bağlıdır.
Aşağı yöndeki ekipmanlara tutarsız besleme
Aşırı eğrilik, otomatik boru bükme, kesme, kaynaklama, sert lehimleme ve montajı engelleyebilir. Kontrollü bir düzleştirme işlemi, besleme tutarlılığını artırır ve manuel düzeltmeyi azaltır.
Borunun takılmasıyla ilgili sorunlar
HVAC, soğutma, sıhhi tesisat ve ısı eşanjörü üretiminde aşırı bükülme veya ovallik, boru konumlandırmasını ve bağlantı yerini etkileyebilir. Tutarlı düzlük, aşağı yönde şekillendirmeyi ve birleştirmeyi daha tekrarlanabilir hale getirir.
Bakır, silindir-iş parçası temasının dikkatli bir şekilde kontrol edilmesini gerektirir. Çizilme ve sürtünmenin kabul edilemeyeceği uygulamalar için hassas taşlanmış silindir yüzeyleri ve isteğe bağlı yüzey koruyucu malzemeler mevcuttur.
FR-76 ve daha büyük makine desteği0-60 m/dakdeğişken hızlı çalışma. FR-50 ve daha küçük modeller şunları sağlar:9/18/27/45 m/dakseçilebilir hızlar Bu, her bakır spesifikasyonunu aynı ayara zorlamak yerine, hattın malzeme sıcaklığına ve ürün gereksinimlerine göre ayarlanmasına olanak tanır.
FR serisi şu özelliklerle mevcuttur:14, 15, 16, 17 veya 20 silindir. Daha yüksek silindir sayısı ek düzeltme noktaları sağlar ve normalde üretim hattının daha sıkı bir düzlük gerektirdiği durumlarda dikkate alınır. Örneğin, FR-50 20 silindirli konfigürasyonu aşağıdakiler için belirtilmiştir:≤0,1 mm/mdoğruluk.
Seri, bakır boruları kapsamaktadır.φ4 mm ila φ180 mmve katı çubuklarφ10 mm ila φ90 mm. Bu, aynı ürün yelpazesinin küçük hassas boruların yanı sıra daha büyük endüstriyel bakır ürünlerini de kapsamasına olanak tanır.
Bakır Yatay Doğrultma Makineleri aşağıdaki gibi saf bakır için yapılandırılabilir:C11000 ve C12200pirinç, bronz, bakır nikel ve diğer bakır alaşımlarının yanı sıra. Boyutları seçilen makinenin çalışma aralığına düştüğünde hem dikişsiz hem de kaynaklı borular işlenebilir.
Bakırın sünekliği nispeten yüksek düzleştirme hızlarına izin verir, ancak maksimum hız tek seçim kriteri olmamalıdır. Yüksek hacimli üretim için silindir konfigürasyonu, hız, basınç ve iş parçası durumunun doğru kombinasyonu, hat hızını artırmaktan daha önemlidir.
Bakır doğrultma için makineyi aşağıdaki özelliklere göre seçin:boru veya çubuk çapı, et kalınlığı, bakır alaşımı ve temperi, ilk eğrilik, gereken düzlük, yüzey bitirme gereksinimi ve üretim hızı. Aynı makine birden fazla boyutu işleyecekse, yalnızca en büyük çapa göre seçim yapmak yerine tüm boyut aralığı dikkate alınmalıdır.
| Modeli | Maksimum Tüp Ø (mm) | Min Boru Ø (mm) | Maksimum Çubuk Ø (mm) | Doğrusallık (mm/m) | Rulo Setleri | Hız (m/dak) | Toplam Güç (kW) | Ağırlık (kg) | Boyutlar U×G×Y (mm) |
| FR-180 (17 silindir) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 silindir) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 silindir) | φ120×T3,0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 silindir) | φ89×T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 silindir) | φ89×T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 silindir) | φ60×T3,0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 silindir) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 silindir) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 silindir) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 9/18/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 silindir) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 9/18/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 silindir) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 9/18/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 silindir) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 9/18/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 silindir) | φ16×T2,0 | φ4 | φ10 | ≤0,3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Teknik notlar:T, borunun duvar kalınlığını belirtir; örneğin T3.0, 3,0 mm'lik bir duvar kalınlığı anlamına gelir. FR-50 ve daha küçük modeller, 9/18/27/45 m/dak'lık seçilebilir hızları kullanır. FR-76 ve daha büyük modeller frekans invertörü aracılığıyla 0-60 m/dak değişken hız sağlar. Silindir yüzey malzemeleri bakır ürüne ve yüzey kalitesi gereksinimine göre belirlenebilir.
Klima bobinleri, soğutma sistemleri, buharlaştırıcılar, kondansatörler ve ısı eşanjörleri için bakır borular, genellikle otomatik U-bükme veya borudan boruya levha montajından önce düzleştirme gerektirir. Tutarlı düzlük, aşağı yöndeki ekipmanın tekrarlanabilir besleme ve konumlandırmayı korumasına yardımcı olur.
Bakır Yatay Doğrultma Makinesi, şalt cihazları, transformatörler, elektrik dağıtım ekipmanları ve güç sistemlerinde kullanılan bakır baralar, iletkenler ve yuvarlak çubuklar için uygundur. Bitmiş bakırın temiz bir temas yüzeyi sağlaması gerektiğinde yüzey koruması özellikle önemlidir.
Otomotiv klima sistemlerinde ve EV soğutma devrelerinde kullanılan bakır boruların çizim veya şekillendirme sonrasında düzleştirilmesi gerekebilir. Uygun silindir konfigürasyonu, boruyu daha sonraki bükme ve montaj işlemlerine hazırlayabilir.
Bakır su boruları, gaz boruları ve diğer bina hizmeti boruları, kesme, birleştirme ve kurulum öncesinde boyutsal tutarlılığı artırmak için üretim veya taşıma sonrasında düzleştirilebilir.
Enstrümantasyon ve akışkan sistemlerinde kullanılan küçük çaplı bakır borular, düzgünlüğün ve yüzey durumunun dikkatli bir şekilde kontrol edilmesini gerektirir. FR-20, başlayan boru çapları için tasarlanmıştır.φ4 mm, spesifik tüp duvar kalınlığına ve malzeme durumuna bağlıdır.
Aynı düzleştirme prensibi, pirinç, bronz ve bakır nikel ürünleri de dahil olmak üzere bakır alaşımlı borulara ve katı çubuklara da uygulanabilir. Nihai silindir ayarları alaşıma, sertliğe, boyutlara, ilk eğriliğe ve gerekli düzlüğe göre belirlenmelidir.
26+ Yıllık Doğrultma Mühendisliği
FangRong 1998 yılında kuruldu ve çizim ve düzeltme ekipmanları konusunda uzmanlaşmış Tayvanlı bir üretici ile ortak girişim olarak başladı. Şirket 2013 yılında tamamına sahip oldu ve metal boru ve çubuk işlemeye yönelik doğrultma ve çekme makineleri geliştirmeye devam etti.
İki Üretim Tesisi
Dongguan ve Yangjiang üretim tesisleri yıllık toplam kapasitenin üzerindedir.650 makine. İki tesisli üretim kurulumu, birden fazla proje ve daha büyük siparişler için eş zamanlı üretimi destekler.
Metal İşleme Genelinde Deneyim
FangRong, müşterilere tedarik edilen ekipmanı rapor ediyor70'den fazla ülke, birden fazlası ile10.000 müşteriçelik, paslanmaz çelik, bakır, pirinç, alüminyum ve özel alaşımların işlenmesinde.
Sevkiyat Öncesi Fabrika Testleri
Her makine boşta çalışma ve tam yük testine tabi tutulur. Müşteri numunelerinin mevcut olduğu durumlarda, test için gerçek bakır borular veya çubuklar kullanılabilir. Doğruluk, yuvarlaklık, silindir hizalaması, titreşim, motor akımı, yüzey durumu, yağ sızıntısı ve elektriksel işlevler sevkiyattan önce kontrol edilir.
Bakıra Özel Mühendislik Desteği
Üretimden önce FangRong, uygun silindir konfigürasyonunu, hız aralığını ve silindir yüzey işlemini belirlemek için bakır alaşımını, temperi, çapı, duvar kalınlığını, düzlük hedefini, yüzey gereksinimini ve çıktı gereksinimini değerlendirebilir.
Kurulum ve Satış Sonrası Destek
Destek; kurulum denetimi, devreye alma, operatör eğitimi, yedek parça temini, uzaktan sorun giderme ve teknik desteği içerir. Makine kurulumu için temel çizimleri ve ankraj cıvatası yerleşimleri sağlanmıştır.
1. Mühendislik incelemesi— Silindir konfigürasyonu, hız aralığı, yüzey koruması ve makine düzeni müşterinin bakır spesifikasyonlarına ve üretim gereksinimlerine göre belirlenir.
2. Malzeme denetimi— Çelik levhalar, miller, makaralar, dişliler ve diğer önemli bileşenler işleme öncesinde incelenir.
3. Hassas işleme— Silindir yüzeyleri ve makine çerçeveleri gerekli geometriye ve hizalamaya göre işlenir.
4. Mekanik montaj— Makara düzenekleri, transmisyon bileşenleri, dişli kutusu ve tahrik sistemi monte edilir ve kontrol edilir.
5. Elektrik entegrasyonu— Motor, invertör, PLC, HMI, sensörler ve güvenlik kontrolleri entegre edilmiş ve test edilmiştir.
6. Makine testi— Makinenin tamamı sevkıyattan önce çalıştırılır. Sağlandığında performans doğrulaması için müşteri bakır numuneleri kullanılabilir.
7. Son muayene— Paketlemeden önce düzgünlük, yuvarlaklık, yüzey durumu, elektrik güvenliği, titreşim ve yağ sızıntısı kontrol edilir.
8. İhracat ambalajı— Makineler uluslararası nakliye sırasında neme, korozyona ve taşıma hasarlarına karşı korunur.
ISO 9001:2015— Şirketin tasarım, imalat, kurulum ve servis faaliyetlerini kapsayan kalite yönetim sistemi. Sertifika No. UQ231211R1.
CE İşareti— Standart FR makineleri, ilgili acil durdurma ve koruma işlevleri de dahil olmak üzere geçerli makine güvenliği gereksinimlerine yönelik CE uyumluluğuyla birlikte sunulur.
SGS Denetimi— Proje gereksinimlerine göre makine performansı ve güvenlik doğrulaması için bağımsız denetim hizmetleri mevcuttur.
Patentli Teknoloji— FangRong, zincir gerdirme, çok telli kalıp tutma ve hızlı değiştirilebilir mandrel sistemleri de dahil olmak üzere ekipman bileşenlerini ve teknolojilerini kapsayan ulusal buluş ve faydalı model patentlerine sahiptir.
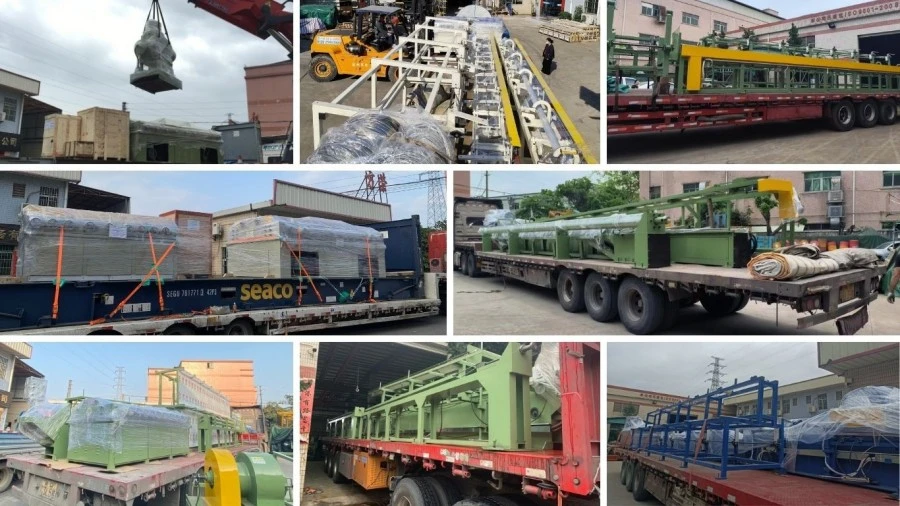
Sevkiyattan önce makine kontrol edilir, korozyona karşı korunur ve uluslararası nakliye için paketlenir. Paketleme ve nakliye düzenlemeleri makine boyutlarına, ağırlığına, taşıma yöntemine ve varış noktasına göre belirlenir.
Makine bakır ve bakır alaşımlı borular, borular, masif yuvarlak çubuklar ve profiller için tasarlanmıştır. Tipik malzemeler arasında C11000, C12200, pirinç, bronz ve bakır nikel bulunur. Ürün boyutları ve malzeme durumunun seçilen modele uyması koşuluyla hem dikişsiz hem de kaynaklı borular işlenebilir.
Model seçimi esas olarak maksimum ve minimum ürün çapına, et kalınlığına, malzeme durumuna, gerekli düzgünlüğe ve üretim hızına bağlıdır. Örneğin, FR-20 ve FR-25 daha küçük boru ve çubuklara uygundur; FR-76, FR-100, FR-120, FR-150 ve FR-180 ise daha büyük ürünleri kapsar. Daha sıkı düzlük veya daha kontrollü düzeltme gerektiğinde 14-, 17-, 20 silindirli konfigürasyon da seçilebilir.
Standart konfigürasyonlar ≤0,3 mm/m olarak belirtilirken, seçilmiş çok silindirli konfigürasyonlar ≤0,2 mm/m veya ≤0,1 mm/m'ye ulaşabilir. Gerçek sonuç boru çapına, duvar kalınlığına, malzemenin sertliğine, ilk deformasyona ve silindir ayarına bağlıdır. Zorlu uygulamalar için nihai spesifikasyon, müşterinin gerçek numuneleri kullanılarak onaylanmalıdır.
Evet. Ancak tavlanmış bakır ve sert çekilmiş bakır, farklı silindir basıncı ve makine ayarları gerektirir. Daha yumuşak malzeme girintilere ve yüzey işaretlerine karşı daha hassastır; daha sert malzeme ise genellikle daha fazla düzeltme kuvveti gerektirir. Bu nedenle düzleştirme parametreleri, tüm ürünler için tek bir sabit ayar kullanmak yerine bakır alaşımına, tempere ve boru boyutlarına göre ayarlanmalıdır.
Bakır çelikten daha yumuşaktır ve silindir basıncı, hizalaması veya yüzey durumu uygun değilse çizilebilir veya işaretlenebilir. Makine, bakır işlemeye uygun silindir malzemeleri ve yüzey işlemleriyle yapılandırılabilir. HVAC tüpleri, dekoratif pirinç tüpler veya açıkta kalan bakır bileşenler gibi görünümü kritik ürünler için yüzey gereksinimleri üretimden önce belirtilmelidir.
Çok silindirli düzleştirme işlemi, bükülmeyi düzeltirken küçük ovalliğin azaltılmasına yardımcı olabilir, ancak özel bir tüp boyutlandırma veya kalibrasyon işleminin yerine geçmez. Uygulamanın dış çap, duvar kalınlığı veya yuvarlaklık konusunda katı gereksinimleri varsa bu toleranslar makine seçimi sırasında ayrı ayrı değerlendirilmelidir.
Evet. Fabrika testleri müşteri tarafından sağlanan bakır borular, çubuklar veya profillerle yapılabilir. Test, gerçek malzeme koşulları altında düzlüğü, yüzey durumunu, silindir ayarını, makine stabilitesini ve çalışma parametrelerini değerlendirebilir. Yeni bir bakır alaşımı, ince duvarlı boru veya sıkı düzlük gereksinimleri olan bir ürün işlenirken bu önerilir.
Adres
NO.163, Shatong Yolu, Shabu 2. Sanayi Bölgesi, Dalang Kasabası, Dongguan Şehri, Guangdong, Çin
tel
E-posta