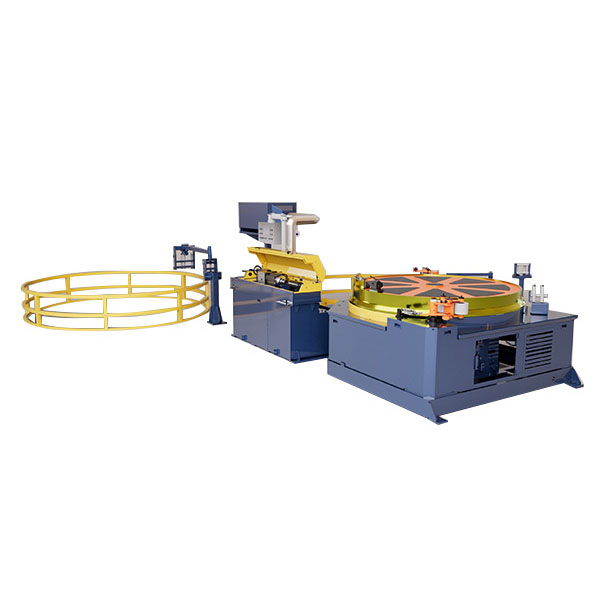
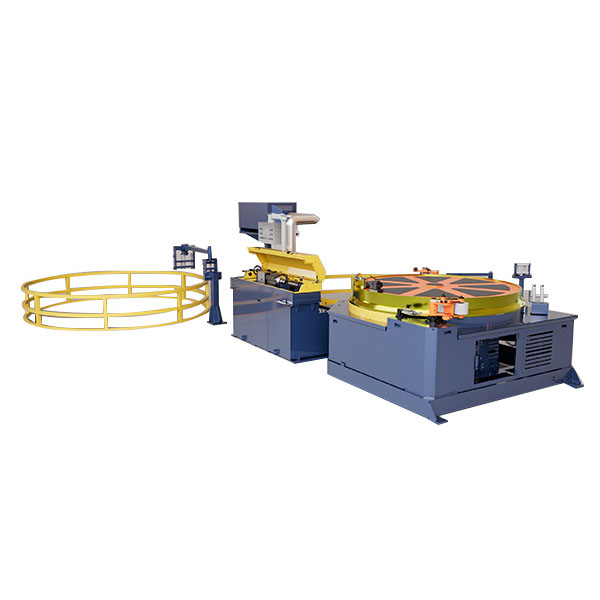
Ürünler
Ürünler

Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.

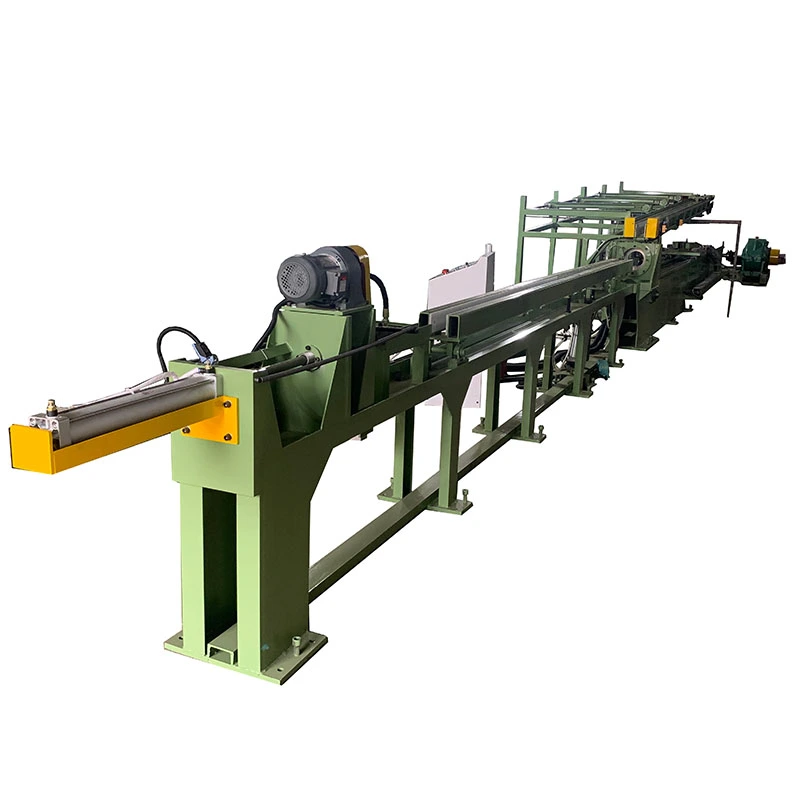
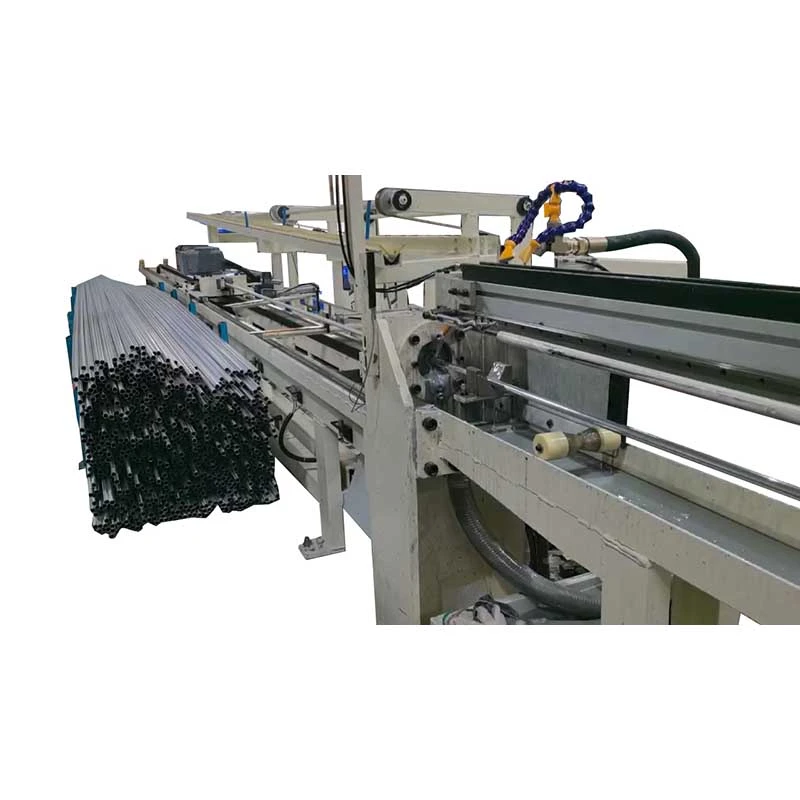
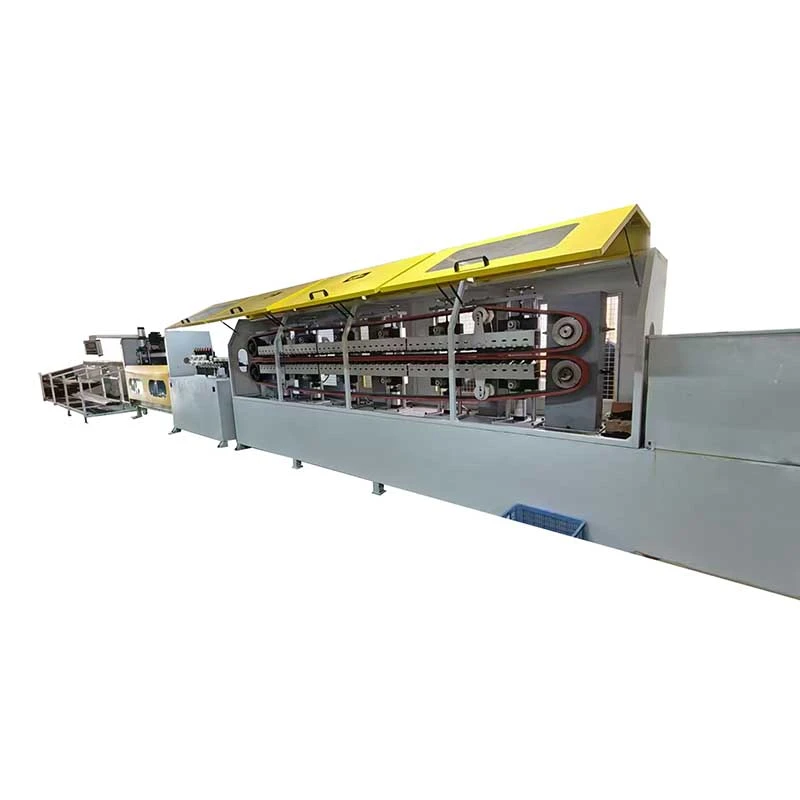
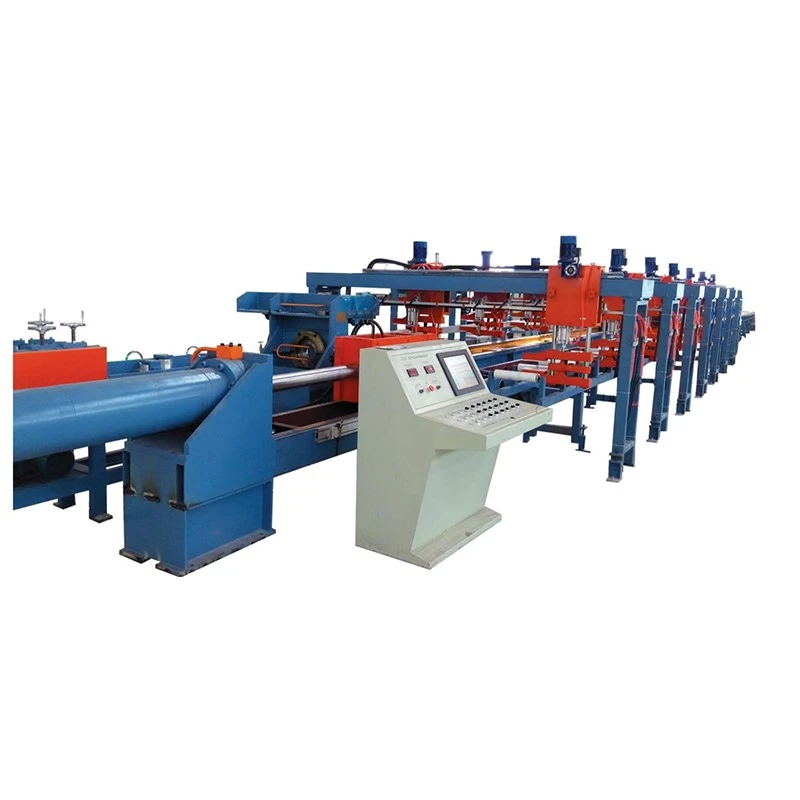
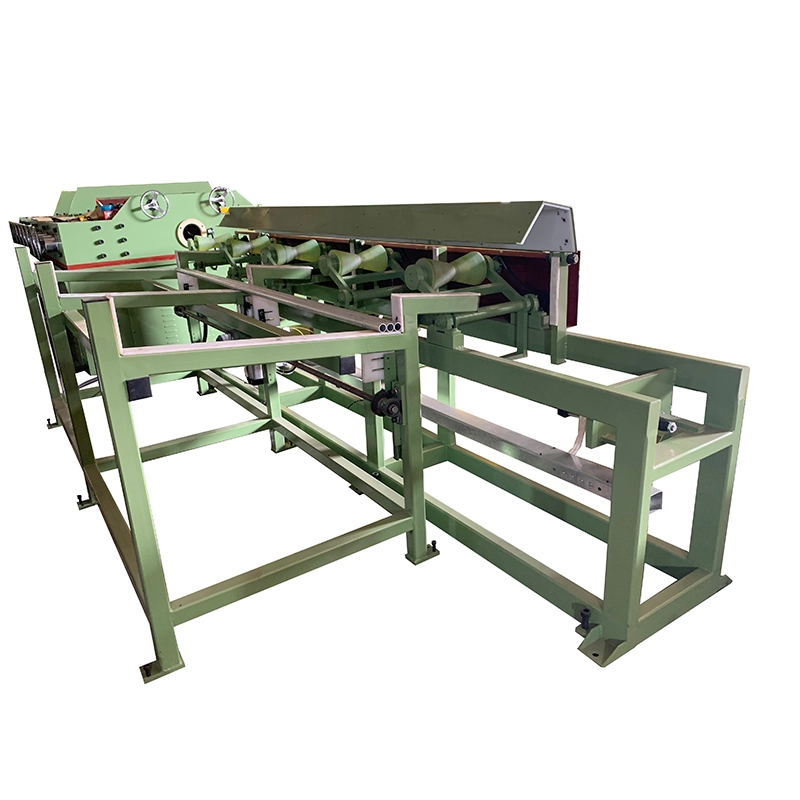
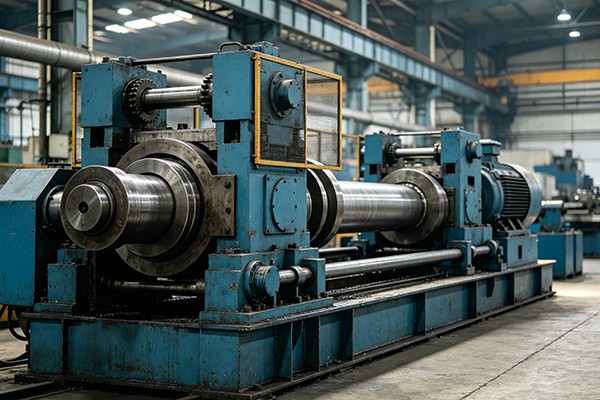
Karbon Çelik Yatay Doğrultma Makinası
  • Karbon Çelik Yatay Doğrultma MakinasıKarbon Çelik Yatay Doğrultma Makinası
  • Karbon Çelik Yatay Doğrultma MakinasıKarbon Çelik Yatay Doğrultma Makinası
  • Karbon Çelik Yatay Doğrultma MakinasıKarbon Çelik Yatay Doğrultma Makinası
  • Karbon Çelik Yatay Doğrultma MakinasıKarbon Çelik Yatay Doğrultma Makinası
  • Karbon Çelik Yatay Doğrultma MakinasıKarbon Çelik Yatay Doğrultma Makinası

Karbon Çelik Yatay Doğrultma Makinası

Karbon Çelik Yatay Doğrultma Makinesi, karbon çelik boruları ve çubukları kontrollü çok silindirli düzeltmeyle düzeltmek için tasarlanmıştır. Hassas şekilde hizalanmış silindirler bükülmeyi, ovalliği ve bükülmeyi ortadan kaldırarak 0,1 mm/m'ye kadar düzlük sağlar. Modeller φ4 ile φ180 mm arasındaki çapları, 14–20 silindir setini ve 60 m/dak'ya kadar değişken hızları kapsar. Makine ayrıca otomotiv, inşaat, makine ve petrol ve gaz uygulamalarında kullanılan alaşımlı çelik, paslanmaz çelik ve demir dışı boru ve çubuklar için de uygundur. FangRong, Tayvan merkezli düzleştirme teknolojisini 26 yıllık mühendislik deneyimiyle birleştiriyor.
Derecelendirme: 5.0
(Derecelendirme Sayısı: 1)

The Karbon Çelik Yatay Doğrultma Makinasıkarbon çelik borular, borular, yuvarlak çubuklar ve benzeri uzun metal iş parçaları için çok silindirli doğrultma sistemidir. Birden fazla noktadan kontrollü ters bükme uygulamak, malzeme bükülmesini düzeltmek ve kesme, işleme, kaynaklama veya montaj öncesinde düzlüğü geliştirmek için bir dizi çapraz silindir kullanır.

FangRong FR serisi makineler, farklı silindir konfigürasyonlarında ve çalışma aralıklarında mevcuttur ve boru çaplarını kapsar.φ4 mm ila φ180 mmve katı çubuklarφ10 mm ila φ90 mm. Modele bağlı olarak bitmiş düzlük elde edilebilir.≤0,1 mm/mBelirtilen işleme koşulları altında.

Makine karbon çeliğinin yanı sıra alaşımlı çelik, paslanmaz çelik, bakır, alüminyum ve seçilmiş özel alaşımları da işleyebilir. Nihai model seçimi, malzeme kalitesine, boru çapına, et kalınlığına, çubuk çapına, gelen düzgünlüğe, gerekli nihai düzgünlüğe ve üretim hızına bağlıdır.

Carbon Steel Horizontal Straightening Machine
Carbon steel tube and bar straightening machine
Multi-roll horizontal straightening machine for carbon steel
FangRong carbon steel straightening machine
Carbon steel pipe and bar straightening equipment

Doğrultma İşlemi Nasıl Çalışır?

FR serisi, tek noktalı düzeltme yerine çok noktalı ters bükme kullanır. İş parçası, her bir silindir kontrollü miktarda deformasyon uygularken, eğimli çapraz silindirler boyunca döner ve ilerler. İş parçası uzunluğu boyunca birçok konumda düzeltildiğinden, yerel bükülme yalnızca bir noktada düzeltilmek yerine giderek azaltılır.

Çalışma sonucu, silindir konumu, silindir açısı, malzeme sertliği, kesit boyutu, duvar kalınlığı ve gelen deformasyon arasındaki ilişkiye bağlıdır. Operatörler bu nedenle her spesifikasyon için tek bir sabit ayara güvenmek yerine silindir ayarlarını gerçek malzemeye göre ayarlar.

Tipik bir düzleştirme döngüsü şunları içerir:

1. Malzeme besleme:Boru veya çubuk doğrultma bölümüne yerleştirilir ve beslenir.

2. İlk bükme:Birinci silindir grupları mevcut bükümün tersine kontrollü deformasyon sağlar.

3. Aşamalı düzeltme:Sonraki silindirler, iş parçası boyunca kalan sapmayı düzeltmek için alternatif bükme uygular.

4. Dönme ve ileri hareket:Çapraz silindirler, iş parçasını makine içinde hareket ettirirken sürekli olarak döndürerek tüm çevre çevresinde düzeltme yapılmasına olanak tanır.

5. İnce ayar:Malzemeye ve istenilen düzgünlüğe göre silindir basıncı, açısı ve aralığı ayarlanır.

6. Biten inceleme:Malzeme bir sonraki üretim operasyonuna girmeden önce düzgünlüğü ve belirtilen diğer boyutlar kontrol edilir.

Hangi Sorunları Çözüyor?

Karbon çelik borular ve çubuklar haddeleme, çekme, ısıl işlem, soğutma, depolama ve taşıma sırasında bükülmeye maruz kalabilir. Nispeten küçük sapmalar bile otomatik besleme, kesme, işleme, kaynak ve montaj sırasında sorun yaratabilir.

FR serisi aşağıdaki üretim sorunlarını çözmek için tasarlanmıştır:

Düzensiz doğruluk:Çok noktalı ters bükme, uzunlamasına deformasyonu düzeltir ve tüm çalışma uzunluğu boyunca daha tutarlı düzlük sağlar.

Tutarsız aşağı yönde işleme:Daha düz stokların beslenmesi, kelepçelenmesi, kesilmesi ve işlenmesi daha kolay olduğundan sonraki işlemlerde hizalama sorunları azalır.

Farklı malzeme boyutları:FR serisi, farklı düzlük gereksinimleri için farklı silindir sayılarıyla çok çeşitli boru ve çubuk çaplarını kapsar.

Yüksek üretim gereksinimleri:Seçilen modeller sürekli çalışmayı ve ayarlanabilir çalışma hızlarını destekleyerek onları üretim hatlarının yanı sıra toplu işlemeye de uygun hale getiriyor.

Küçük seri üretim:Farklı silindir konfigürasyonları, üreticilerin makine boyutunu, düzeltme doğruluğunu ve yatırımını gerçek ürün yelpazesine göre dengelemesine olanak tanır.

Karbon Çelik İşlemenin Temel Özellikleri

Çok Toplu Ters Büküm

İş parçası tek bir temas noktasında düzeltilmek yerine birden fazla çapraz silindirden geçer. Bu, düzeltmeyi çeşitli konumlara dağıtır ve kalan bükülmenin daha tutarlı bir şekilde kontrol edilmesine yardımcı olur.

14, 15, 16, 17 veya 20 Makaralı Konfigürasyonlar

FangRong, FR serisi içerisinde farklı silindir düzenlemeleri sunar. Daha sıkı bir düzlük gerektiğinde veya malzemenin daha kontrollü aşamalı düzeltmeye ihtiyacı olduğunda genellikle daha yüksek bir silindir sayısı seçilir. Tek başına silindir sayısı nihai sonucu belirlemez; malzemenin durumu, çapı, et kalınlığı, silindir ayarları ve gelen deformasyon da düzgünlüğü etkiler.

Boru ve Katı Çubuk İşleme

Aynı makine platformu, geçerli model aralığında hem içi boş hem de katı yuvarlak iş parçaları için yapılandırılabilir. Boru işleme, duvar kalınlığına ve deformasyona karşı dirence özellikle dikkat edilmesini gerektirirken, katı çubuklar normalde çap ve malzeme mukavemeti arttıkça daha fazla düzeltme kuvveti gerektirir.

Ayarlanabilir Çalışma Hızı

Birlikte verilen konfigürasyondaki FR-76 ve daha büyük modeller, çalışma aralığına sahip frekans çevirici hız kontrolünü kullanır.0–60 m/dak. FR-50 ve daha küçük modeller seçilebilir hızları kullanır9, 18, 27 veya 45 m/dak. Gerçek üretim hızı, malzeme kalitesine, iş parçası boyutlarına, gerekli düzlüğe ve yüzey gereksinimlerine göre belirlenmelidir.

Ağır Hizmet Makina Yapısı

Makine çerçevesi, silindir düzenekleri ve aktarım sistemi, sürekli metal işleme uygulamaları için tasarlanmıştır. Yapı, çalışma yükü altında silindir hizalamasını korumalıdır çünkü silindir konumundaki küçük değişiklikler bile iş parçasının nihai düzlüğünü etkileyebilir.

PLC ve Otomasyon Seçenekleri

Üretim hattına bağlı olarak makine, PLC kontrolü, dokunmatik ekran çalışması, otomatik besleme ve boşaltma ve diğer otomasyon fonksiyonlarıyla donatılabilir. Otomasyon seviyesi üretim hacmine ve entegrasyon gereksinimlerine göre seçilebilir.

Karbon Çelik Yatay Doğrultma Makinesi Karşılaştırması

FR serisindeki en önemli seçim farkı sadece makine boyutu değildir. Alıcılar karşılaştırmalıiş parçası çapı, malzeme durumu, gerekli düzlük ve silindir konfigürasyonuBir model seçmeden önce.

Yapılandırma Tipik Seçim Kuvvet Düşünce
14 silindir Standart doğrultma Daha düşük makine maliyeti ve daha basit konfigürasyon Standart düzlüğün yeterli olduğu durumlarda uygundur
15 silindir Küçük çaplı iş parçaları Daha küçük tüpler ve çubuklar için kompakt konfigürasyon Modele özel çalışma aralığı kontrol edilmelidir
16 silindir Daha yüksek doğruluk gereksinimi Standart konfigürasyonlardan daha fazla düzeltme noktası Seçilen küçük çaplı hassas uygulamalar için kullanışlıdır
17 silindir Hassas üretim Daha ilerici düzeltme ve daha sıkı düzlük kapasitesi Daha yüksek makine maliyeti ve daha büyük ayak izi
20 silindir Yüksek hassasiyetli düzleştirme Zorlu doğruluk gereksinimleri için daha fazla düzeltme noktası Daha yüksek yatırım; yalnızca uygulama bundan yararlandığında seçin

14-Silindirli vs. 17-Silindirli vs. 20-Silindirli

Yaklaşık gerektiren uygulamalar için≤0,3 mm/mmalzemeye ve giriş durumuna bağlı olarak standart 14 silindirli konfigürasyon yeterli olabilir. Müşteri daha sıkı bir düzlüğe ihtiyaç duyduğunda 17 veya 20 silindirli konfigürasyonlar ek düzeltme aşamaları sağlayabilir.

Örneğin, sağlanan FR spesifikasyonları şunları göstermektedir:≤0,1 mm/m'de 20 silindirli FR-5017 veya 20 silindirli FR-76 ise şu şekilde belirtilir:≤0,2 mm/m. Bu nedenle, 20 silindirli bir konfigürasyonun otomatik olarak her modelde aynı düzlüğe ulaşacağı şeklinde tanımlanmaması gerekir.

Boru Doğrultma ve Katı Çubuk Doğrultma

Öğe Tüp / Boru Katı Yuvarlak Çubuk
Anahtar parametreler Dış çap ve et kalınlığı Çubuk çapı
Deformasyon endişesi Doğruluk ve olası kesit deformasyonu Doğruluk ve düzeltme kuvveti
Maddi değerlendirme Duvar kalınlığı sertliği etkiler Çap ve dayanıklılık gerekli düzeltmeyi güçlü bir şekilde etkiler
Tipik aşağı yönlü işlemler Kesme, kaynak, çizim, işleme, montaj Tornalama, taşlama, dövme, işleme, montaj

Standart Doğrultma ve Hassas Düzleştirme

Gereklilik Standart Yapılandırma Hassas Yapılandırma
Tipik doğruluk hedefi ≤0,3 mm/m Belirtilen modellerde ≤0,1 mm/m'ye kadar
Silindir konfigürasyonu Genellikle 14–15 silindir Seçilen 16–20 silindir konfigürasyonu
Şunlar için en uygun: Genel endüstriyel işleme Hassas işleme ve zorlu montaj uygulamaları
Makine yatırımı Daha düşük Daha yüksek

Doğru Model Nasıl Seçilir

Düzleştirme makinesini yalnızca çapa göre seçmeyin. Doğru bir öneri için aşağıdaki bilgileri sağlayın:

1. İş parçası tipi:tüp, boru, içi dolu yuvarlak çubuk veya diğer yuvarlak kesit.

2. Malzeme:karbon çeliği kalitesi, alaşımlı çelik kalitesi veya başka malzeme.

3. Tüp boyutları:dış çap ve duvar kalınlığı.

4. Çubuk boyutları:katı çubuk çapı.

5. Gelen düzlük:düzeltmeden önce maksimum bükülme veya ölçülen sapma.

6. Gerekli bitmiş düzlük:örneğin ≤0,3 mm/m, ≤0,2 mm/m veya projeye özel daha sıkı bir gereklilik.

7. Üretim gereksinimi:gerekli çıkış, çalışma uzunluğu ve hedef hat hızı.

8. Yüzey gereksinimi:bitmiş malzemenin cilalı, kaplanmış veya başka şekilde hassas bir yüzeye sahip olup olmadığı.

Bu bilgi, gereksiz yere büyük boyutlu bir makine seçmek yerine silindir konfigürasyonunun, makine boyutunun ve çalışma parametrelerinin gerçek üretim gereksinimleriyle eşleştirilmesine olanak tanır.

Teknik Özellikler

FangRong FR serisi, FR-20'den FR-180'e kadar 13 standart konfigürasyon içerir. Standart aralık aşağıdaki boruları kapsar:φ4 mm ila φ180 mmve katı çubuklarφ10 mm ila φ90 mm. Aşağıdaki tablo model seçimi referansı içindir; Nihai spesifikasyonlar müşterinin gerçek malzeme ve proses koşullarına göre onaylanmalıdır.

Modeli Maks. Tüp Ø Min. Tüp Ø Maks. Çubuk Ø Doğruluk Rulo Setleri Hız (m/dak) Güç (kW) Ağırlık (kg) Boyutlar (mm)
FR-180 (17) φ180 φ60 φ90 ≤0,3 mm/m 17 — 55 25.000 4200×1800×1500
FR-150 (17) φ150 φ58 φ70 ≤0,3 mm/m 17 — 30/37 12.000 4100×2280×1700
FR-120 (14) φ120×T3,0 φ38 φ50 ≤0,3 mm/m 14 — 30 9.000 3250×1450×1250
FR-100 (14) φ89×T3,0 φ28 φ32 ≤0,3 mm/m 14 0–60 15 5.000 2350×1560×1160
FR-100 (17) φ89×T3,0 φ28 φ32 ≤0,2 mm/m 17 0–60 18 5.000 2700×1560×1160
FR-76 (14) φ60×T3,0 φ16 φ22 ≤0,3 mm/m 14 0–60 11 2.500 2250×1560×1160
FR-76 (17) φ76×T3,0 φ18 φ25 ≤0,2 mm/m 17 0–60 15 3.500 2560×1560×1160
FR-76 (20) φ76×T3,0 φ18 φ25 ≤0,2 mm/m 20 0–60 15 5.400 3250×1500×1250
FR-50 (14) φ30/φ45×T2,0 φ8/φ13 φ16 ≤0,3 mm/m 14 9/18/27/45 7.5 1.500 1750×1120×1040
FR-50 (20) φ30/φ45×T2,0 φ8/φ13 φ16 ≤0,1 mm/m 20 9/18/27/45 7.5 2.000 2200×1120×1040
FR-25 (14) φ25 φ6 φ12 ≤0,3 mm/m 14 9/18/27/45 4 1.000 1300×900×950
FR-25 (16) φ25 φ6 φ12 ≤0,2 mm/m 16 9/18/27/45 4 1.100 1800×1100×950
FR-20 (15) φ16×T2,0 φ4 φ10 ≤0,3 mm/m 15 9/18/27/45 3 700 1100×1050×950

Notlar:T tüp duvar kalınlığını gösterir. Boyutlar, güç ve çalışma aralığı son makine konfigürasyonuna göre değişiklik gösterebilir. 0–60 m/dak olarak listelenen FR-76 ve daha büyük modeller için hız, bir frekans invertörü tarafından kontrol edilir. FR-50 ve daha küçük modeller, 9/18/27/45 m/dak'lık seçilebilir mekanik hızları kullanır.

Uygulamalar

Karbon Çelik Boru ve Boru Üretimi

Makine, boruların uzunlamasına bükülme meydana gelebileceği haddeleme, çekme, ısıl işlem veya diğer işlemlerden sonra kullanılır. Düzleştirilen borular daha sonra kesme, işleme, kaynaklama veya montaj işlemlerine geçebilir.

Katı Karbon Çelik Çubuk İşleme

Yuvarlak çubuklar için düzeltme, tornalama, taşlama, dövme, işleme veya otomatik besleme öncesinde çubuk stoğunun durumunu iyileştirir. Model seçimi temel olarak çubuk çapına, malzeme mukavemetine ve gerekli düzlüğe bağlıdır.

Otomotiv Bileşenleri

Şaftlarda, yapısal bileşenlerde, direksiyonla ilgili parçalarda, amortisör bileşenlerinde ve düz stokun sonraki işleme ve montajı iyileştirdiği diğer otomotiv uygulamalarında kullanılan yuvarlak borular ve çubuklar için uygundur.

İnşaat ve Yapısal Çelik

İmalat, kesme veya montaj öncesinde geliştirilmiş düzlük gerektiren karbon çeliği çubuklar, borular ve yapısal bileşenler için kullanılır.

Petrol, Gaz ve Enerji Ekipmanları

Endüstriyel borularda ve enerji ekipmanlarında kullanılan karbon çeliği ve alaşımlı çelik boruların daha ileri işleme veya montaj öncesinde düzleştirilmesi gerekebilir. Gerekli düzlük geçerli ürün standardına ve uygulamaya göre belirtilmelidir.

Genel Makina İmalatı

FR serisi, işleme, kaynak, montaj ve diğer imalat işlemleri için düz borular ve çubuklar sağlayan metal işleme hatlarına entegre edilebilir.

Neden FangRong'u Seçmelisiniz?

FangRong straightening machine manufacturing facility

Doğrultma ve metal işleme ekipmanlarında deneyim

FangRong 1998 yılında kurulmuş ve işini düzleştirme makineleri, soğuk çekme ekipmanları ve ilgili metalurji makineleri etrafında geliştirmiştir. Şirket, Dongguan ve Yangjiang, Guangdong'da üretim tesisleri işletmektedir ve uluslararası pazarlarda boru, çubuk ve metal işleme müşterilerine hizmet vermektedir.

Gerçek iş parçasına dayalı mühendislik

Doğrultma makinesini yalnızca çapa göre seçmiyoruz. Malzeme kalitesi, boru et kalınlığı, çubuk çapı, gelen bükme, bitmiş düzlük ve gerekli üretimin tamamı makine konfigürasyonunu etkiler. Gerektiğinde müşteriler, makineyi sonlandırmadan önce test için gerçek numuneler sağlayabilir.

Sevkiyat öncesi fabrika testleri

Makineler mekanik çalışma, silindir hizalaması, titreşim, motor akımı, yağlama, elektriksel güvenlik ve doğrultma performansı açısından kontrol edilir. Müşteri numunelerinin mevcut olduğu durumlarda, önerilen konfigürasyonu doğrulamak için gerçek tüpler veya çubuklar kullanılarak tam yük testi yapılabilir.

FangRong straightening machine factory

İki Üretim Tesisi

Dongguan Fangrong Metalurji Ekipmanları Co, LtdGuangdong Eyaleti, Dongguan Şehri, Dalang Kasabasında bulunmaktadır ve şirketin ana üretim ve mühendislik üslerinden biri olarak hizmet vermektedir.

Yangjiang Fangrong Machinery Co., Ltd.Guangdong Eyaleti, Yangjiang Şehri, Yangdong Bölgesi'nde bulunmaktadır ve ekipman imalatını ve üretim kapasitesini desteklemektedir.

Doğrultma, soğuk çekme ve ilgili metal işleme ekipmanlarını kapsayan birleşik üretim kapasitesi yılda 650 makineyi aşmaktadır.

Atölye ve Kalite Kontrol

Straightening machine production process

Her makine, sevkıyattan önce mühendislik incelemesi, malzeme denetimi, işleme, alt montaj, son montaj, elektrik ve PLC kurulumu, test ve son denetimden geçer.

Ana üretim aşamaları şunları içerir:

1. Mühendislik incelemesi— İş parçası boyutlarını, malzeme özelliklerini, doğrusallık gerekliliklerini ve makine konfigürasyonunu doğrulayın.

2. Hammadde denetimi— Satın alınan çeliği ve ana bileşenleri işlemeden önce kontrol edin.

3. Hassas işleme— Makine çerçeveleri, makara düzenekleri ve diğer bileşenler mühendislik çizimlerine göre.

4. Alt montaj ve son montaj— Transmisyon, silindir, yağlama, elektrik ve kontrol sistemlerini monte edin.

5. PLC programlama ve devreye alma— Kontrol sistemini makine spesifikasyonuna göre yapılandırın.

6. Yük testi— Makinenin boşta ve çalışma koşullarında çalıştığını doğrulayın.

7. Son muayene— Düzlüğü, silindir hizalamasını, titreşimi, elektrik güvenliğini, yağlamayı ve belirtilen diğer parametreleri kontrol edin.

Straightening machine quality inspection

Fabrika Kabul Testleri

Sevkiyattan önce, Karbon Çelik Yatay Doğrultma Makinesi boşta çalışma testine ve yük testine tabi tutulabilir. Standart fabrika denetim süreci, mekanik çalışmayı, silindir hizalamasını, titreşimi, motor akımını, yağlamayı ve elektriksel güvenlik kontrollerini içerir. Müşteri numuneleri tedarik edildiğinde, gerçek tüpler veya çubuklar, üzerinde anlaşmaya varılan gereksinimlere göre doğrultma performansını doğrulamak için işlenebilir.

Sertifikalar ve Teknik Yetenek

FangRong,ISO 9001:2015kalite yönetim sistemi ve geçerli pazarlar için CE sertifikalı standart makine konfigürasyonları sağlar. Şirket ayrıca ekipmanla ilgili patentlere sahiptir ve özelleştirilmiş doğrultma ve metal işleme ekipmanı tasarlama konusunda deneyime sahiptir.

Makine modeline ve hedef pazara göre sertifika ve muayene belgeleri sağlanabilir. Bir projenin ek uyumluluk belgelerine ihtiyaç duyması durumunda, gereksinimler sipariş verilmeden önce onaylanmalıdır.

Paketleme ve Nakliye

FangRong straightening machine packaging and shipping

Sevkiyat öncesi makine temizlenir, kontrol edilir ve taşıma yöntemine göre hazırlanır. Elektrikli bileşenler ve açıkta kalan hassas parçalar, nakliye sırasında neme, toza ve darbelere karşı korunur.

Makine normalde fabrika denetimi ve müşteri kabul gereklilikleri tamamlandıktan sonra gönderilir. Müşterilerin atölyeyi önceden hazırlamasına yardımcı olmak için temel çizimleri, ankraj cıvatası düzenleri ve kurulum bilgileri teslimattan önce sağlanabilir.

Teslim Süresi ve Satış Sonrası Destek

Standart FR-20 ila FR-100 modelleri genellikle yaklaşık olarak gerektirir30–60 günüretim için, daha büyük FR-120 ve üzeri modeller ise genellikle yaklaşık olarak60–90 gün. Nihai teslimat süresi makine konfigürasyonuna ve sipariş gereksinimlerine bağlıdır.

Standart garanti süresiİşletmeye alınmasından itibaren 12 ay. FangRong, uzaktan sorun giderme desteği sağlar ve gerektiğinde yerinde kurulum ve devreye alma işlemlerini ayarlayabilir. Operatör eğitimi genellikle yaklaşık olarak düzenlenir.3–5 gündevreye alma sırasında.

Sıkça Sorulan Sorular

FR serisi hangi çap aralığını düzeltebilir?

Standart FR serisi, boru çaplarını kapsarφ4 mm ila φ180 mmve katı yuvarlak çubuklarφ10 mm ila φ90 mm. Kullanılabilir aralık modele özeldir, bu nedenle fiyat teklifi istenirken boru çapı, duvar kalınlığı veya çubuk çapı belirtilmelidir.

Karbon Çelik Yatay Doğrultma Makinesi hangi düzlüğü sağlayabilir?

Standart konfigürasyonlar yaklaşık olarak belirtilmiştir.≤0,3 mm/mseçilen konfigürasyonlar daha sıkı sonuçlar sağlar. Örneğin, 20 silindirli FR-50 şu şekilde belirtilmiştir:≤0,1 mm/mFR-25, FR-76 ve FR-100 konfigürasyonları ise ≤0,2 mm/m olarak belirtilmiştir. Gerçek performans malzemeye, boyutlara, gelen deformasyona ve makine ayarlarına bağlıdır.

14, 17 ve 20 silindir arasından nasıl seçim yapabilirim?

En yüksek silindir sayısını seçmek yerine, gerekli bitmiş düzlükle başlayın. 14 silindirli bir makine standart gereksinimler için yeterli olabilirken, 17 veya 20 silindirli konfigürasyonlar seçilen hassas uygulamalar için daha uygundur. Nihai seçim aynı zamanda iş parçası boyutlarına ve malzeme durumuna da bağlıdır.

Bir makine hem karbon çelik boruları hem de katı çubukları işleyebilir mi?

Evet, seçilen FR modelleri, belirlenen çap aralıkları dahilinde hem borular hem de katı yuvarlak çubuklar için yapılandırılabilir. Ancak boru et kalınlığı ve masif çubuk çapı gerekli silindir konfigürasyonunu ve çalışma parametrelerini etkiler, bu nedenle model seçimi talep edilirken her iki ürün tipi de dahil edilmelidir.

Bir makineyi tavsiye etmek için hangi bilgilere ihtiyacınız var?

Lütfen malzeme kalitesini, borunun dış çapını ve duvar kalınlığını veya çubuk çapını, iş parçası uzunluğunu, gelen düzlüğü, gerekli son düzlüğü, gerekli üretim hızını ve yaklaşık yıllık veya aylık çıktıyı belirtin. Örnek malzeme veya çizimler, uygulamanın sıkı düzlüğe veya yüzey gereksinimlerine sahip olduğu durumlarda faydalıdır.

FR-50 ve FR-76 hız kontrolü arasındaki fark nedir?

Standart konfigürasyonda listelenen FR-50 ve daha küçük modeller, seçilebilir hızları kullanır.9/18/27/45 m/dak. FR-76 ve daha büyük listelenen modeller, değişken hız kontrolü için bir frekans invertörü kullanır.0–60 m/dak. Malzeme ve bitmiş ürün gereksinimlerine göre uygun hız seçilmelidir.

Gerçek karbon çelik borularımızı veya çubuklarımızı sevkiyattan önce test edebilir misiniz?

Evet. Müşteriler, uygulama doğrulama gerektirdiğinde makine testi için temsili iş parçaları sağlayabilirler. Testler, sevkıyattan önce silindir konfigürasyonunu, düzleştirme ayarlarını ve bitmiş düzlüğü değerlendirmek için kullanılabilir.

Hangi kurulum ve satış sonrası destek mevcut?

FangRong, teslimattan önce temel çizimlerini ve ankraj cıvatası düzenlerini sağlayabilir. 3-5 günlük tipik operatör eğitimi ile yerinde kurulum ve devreye alma ayarlanabilir. Standart garanti süresi devreye alma tarihinden itibaren 12 aydır ve sorun giderme için uzaktan teknik destek mevcuttur.

Talep Gönder
İletişim bilgileri
Bize malzemenizi, ürün özelliklerinizi, üretim sürecinizi ve ekipman gereksinimlerinizi anlatın. FangRong, uygulamanız için uygun Soğuk Çekme Makinesi, Çizim Kalıpları, Doğrultma Makinesi ve özelleştirilmiş çözümleri tartışabilir.
Derecelendirme:
5.0
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek