Whatsapp
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
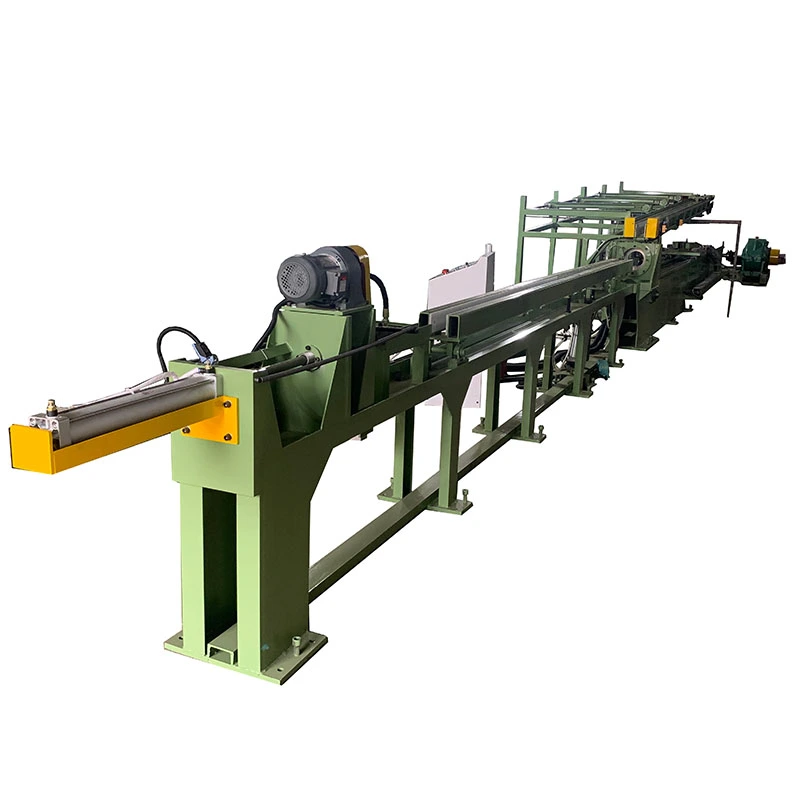
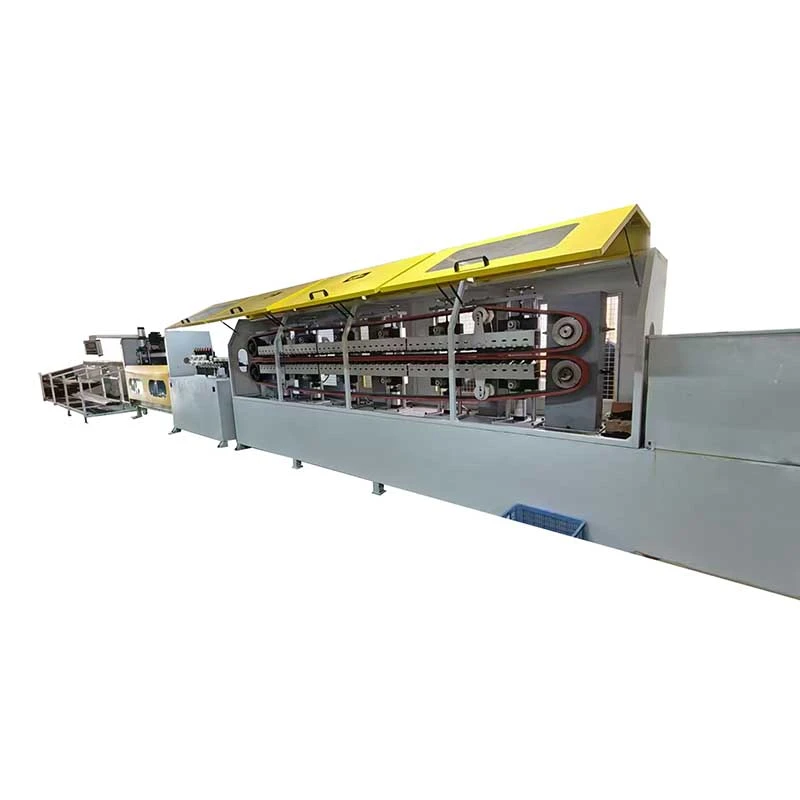
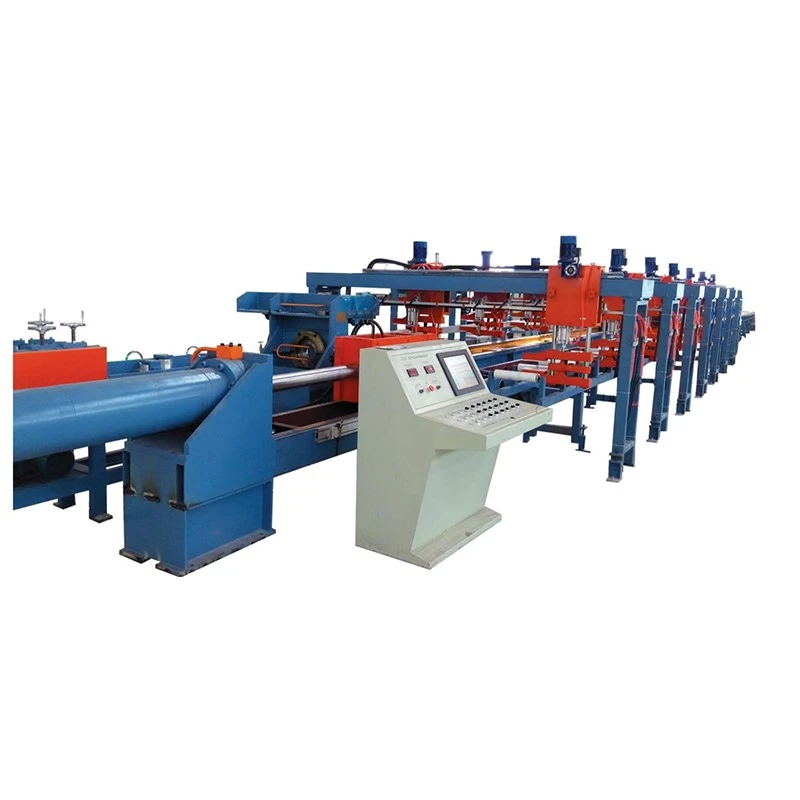
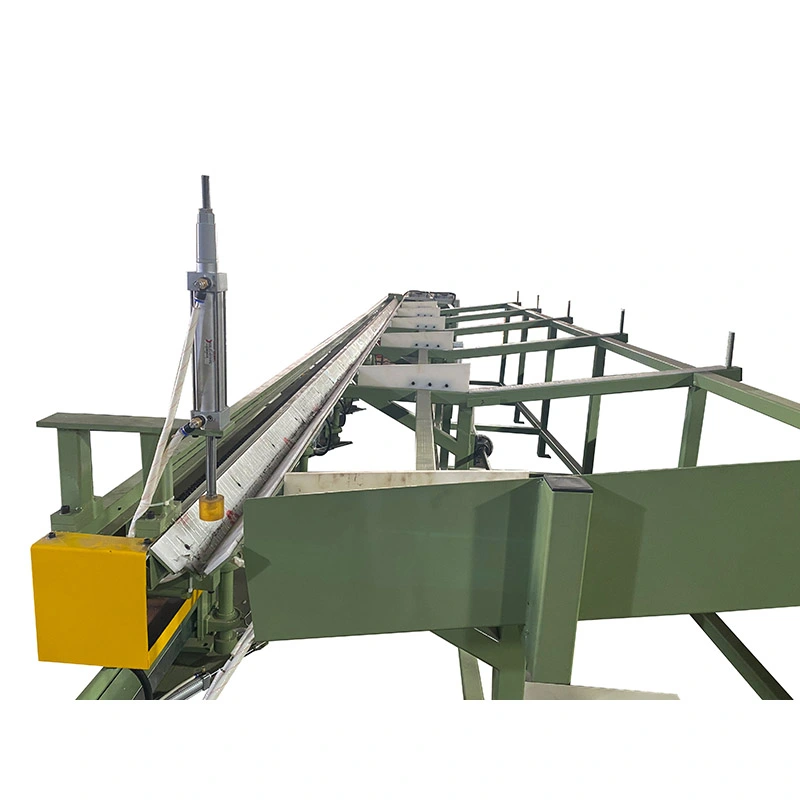
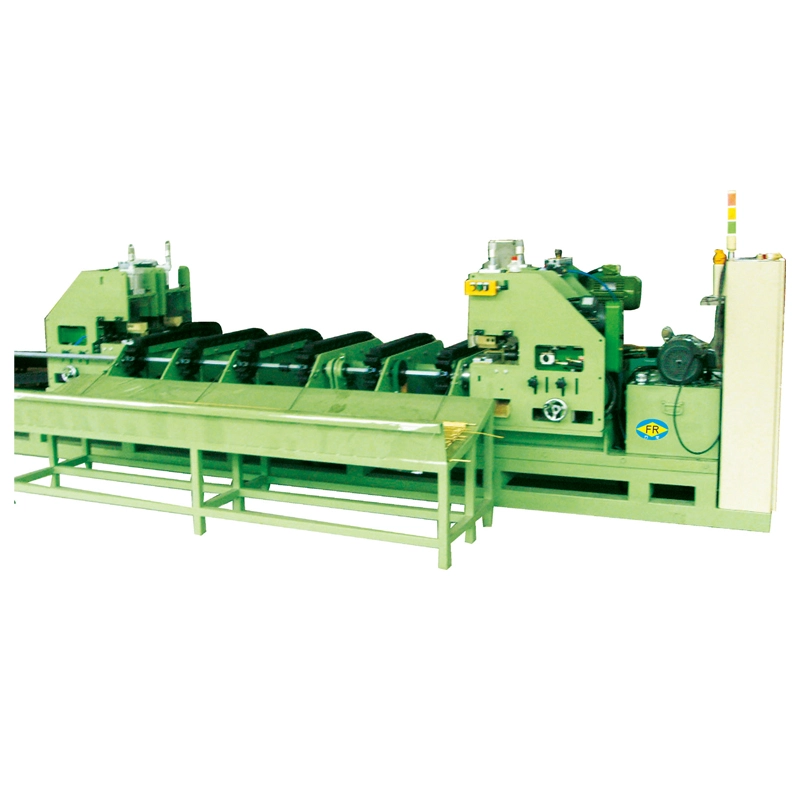
The Çift Zincirli Soğuk Çekme MakinasıTek bir çekme zincirinin taşıyıcı üzerinde dengesiz yükleme oluşturabileceği yüksek güçlü çekme için üretilmiştir. Onunsenkronize çift zincirli sürücüçekme kuvvetini daha eşit bir şekilde dağıtarak büyük çaplı, kalın duvarlı veya yüksek mukavemetli boru ve çubukları işlerken kalıp hizalamasının ve stabil çalışmanın korunmasına yardımcı olur. FR-16 ila FR-600 modelleri şunları sağlar:1–300 ton çekme kuvveti, hıza kadar30 m/dakve özelleştirilebilir vuruşları10 m veya daha fazla. İsteğe bağlı 1-5 iplikçik çekme ve otomatik besleme, kesme ve alma, karbon çeliği, alaşımlı çelik, paslanmaz çelik, bakır, alüminyum, titanyum ve özel alaşımların daha yüksek hacimli üretimini destekler.
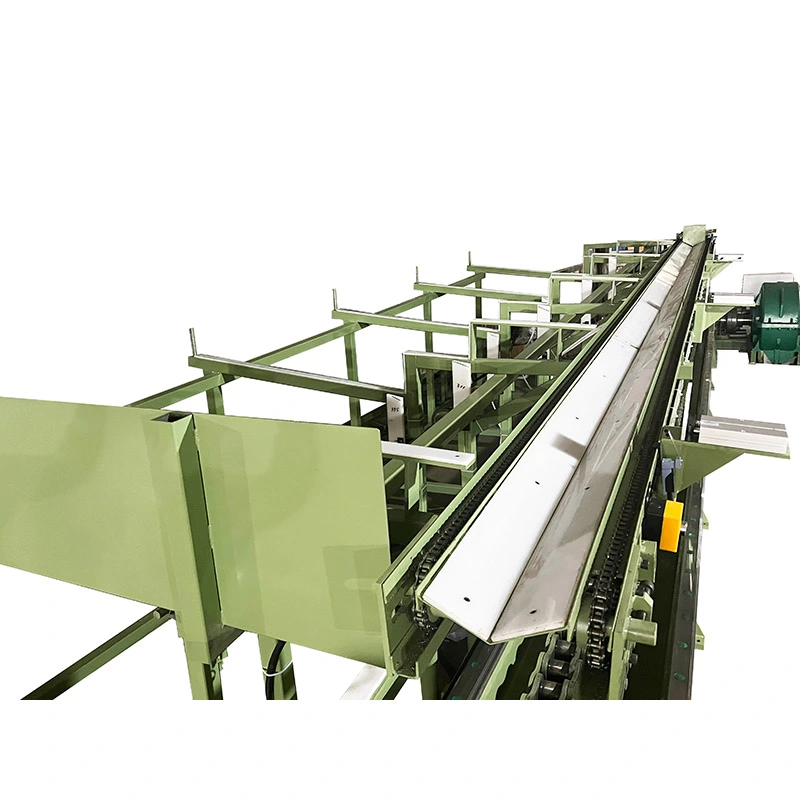
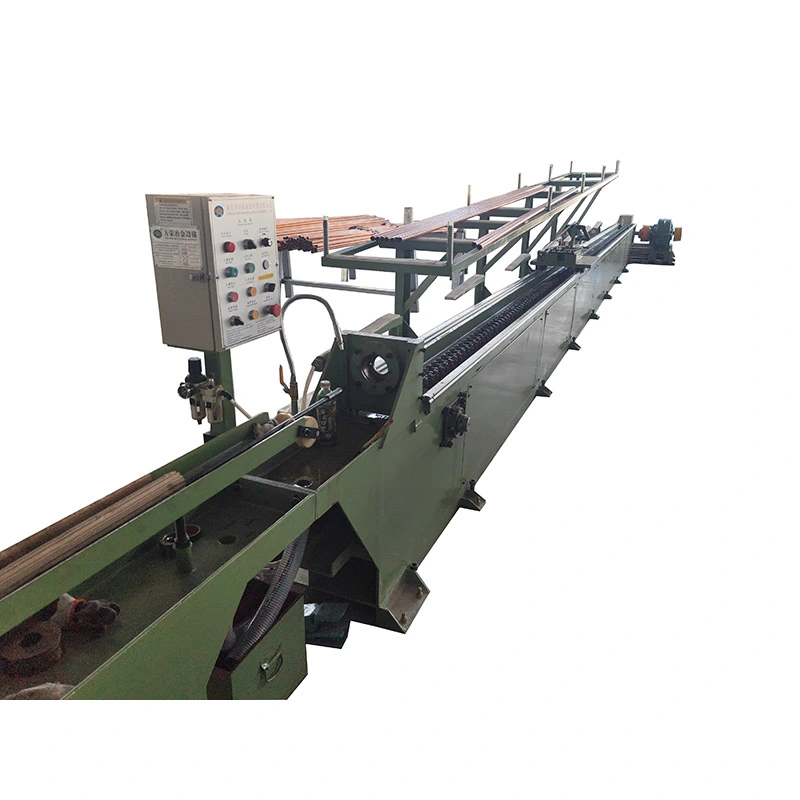
The Çift Zincirli Soğuk Çekme Makinasımetal boruların ve katı çubukların ortam sıcaklığında bir kalıptan soğuk çekilmesi için tasarlanmış mekanik bir çekme tezgahıdır. Çekme taşıyıcısını çekmek için iki paralel ağır hizmet zinciri kullanır ve çekme kuvvetini tek bir zincir üzerinde yoğunlaştırmak yerine yükü makinenin her iki tarafına dağıtır.
Bu konfigürasyon özellikle büyük çaplı boruların, kalın duvarlı ürünlerin, yüksek mukavemetli alaşımların veya nispeten yüksek çekme kuvveti gerektiren ürünlerin çekilmesinde kullanışlıdır. FR serisi, 1'den 300 tona kadar çekme kuvvetleri ve 7'den 30 m/dak'ya kadar çekme hızlarına sahip, FR-16'dan FR-600'e kadar 16 standart modeli kapsamaktadır. Ürüne ve takım düzenlemesine bağlı olarak makine, beş adede kadar boru veya çubuğun aynı anda çekilmesi de dahil olmak üzere tek veya birden fazla halat için yapılandırılabilir.
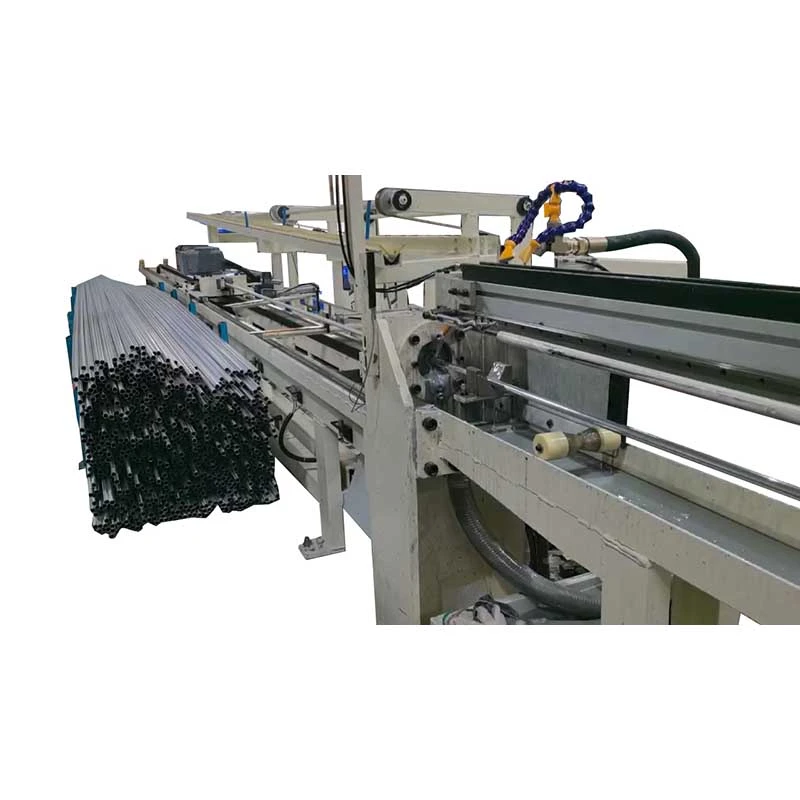
Boru üretimi için makine mandrel sistemiyle donatılabilir. Müşterinin manuel olarak yüklenen bir çekme tezgahı yerine daha sürekli bir üretim hattına ihtiyacı olduğunda otomatik besleme, kesme ve alma ekipmanı da entegre edilebilir.
Geleneksel tek zincirli çeki tezgahında çekme kuvveti, arabanın bir tarafı boyunca yoğunlaşır. Makine boyutu ve çekme kuvveti arttıkça bu düzenleme, taşıyıcı, kılavuz sistemi ve kalıp düzeneği üzerinde eksantrik yükleme oluşturabilir. Sonuç, hızlandırılmış mekanik aşınma, hizalama sorunları ve dengesiz ürün geometrisi olabilir.
The Çift Zincirli Soğuk Çekme Makinasıtaşıyıcının karşıt taraflarına yerleştirilmiş iki senkronize zincir kullanarak bu sorunu çözer. Dengeli çekme düzenlemesi, taşıyıcının çekme stroku boyunca daha dengeli hareket etmesine yardımcı olur ve taşıyıcının yük altında bükülme eğilimini azaltır.
Bu, en çok çekme kuvveti yüksek olduğunda veya uzun ürünlerde boyutsal tutarlılığın önemli olduğu durumlarda önemlidir. Bununla birlikte, küçük, düşük kuvvetli boru veya çubuk uygulamaları için, çift zincirli bir sistem, ağır hizmet üretim hatlarına kıyasla daha az pratik fayda sağlayabilir. Bu nedenle makine seçimi, yalnızca mevcut en büyük modeli seçmek yerine, gerçek çekme kuvveti ve geçiş gereksinimlerine dayanmalıdır.
İş parçası seçilen çekme işlemine göre hazırlanır ve kalıba yerleştirilir. Boru çekimi için boru boyutlarına, malzemesine ve redüksiyon planına göre gerekli mandrel düzeni kurulur. Çekme arabası hazırlanan boruyu veya çubuğu kavrar ve senkronize zincir sistemi tarafından kalıbın içinden çekilir.
Çizim vuruşu sırasında kalıp, iş parçasının dış boyutlarını azaltır veya kontrol ederken, iç boyutlandırma gerektiğinde mandrel iç geometriyi kontrol eder. Çizim vuruşundan sonra taşıyıcı başlangıç konumuna döner ve bir sonraki iş parçası yüklenir.
Gerçek boyutsal sonuç, malzeme kalitesine, başlangıç boyutlarına, kalıp geometrisine, mandrel tasarımına, yağlamaya, geçiş başına redüksiyona ve makine hizalamasına bağlıdır. Bu nedenle bir çekme makinesinde yalnızca bitmiş çaptan belirtilmemelidir.
| Modeli | Çekme Gücü | Çizim Hızı | Ana Motor | Vites kutusu | Zincir / Plaka | Dönüş Motoru | İade Oranı |
|---|---|---|---|---|---|---|---|
| FR-16 | 1 ton | 25 m/dak | 5,5 kW | ZQ350 | 1,5" | 0,75 kW | 1:10 |
| FR-25 | 1–3 ton | 30 m/dak | 7,5 / 15 kW | ZQ400 | 2" | 1 kW | 1:10 |
| FR-50 | 5 ton | 30 m/dak | 22 kW | ZQ500 | 2,5" | 1,5 kW | 1:10 |
| FR-76 | 10 ton | 25 m/dak | 30 kW | ZQ650 | 3" | 1,5 kW | 1:10 |
| FR-80 | 12 ton | 25 m/dak | 37 kW | ZQ750 | 3,5" | 1,5 kW | 1:10 |
| FR-100 | 15 ton | 25 m/dak | 45 kW | ZQ850 | 4" | 2,2 kW | 1:15 |
| FR-120 | 20 ton | 20 m/dak | 55 kW | ZQ1000 | 3,5" Çift | 2,2 kW | 1:15 |
| FR-150 | 30 ton | 15 m/dak | 75 kW | ZQ1000 | 4" Çift Kişilik | 3 kW | 1:15 |
| FR-180 | 40 ton | 15 m/dak | 90 kW | ZL115 | Plaka Z4824152.4 | 3,7 kW | 1:15 |
| FR-200 | 60 ton | 10 m/dak | 110 kW | ZL130 | Plaka Z5628177.8 | 4 kW | 1:20 |
| FR-250 | 80 ton | 8 m/dak | 132 kW | ZFY500 | Plaka 200 | 5,5 kW | 1:20 |
| FR-300 | 100 ton | 8 m/dak | 166 / 200 kW | ZFY560 | Plaka 220 | 5,5 kW | 1:20 |
| FR-350 | 120 ton | 8 m/dak | 225 kW | ZFY630 | Plaka 250 | 7,5 kW | 1:20 |
| FR-400 | 150 ton | 8 m/dak | 250 kW | ZFY710 | Plaka 300 | 7,5 kW | 1:20 |
| FR-500 | 200 ton | 8 m/dak | 315 kW | ZFY800 | 2×2 Plaka 300 | 7,5 kW | 1:20 |
| FR-600 | 300 ton | 7 m/dak | 400 kW | ZFY800 | 2×2 Plaka 350 | 7,5 kW | 1:20 |
Listelenen özellikler standart konfigürasyonlardır. Motor gücü, çekme stroku, kalıplama, besleme düzeni ve otomasyon müşterinin malzemesine, boyutlarına ve üretim gereksinimlerine göre ayarlanabilir.
Gerekli çekme kuvveti arttıkça zincir seçimi daha da önem kazanmaktadır. Daha küçük FR modelleri ağır hizmet tipi makaralı zincir konfigürasyonlarını kullanırken, FR-180'den itibaren daha yüksek kapasiteli modeller plaka zincir sistemlerini kullanır.
| Yapılandırma | Tipik Kullanım | Neden Önemlidir? |
|---|---|---|
| Ağır hizmet tipi makaralı zincir | Düşük ila orta çekme kuvveti | Gerekli çekme kuvvetinin makaralı zincir kapasitesi dahilinde kaldığı standart boru ve çubuk çekme için uygundur. |
| Plaka zinciri | Orta ila çok yüksek çekme kuvveti | Daha yüksek yük kapasitesi ve ağır hizmet döngüsel yüklemeye karşı direncin gerekli olduğu daha büyük FR modellerinde kullanılır. |
Küçük paslanmaz çelik borular çeken bir müşteri için, kalıp tasarımı ve çekme kuvvetiyle karşılaştırıldığında zincir tipinin ürün seçimi üzerinde çok az etkisi olabilir. Ancak ağır duvarlı borular veya geniş kesitli çubuklar için zincir kapasitesi, taşıyıcı sağlamlığı ve kılavuz hizalaması kritik mekanik hususlar haline gelir.
FR serisi Çift Zincirli Soğuk Çekme Makinesi, makine modeline ve ürün gereksinimlerine bağlı olarak 1 ila 5 çekme teli için yapılandırılabilir. Çok hatlı çekme, aynı çekme döngüsü sırasında birden fazla borunun veya çubuğun işlenmesine olanak tanır ve makinenin doğrusal hızını artırmadan çıktıyı artırır.
Bu konfigürasyon, büyük miktarlarda benzer boyutlu tüpler üreten üreticiler için kullanışlıdır. Ürünler çap, malzeme veya azaltma planı açısından önemli ölçüde farklılık gösteriyorsa, tek sıralı bir düzenlemenin çalıştırılması ve değiştirilmesi daha kolay olabilir.
Tüm FR modelleri, boru çekme mandreliyle donatılabilir. Mandrel konfigürasyonu, prosesin iç çapın, duvar kalınlığının veya iç yüzey geometrisinin kontrolünü gerektirip gerektirmediğine göre seçilmelidir.
Örneğin, hidrolik silindir boruları üreten bir üretici, hem dış hem de iç boyutların daha sıkı kontrolüne ihtiyaç duyabilir, bu da mandrel seçimini ve geçiş tasarımını özellikle önemli hale getirir. Basit bir dış çap azaltma uygulaması farklı bir takım düzenlemesi gerektirebilir.
Müşteriler makineyi seçmeden önce aşağıdaki bilgileri sağlamalıdır:
Standart makine, çizim döngüleri arasındaki manuel işlemleri azaltmak için isteğe bağlı otomatik ekipmanla yapılandırılabilir. Mevcut seçenekler şunları içerir:
Otomasyon, makine tekrarlanan ürün özellikleriyle sürekli olarak çalıştığında en kullanışlıdır. Sık takım değişikliklerinin olduğu küçük seri üretim için, daha basit bir konfigürasyon, yatırım ve işletme esnekliği arasında daha iyi bir denge sağlayabilir.
Model seçimi motor gücü veya makine boyutundan ziyade gerekli çekme kuvveti ile başlamalıdır. Gerekli kuvvet, malzeme mukavemeti, kesit azalması, sürtünme, kalıp açısı, yağlama ve gelen boru veya çubuğun durumundan etkilenir.
Pratik bir kural olarak, hafif bakır veya alüminyum borular üreten bir müşteri, daha yüksek üretim hızlarında bile nispeten küçük bir FR modeline ihtiyaç duyabilir. Bunun tersine, paslanmaz çelik, alaşımlı çelik veya kalın duvarlı ürünler, bitmiş çap nispeten küçük olduğunda bile önemli ölçüde daha yüksek çekme kuvveti gerektirebilir.
FR-16 ila FR-150 aralığı genellikle düşük ve orta çekme kuvveti uygulamalarına uygundur, FR-180 ve daha büyük modeller ise giderek daha ağır çekme görevleri için tasarlanmıştır. Nihai seçim, kuvvet hesaplaması ve gerektiğinde numune testi yoluyla onaylanmalıdır.
Silindir borusu üreticileri genellikle nispeten uzun ürünlerde çap, duvar kalınlığı ve düzlüğün istikrarlı kontrolüne ihtiyaç duyar. Dengeli çekme düzeni, çekme kuvvetleri yüksek olduğunda ve taşıyıcı hizalamasının strok boyunca sabit kalması gerektiğinde kullanışlıdır.
Soğuk çekilmiş borular ve çubuklar, tekrarlanabilir boyutların müteakip işlemeyi azalttığı yapısal ve hassas otomotiv bileşenlerinde kullanılır. Tutarlı spesifikasyonlara sahip yüksek hacimli ürünler için, çok hatlı çekme ve otomatik besleme, üretim verimliliğini artırabilir.
Isı eşanjörlerinde ve enerji ekipmanlarında kullanılan paslanmaz çelik ve alaşımlı borular, kontrollü deformasyon ve tutarlı işleme koşulları gerektirebilir. Bu uygulamalarda makine tonajı belirlenmeden önce malzeme kalitesi ve indirgeme planı değerlendirilmelidir.
Titanyum ve diğer yüksek mukavemetli alaşımlar, sıradan karbon çeliklerine göre daha yüksek çekme direnci oluşturabilir. Bu uygulamalarda çekme hızı, yağlama, kalıp durumu ve paso azaltma, makine kapasitesini artırmaktan daha önemli hale gelir.
FR serisi farklı demir dışı ve paslanmaz çelik boru uygulamaları için yapılandırılabilir. Uygun model malzeme mukavemetine ve kesit azalmasına bağlıdır, bu nedenle seçim kriteri olarak boru çapı tek başına kullanılmamalıdır.
Çift Zincirli Soğuk Çekme Makinesi, onaylanmış ürün boyutları, çekme kuvveti, strok ve otomasyon gereksinimlerine göre tasarlanmıştır. Sevkiyattan önce, mekanik çalışma ve ana kontrol işlevlerini doğrulamak için ekipman monte edilir ve test edilir.
Standart fabrika testleri, boşta çalışmayı ve nominal yük testini içerir. Test sırasında zincir gerginliği, titreşim, çalışma gürültüsü, dişli kutusu ve yağ sıcaklığı gibi önemli öğeler izlenir. Müşteri numunelerinin mevcut olduğu durumlarda, seçilen takım ve proses parametrelerinin uygunluğunu kontrol etmek için deneme çizimi de kullanılabilir.
Makine daha sonra ana ekipman ve gevşek bileşenler için uygun nem ve korozyon korumasıyla ihracat nakliyesine hazırlanır.
FangRong, aşağıdakileri kapsayan kontrollü bir mühendislik ve montaj süreci yoluyla soğuk çekme ekipmanı üretmektedir:
Anahtar kılavuz bileşenleri işlenir ve boyutsal doğruluk ve hizalama açısından kontrol edilir. Büyük çeki tezgahları için kılavuzun düzlüğü ve taşıyıcı hizalaması özellikle önemlidir çünkü küçük mekanik hatalar, uzun bir çizim stroku boyunca daha önemli hale gelebilir.
Çekme işlemini onaylamadan soğuk çekme makinesi satın almak, makinenin büyük boyutlu olmasına, yetersiz çekme kapasitesine veya uygun olmayan takımlara neden olabilir. FangRong'un mühendislik ekibi, nihai model onaylanmadan önce üretim gereksinimlerini değerlendirebilir.
Teknik destek şunları içerebilir:
Yeni bir proje için sağlanması gereken en yararlı bilgiler, gelen ve biten boyutlar, malzeme kalitesi, ürün uzunluğu, hedef çıktı ve mevcut çizim sürecidir. Bu ayrıntılar, makine konfigürasyonunun yalnızca çap tahmini yerine gerçek üretim gereksinimine dayalı olmasına olanak tanır.
FangRong'un kalite yönetim sistemi sertifikalıdırISO 9001:2015, sertifika No.UQ231211R1. Ekipman aşağıdakilerle birlikte temin edilebilir:CE işaretidahil olmak üzere geçerli makine emniyeti gerekliliklerine dayalı olarakMakine Direktifi 2006/42/ECİlgili Avrupa pazarı konfigürasyonları için.
Muayene ve dokümantasyon gereksinimleri teklif sırasında tartışılabilir. Müşterinin projesi ek üçüncü taraf denetimi, fabrika kabul testi veya özel belgeler gerektiriyorsa, bu gereksinimler sipariş verilmeden önce onaylanmalıdır.
| Adedi | Standart makine siparişleri için 1 takım. 2-4 takım ve 5+ takım için adet bazlı fiyatlandırma yapılabilmektedir. Nihai miktar kademeleri ve birim fiyatlar teklifte teyit edilir. |
|---|---|
| Ödeme | %30 depozito; Aksi kararlaştırılmadıkça, fabrika kabul testlerinden sonra sevkıyattan önce %70 bakiye. |
| Standart Teslim Süresi | Standart FR-16 ila FR-100 konfigürasyonları için yaklaşık 30–60 gün; FR-150 ve daha büyük makineler veya özel otomasyon gerektiren projeler için yaklaşık 90–120 gün. |
| Hızlandırılmış Sipariş | Mevcut üretim kapasitesine, makine modeline ve bileşen mevcudiyetine bağlı olarak hızlandırılmış üretim mümkün olabilir. Onaylanan hızlandırılmış teslimat tarihi, sabit bir standart süre olarak garanti edilmek yerine teklifte belirtilir. |
| Garanti | Mutabık kalınan garanti koşulları kapsamında devreye alma tarihinden itibaren 12 ay. |
| Kurulum | Proje kapsamına göre kurulum denetimi, devreye alma ve operatör eğitimi sağlanabilmektedir. |
| Yedek parça | Önerilen aşınma parçaları ve yedek bileşenler, makine modeline ve üretim koşullarına göre temin edilebilir. |
Tek zincirli bir makine taşıyıcıyı bir taraftan çekerken, çift zincirli bir makine her iki tarafta da senkronize zincirler kullanır. Çift zincir düzenlemesi, çekme yükünün dağıtılmasına ve taşıyıcının eksantrikliğinin azaltılmasına yardımcı olduğundan, esas olarak yüksek kuvvet uygulamaları için avantajlıdır. Düşük kuvvetli uygulamalar için fayda daha az önemli olabilir.
Modeli yalnızca boru çapına göre seçmeyin. Gerekli çekme kuvveti, malzeme mukavemetine, başlangıç ve bitiş boyutlarına, geçiş başına redüksiyona, kalıp geometrisine, yağlamaya ve mandrel konfigürasyonuna bağlıdır. Bu parametrelerin sağlanması FangRong'un uygun makine kapasitesini hesaplamasına olanak tanır.
Evet. Çift Zincirli Soğuk Çekme Makinesi hem borular hem de katı çubuklar için yapılandırılabilir. Boru çekme, uygun kalıp ve mandrel düzenlemesini gerektirirken çubuk çekme, farklı bir iş parçası kavrama ve işleme konfigürasyonu kullanır.
Evet. Model ve ürün özelliklerine bağlı olarak makine 1 ila 5 tel için yapılandırılabilir. Çok şeritli çizim, birden fazla ürünün benzer boyutlara ve işlem gereksinimlerine sahip olduğu durumlarda en kullanışlıdır.
Her malzeme için uygun tek bir indirgeme yüzdesi yoktur. Geçiş başına pratik azalma, malzeme kalitesine, başlangıç durumuna, bitmiş boyutlara, kalıp tasarımına, yağlamaya ve gerekli yüzey ve boyut kalitesine bağlıdır. Geçiş programı gerçek malzeme ve ürün gereksinimlerine göre oluşturulmalıdır.
Geleneksel çekme işlemleri genellikle boru veya çubuğun ucunun kalıptan geçebilecek ve çekme taşıyıcısı tarafından tutulabilecek şekilde hazırlanmasını gerektirir. Ayrı bir işaretleme makinesinin gerekli olup olmadığı seçilen besleme ve uç hazırlama yöntemine bağlıdır. Daha yüksek düzeyde otomasyon için otomatik uç hazırlama veya noktasız sistemler düşünülebilir.
Evet. Otomatik besleme, sabit uzunlukta kesme ve alma sistemleri isteğe bağlı konfigürasyonlar olarak mevcuttur. Otomasyon, sabit ürün özelliklerine sahip yüksek hacimli üretim için özellikle kullanışlıdır; düşük hacimli veya sık değişen siparişler için manuel yükleme daha ekonomik olabilir.
Lütfen malzeme kalitesini, boru veya çubuk tipini, başlangıç ve son boyutları, ürün uzunluğunu, gerekli azaltmayı, hedef üretim kapasitesini, şerit sayısını ve tercih edilen otomasyon seviyesini belirtin. Varsa çizimleri veya örnek boyutları gönderin. Bu ayrıntılar makine ve takım değerlendirmesini başlatmak için yeterlidir.
FangRong, 1998'den beri soğuk çekme ekipmanı imalatıyla uğraşmaktadır ve boru ve çubuk işlemeye yönelik mekanik ve hidrolik metal şekillendirme ekipmanlarına odaklanmaktadır. Mühendislik kapsamı çeki tezgahı konfigürasyonunu, çekme kuvveti hesaplamasını, takım seçimini, otomasyon entegrasyonunu ve üretimin devreye alınmasını kapsar.
Ağır hizmet tipi bir çeki tezgahı satın alan müşteriler için makinenin kendisi projenin yalnızca bir parçasıdır. Daha önemli olan konu, seçilen çekme kapasitesinin, zincir sisteminin, kalıp düzeninin, mandrel konfigürasyonunun ve üretim hızının gerçek malzeme ve geçiş planına uyup uymadığıdır. FangRong, teklif öncesinde makine konfigürasyonunu oluşturmak ve teslimattan sonra kurulum, devreye alma ve operatör eğitimini desteklemek için müşterinin ürün verilerinden çalışabilir.
Proje teklifi için malzemenizi, başlangıç boyutunu, bitmiş boyutunu, ürün uzunluğunu ve gerekli çıktıyı sağlayın. FangRong daha sonra uygun FR modelini, çekme kuvvetini, takım konfigürasyonunu ve isteğe bağlı otomasyonu önerebilir.
Adres
NO.163, Shatong Yolu, Shabu 2. Sanayi Bölgesi, Dalang Kasabası, Dongguan Şehri, Guangdong, Çin
tel
E-posta