Whatsapp
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
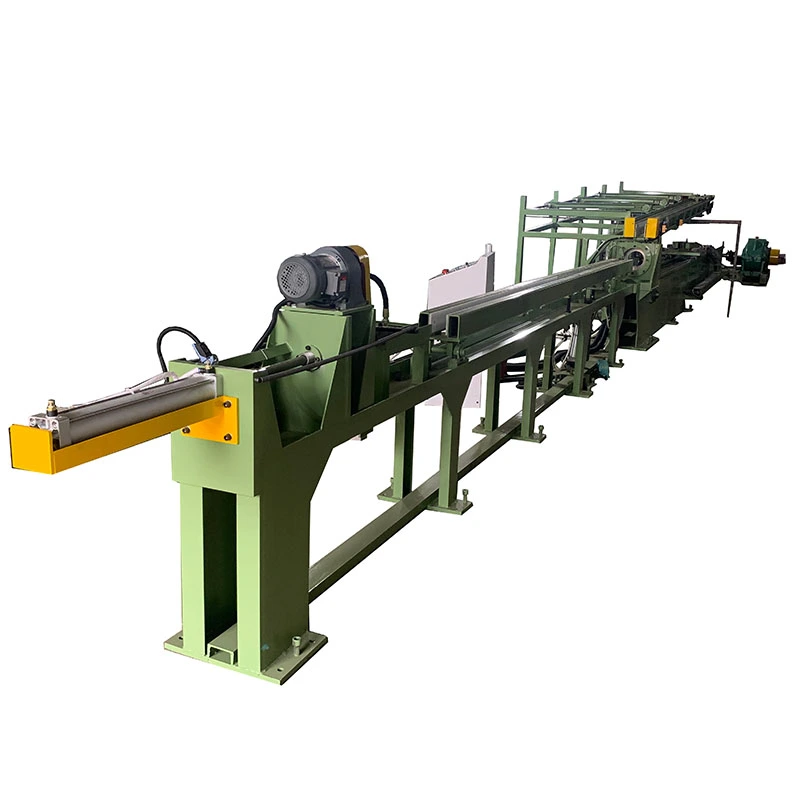
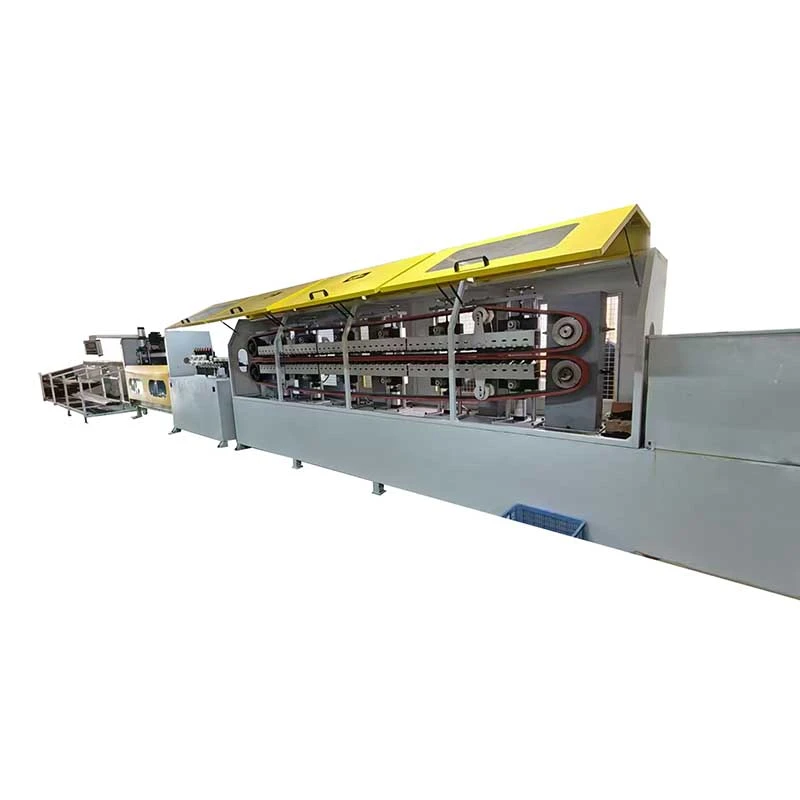
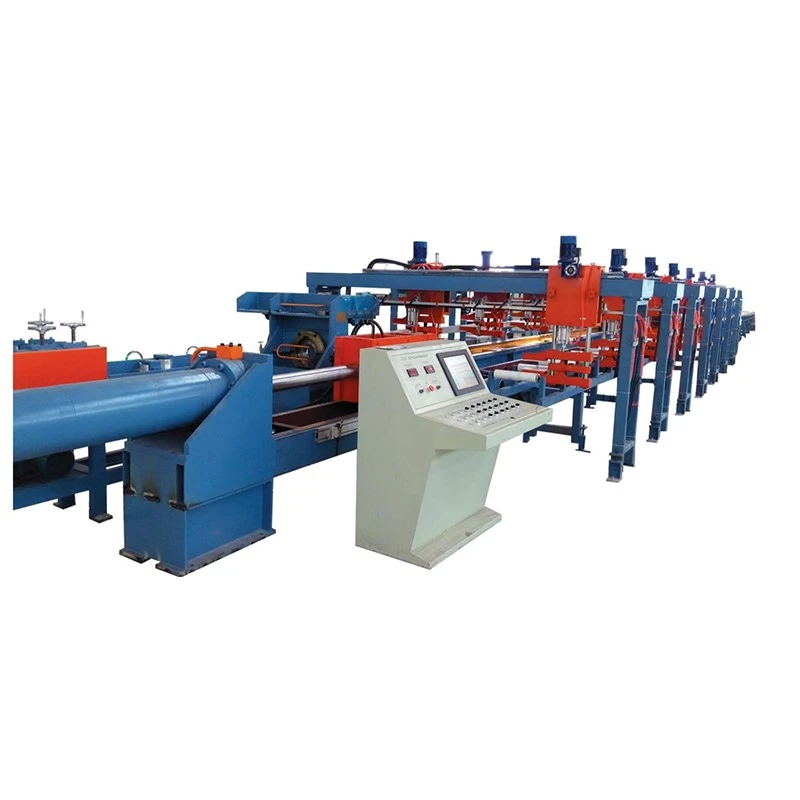
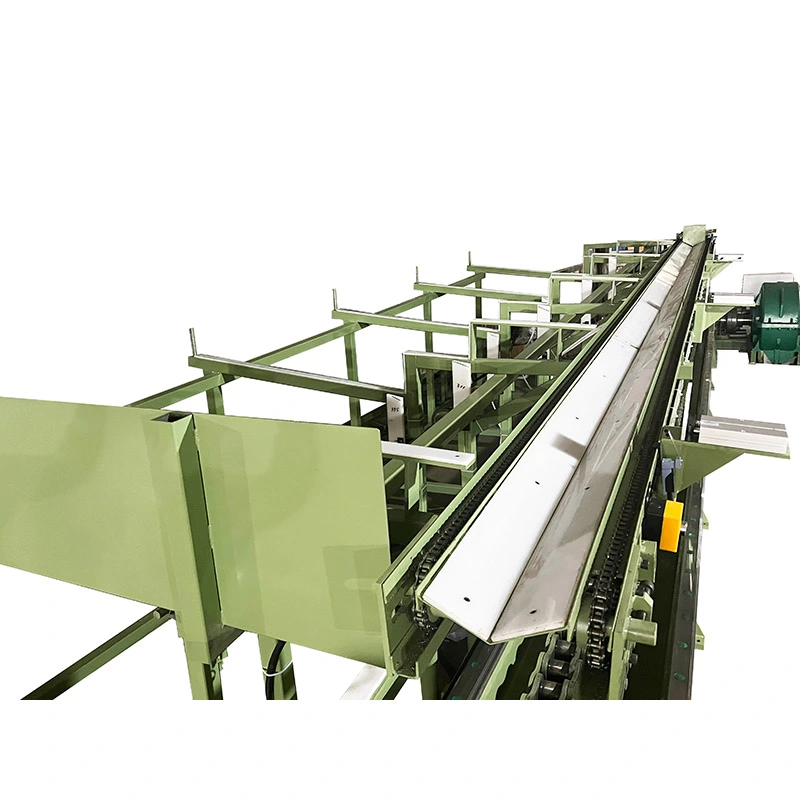
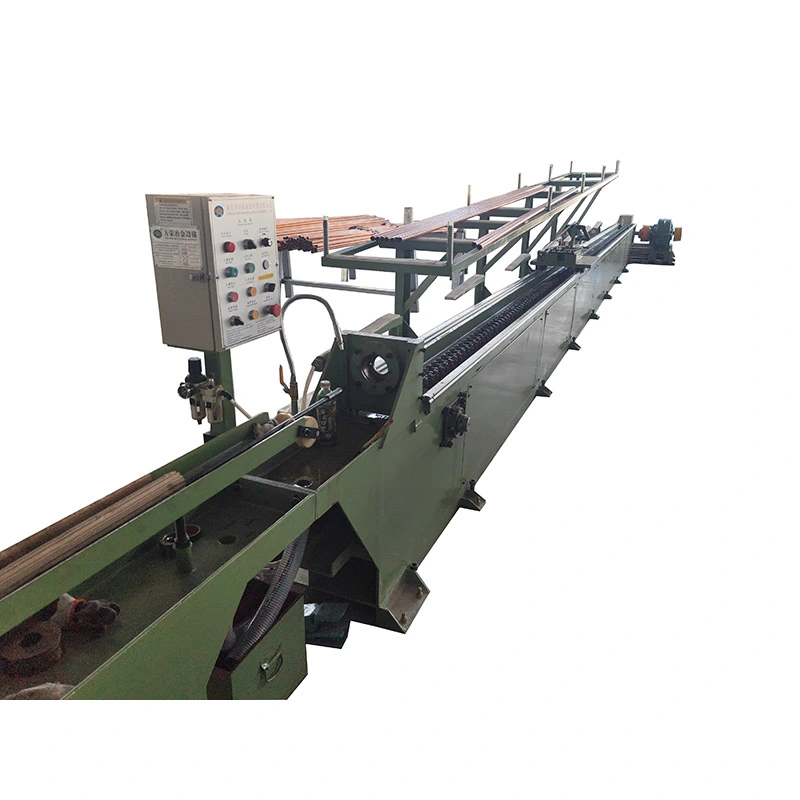
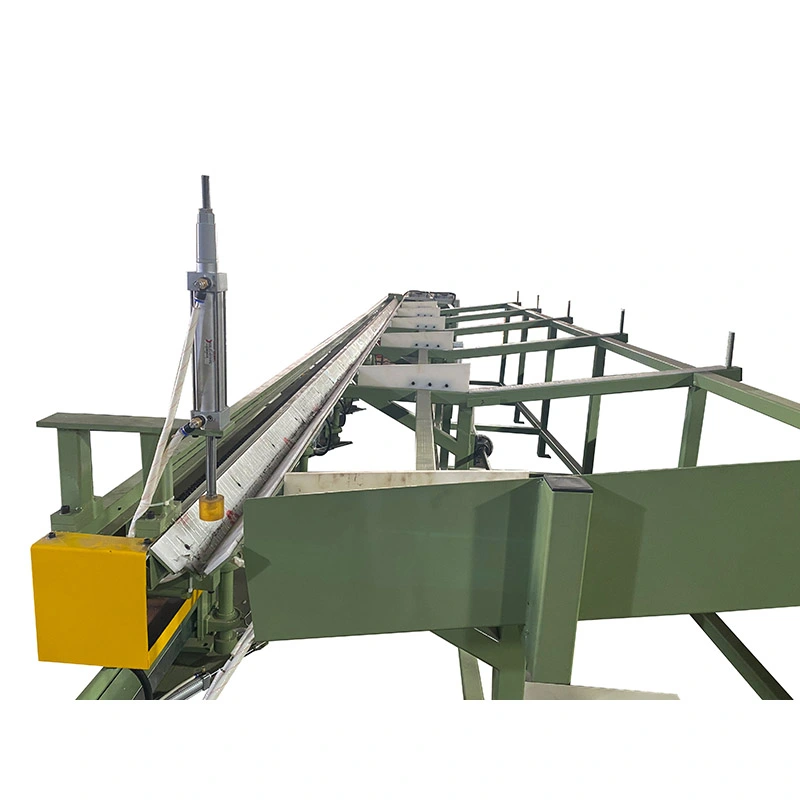
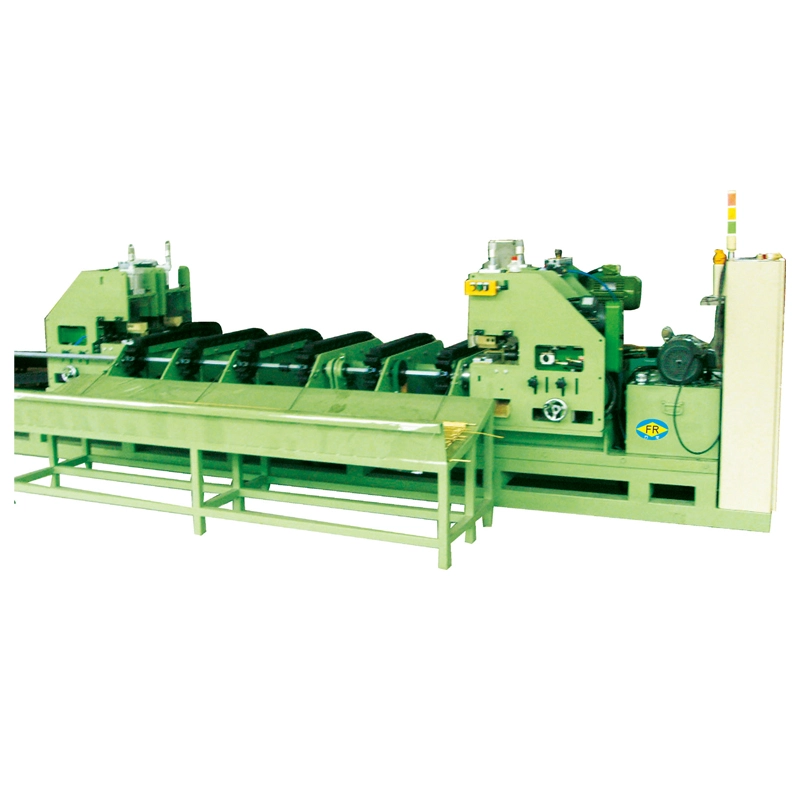
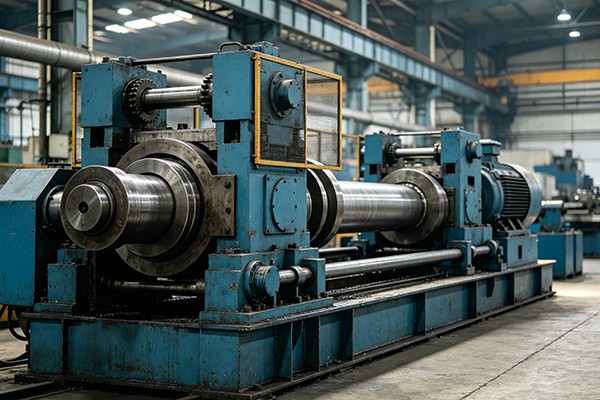
The Çubuk Zincir Soğuk Çekme Makinasıkatı yuvarlak çubukları oda sıcaklığında hassas bir kalıptan çekmek için tasarlanmış mekanik bir çekme tezgahıdır. FR serisi, hidrolik çeki tezgahlarının gerektirdiği hidrolik güç ünitesine gerek kalmadan kontrollü çekme kuvveti sağlamak için zincir, dişli kutusu ve çekme arabası kullanır.
Standart aralık şunları içerir:FR-16'dan FR-250'ye, çekme kuvvetlerini kapsayan7 ila 1000 kN. Malzemeye, çubuk boyutuna, küçültme planına ve takım düzenlemesine bağlı olarak bir makine çizim yapabilirParalel olarak 1 ila 5 çubuk. Listelenen maksimum çizim hızına ulaşır28 m/dakBu, zincir konfigürasyonunu özellikle çevrim süresinin çıktı üzerinde doğrudan etkisinin olduğu tekrarlayan çubuk üretimi için uygun hale getirir.
Çekmeden önce çubuk ucu, kalıbın içinden geçebilecek şekilde sivriltilir veya başka şekilde kısaltılır. Hazırlanan çubuk besleme tarafına konumlandırılır, sivri ucu kalıbın içinden geçer ve çekme arabası çubuğu kavrar. Ana motor, dişli kutusunu ve zinciri çalıştırarak taşıyıcıyı kılavuz raylar boyunca hareket ettirir ve çubuğu kalıbın içinden çeker.
Strok sonunda taşıyıcı, ayrı geri dönüş tahrikini kullanarak başlangıç konumuna geri döner. Çekilen çubuk daha sonra manuel olarak çıkarılabilir veya isteğe bağlı bir alım sistemi aracılığıyla bir sonraki işleme aktarılabilir.
Zincir hatvesi, redüktör ve motor istenilen çekme kuvvetine göre seçilir. Bu, daha büyük veya daha yüksek mukavemetli çubukların işlenmesinde önemlidir: küçük boyutlu bir tahrik, kullanılabilir kuvveti sınırlayabilir, aşırı makine kapasitesi ise gereksiz ekipman maliyetine neden olabilir.
Soğuk çekme normalde sıcak haddelenmiş, dövülmüş veya ekstrüde edilmiş çubuk stokunun nihai ürünün gerektirdiği boyutsal tutarlılığı veya yüzey durumunu sağlamadığı durumlarda seçilir. Kalıp, boyutsal tutarlılığı arttırırken ve iş sertleşmesini tetiklerken kesiti azaltır.
Şaftlar, pimler ve hassas bağlantı elemanları stoğu gibi uygulamalar için çap ve yuvarlaklık genellikle maksimum çekme hızından daha önemlidir. Yüksek hacimli ticari çubuk üretimi için çevrim süresi ve strok başına çekilen çubuk sayısı daha önemli seçim faktörleri haline gelir.
Yüzey iyileştirme aynı zamanda gelen malzemeye de bağlıdır. Soğuk çekme, kalıbın içindeki çubuğu azaltarak nihai yüzeyi iyileştirebilir ancak derin çatlakları, çukurları veya yüzey altı kusurlarını gidermek için garantili bir yöntem olarak değerlendirilmemelidir. Gelen çubuğun kalitesi ve kalıbın durumu önemini koruyor.
FR serisi Çubuk Zincirli Soğuk Çekme Makinaları28 m/dakdaha küçük modellerde. Bu, bir çubuk üreticisinin tekrarlanan birçok çekme döngüsü çalıştırdığı ve makine kullanımının maksimum bireysel çekme kuvvetinden daha önemli olduğu durumlarda faydalıdır. Ağır alaşım çubuklar için mevcut çekme kuvveti ve izin verilen azalma normalde sınırlayıcı faktörler haline gelir, bu nedenle maksimum hız daha az önemlidir.
Makine aşağıdakiler için yapılandırılabilir:Aynı anda 1 ila 5 çubukçubuk boyutuna, malzemeye ve kalıp tutucu düzenine bağlıdır. Çoklu çubuk çekme, sabit gelen malzemeye sahip daha küçük çaplı ürünler için özellikle kullanışlıdır çünkü tek bir taşıma hareketi sırasında birden fazla parça işlenebilmektedir. Büyük çaplı veya yüksek mukavemetli çubuklar için, gerekli çekme kuvveti ve takım alanı arttığından tek çubukla çekme daha pratik olabilir.
Çekme kuvveti zincir ve redüksiyon dişli kutusu aracılığıyla mekanik olarak iletilir. FR serisi, makine kapasitesi arttıkça, daha küçük makinelerdeki tek zincirli düzenlemelerden, daha yüksek kuvvetli modellerdeki çift ve üçlü zincirli yapılandırmalara kadar farklı zincir ve dişli kutusu yapılandırmalarını kullanır.
Bu konfigürasyon, basit bir mekanik aktarım sistemini tercih eden ve büyük bir hidrolik güç ünitesi kurmaktan kaçınmak isteyen tesisler için kullanışlıdır. Zincir gerginliği, yağlama, dişli durumu ve dişli kutusu bakımının yine de tesisin önleyici bakım planına dahil edilmesi gerekmektedir.
Ayrı bir geri dönüş motoru, her vuruştan sonra çekme arabasını geri getirir. Bu, çekme kuvvetini arttırmaz ancak döngüler arasındaki üretken olmayan süreyi azaltabilir. Bu fayda, makinenin vardiya başına yüzlerce benzer strok gerçekleştirdiği tekrarlayan üretim siparişlerinde en çok fark edilir.
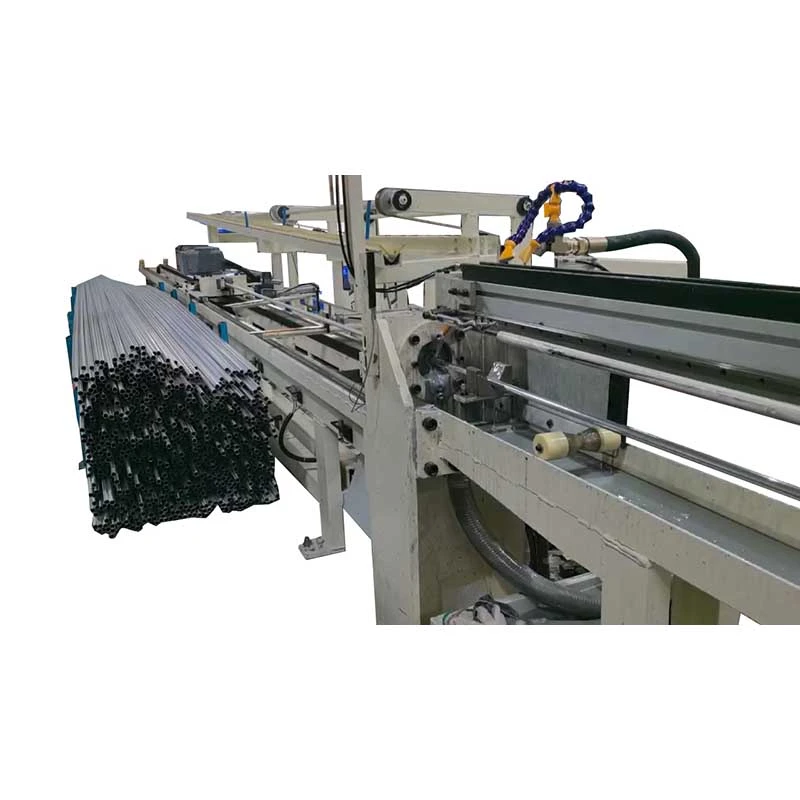
İsteğe bağlıotomatik besleme, kesme ve alma ekipmanlarısürekli olarak aynı çubuk özelliğinde üretildiğinde entegre edilebilir. Otomasyon, manuel yüklemenin daha fazla esneklik sağlayabileceği ve ilk yatırımın daha düşük olabileceği sık boyut değişikliklerinin olduğu küçük serili üretim için daha az kritiktir.
Sadece başlangıç ve bitiş çapından makine seçmeyin. Gerekli çekme kuvveti malzeme kalitesine, gerçek kesit azalmasına, iş sertleşmesine, sürtünmeye, kalıp geometrisine, yağlamaya ve aynı anda çekilen çubuk sayısına bağlıdır.
Pratik bir başlangıç noktası olarak,malzeme kalitesi, başlangıç çapı, hedef çap, gerekli çubuk uzunluğu, beklenen çıktı ve strok başına çubuk sayısı. Bu parametreler, siparişten önce makine kapasitesinin ve takım düzeninin kontrol edilmesine olanak tanır.
| Modeli | Maks. Çekme Kuvveti (kN) | Maks. Seyahat (m) | Çekme Hızı (m/dak) | Dönüş Motoru (kW) | Redüktör | Zincir | Ana Motor (kW) | Boyutlar U×G×Y (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" çift | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" çift | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" çift | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" üçlü | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" üçlü | 132 | 23000×2500×2000 |
Mevcut konfigürasyonlar:Strok başına 1–5 çubuk, özelleştirilmiş çizim stroku, otomatik besleyici, otomatik kesici ve alıcı raf. Boru uygulamaları için aynı çeki tezgahı konfigürasyonunun gerekli olduğu durumlarda mandreller gibi boru çekme aletleri de tedarik edilebilir.
Soğuk çekilmiş yuvarlak çubuk genellikle cıvatalar, saplamalar, pimler, perçinler ve diğer tornalanmış veya başlı bileşenler için hammadde olarak kullanılır. Tutarlı çap, özellikle alt makine gelen çubuk boyutuna duyarlı olduğunda kullanışlıdır. Aynı çapta büyük partiler üreten bir bağlantı elemanı tesisi için çoklu çubuk çekme, pratik bir verimlilik avantajı sağlayabilir.
Uygulamalar arasında hassas miller, piston çubukları, valf gövdeleri ve kontrollü çap ve tutarlı bir yüzey gerektiren diğer yuvarlak bileşenler bulunur. Burada önemli makine parametreleri genellikle mümkün olan en yüksek çekme hızından ziyade çekme kuvveti, boyutsal kararlılık ve tekrarlanabilirliktir.
Rulman makaraları, kılavuz milleri, dübel pimleri ve yerleştirme pimleri, sonraki taşlama, tornalama veya bitirme işlemlerinden önce kontrollü çubuk boyutlarından yararlanabilir. Eğer taşlama üretim rotasının bir parçası olarak kalırsa, son derece ince çekme toleransları, sabit ve tekrarlanabilir stok boyutlarından daha az önemli olabilir.
Takım çeliği, yay çeliği ve alaşımlı çelik, malzeme mukavemetine, geçiş başına azalmaya ve yağlamaya daha fazla dikkat edilmesini gerektirir. Ağır hizmet tipi FR modelleri daha yüksek çekme kuvvetleri için mevcuttur; gerçek geçiş programı ise her çelik kalitesine bir azaltma yüzdesi uygulamak yerine malzeme kalitesine ve gerekli son boyutlara göre oluşturulmalıdır.
Malzeme ve kalıp sistemi uygun olduğunda paslanmaz çelik, alüminyum, bakır, pirinç, titanyum ve nikel alaşımları işlenebilmektedir. Bu malzemeler çekme sırasında aynı şekilde davranmazlar: iş sertleşmesi, sürtünme ve yağlama önemli ölçüde farklılık gösterebilir, bu nedenle makinenin gerçek malzeme ve çizim programından seçilmesi gerekir.
FangRong'un mühendislik süreci müşterinin malzemesi, boyutları ve üretim gereksinimleriyle başlar. Kalıp tutucu konfigürasyonu, taşıyıcı düzeni, strok, çekme kuvveti ve isteğe bağlı otomasyon imalattan önce belirlenir. Bu önemlidir çünkü aynı nominal çubuk çapı, malzeme mukavemeti ve redüksiyon farklı olduğunda farklı makine kapasiteleri gerektirebilir.
Üretim süreci, çelik ve bileşen muayenesi, işleme, dişli kutusu ve zincir montajı, taşıyıcı montajı, son mekanik ve elektrik entegrasyonu, PLC programlama ve makine testini içerir. Kılavuz raylar, belirtilen üretim spesifikasyonuna göre, ≤0,3 mm/m'lik listelenen doğrusallık hedefiyle işlenir.
Makineler, boşta çalışma ve yük testleri de dahil olmak üzere sevkiyattan önce test edilir. Müşteri numunelerinin mevcut olduğu durumlarda, çizim döngüsünü ve makinenin çalışmasını kontrol etmek için gerçek malzeme kullanılabilir. Bu, özellikle nihai sonuç müşterinin malzeme ve kalıp spesifikasyonuna bağlı olduğunda, mekanik sistemi tek başına test etmekten daha faydalı bir kabul referansı sağlar.
FangRong, 1998'den beri zincir tipi soğuk çekme ekipmanlarıyla ilgilenmektedir. FR serisi, her çubuk boyutu için tek bir makine konfigürasyonu kullanmak yerine, farklı çekme kuvvetleri, zincir düzenlemeleri, dişli kutusu kapasiteleri ve üretim gereksinimleri etrafında geliştirilmiştir.
Üretim, Dongguan Fangrong Metallurgical Equipment Co., Ltd. ve Yangjiang Fangrong Machinery Co., Ltd. aracılığıyla gerçekleştirilmektedir. İki tesisli üretim düzenlemesi, standart çekme tezgahlarının yanı sıra daha büyük makinelerin ve özelleştirilmiş konfigürasyonların üretimini de desteklemektedir.
Kalite kontrol, gelen malzemeleri, işlemeyi, montajı, elektrik entegrasyonunu, makine testini ve son denetimi kapsar. Ekipman ihracat için paketlenmeden önce üretim sorunlarını izlemek için denetim kayıtları ve uygunsuzlukların ele alınması kullanılır.
ISO 9001:2015— Kalite yönetim sistemi belgelendirmesi, Sertifika No. UQ231211R1.
CE— İlgili koruma ve acil durdurma işlevleri de dahil olmak üzere, Avrupa makine güvenliği gerekliliklerini karşılamak için geçerli makine konfigürasyonları sağlanabilir.
SGS denetimi— Satın alma sözleşmesi veya müşteri kalite prosedürünün gerektirdiği durumlarda bağımsız denetim ayarlanabilir.
Patentler— Şirket, ekipman ve ilgili mekanizmaları kapsayan 32 buluş patenti ve 100'den fazla faydalı model patenti rapor etmektedir.
Çubuk Zincirli Soğuk Çekme Makinesi paketi ana çeki tezgahı yapısını, ana motoru, redüksiyon dişli kutusunu, zincir tahrikini, çekme arabasını, kalıp tutucuyu ve HMI'lı PLC kontrol sistemini içerir. Onaylanan konfigürasyona göre standart takımlar dahildir; Müşterinin özel malzemesi ve bitmiş boyutu için kalıplar, gerçek çizim gereksinimlerine göre fiyatlandırılır.
Sevkiyattan önce müşteri kurulum alanını, elektrik kaynağını, malzeme taşıma düzenlemesini, temel veya ankraj gerekliliklerini, gelen çubuğun hazırlanmasını ve aşağı akış ekipmanını doğrulamalıdır. Kurulum planlaması için temel çizimleri ve ankraj cıvatası bilgileri temin edilebilir.
Adedi: 1 takım.Fiyatlandırma makine modeline ve konfigürasyonuna göre yapılır. Çoklu makine alımlarında adet bazlı fiyatlandırma şu şekildedir:
1 takım:Seçilen FR modeline ve konfigürasyonuna dayalı standart proje teklifi.
2–4 set:Onaylanan model ve seçeneklere göre adet bazlı indirimli fiyat teklifi mevcuttur.
5+ set:Tam ekipman listesi ve teslimat planı onaylandıktan sonra proje veya hacim teklifi mevcuttur.
Standart siparişler:Kararlaştırılan peşinatın ve teknik onayın alınmasından sonra FR-16'dan FR-100'e geçiş yaklaşık 30-60 gün sürer.
Büyük veya özelleştirilmiş siparişler:FR-150 ve üzeri veya özel otomasyon veya özelleştirilmiş mühendislik gerektiren makineler için yaklaşık 90–120 gün.
Hızlandırılmış siparişler:öncelikli üretim fabrika kapasitesine, bileşen mevcudiyetine ve gerekli konfigürasyona göre değerlendirilebilir. Kısaltılmış teslimat tarihi, sipariş verilmeden önce yazılı olarak teyit edilmelidir.
Standart ödeme koşullarıFabrika kabul testinden sonra %30 depozito ve %70 sevkıyattan önce. Standart garanti süresiİşletmeye alınmasından itibaren 12 ayNihai satış sözleşmesine tabidir.
Listelenen uygulama aralığı yaklaşık olarakØ5 ila Ø250 mmkatı yuvarlak çubuklar için. Pratik aralık, malzeme mukavemetine, başlangıç boyutuna, bitmiş boyuta ve gerekli küçültmeye bağlıdır; bu nedenle makineyi seçmek için tek başına çap kullanılmamalıdır.
Çubuk Zincirli Soğuk Çekme Makineleri karbon çeliği, alaşımlı çelik, paslanmaz çelik, takım çeliği, yay çeliği, alüminyum, bakır, pirinç, titanyum, nikel alaşımları ve diğer uygun metaller için yapılandırılabilir. Kalıp malzemesi, yağlayıcı ve çizim programı malzemeye uygun olmalıdır.
kadarStrok başına 5 çubukçubuk boyutunun, çekme kuvvetinin ve kalıp tutucu düzeninin izin verdiği ölçüde yapılandırılabilir. Çok çubuklu çalışma, küçük partileri sık sık değiştirmek yerine istikrarlı, tekrarlayan üretim için en faydalı olanıdır.
Geleneksel çubuk çekme işleminde, kalıba girebilmesi ve çekme taşıyıcısı tarafından tutulabilmesi için normalde çubuk ucunun küçültülmesi gerekir. Bu nedenle, müşterinin gelen çubuğun durumuna ve üretim hattına bağlı olarak ayrı bir işaretleme makinesi veya entegre işaretleme ekipmanı gerekli olabilir.
Malzeme kalitesi, başlangıç çapı, bitmiş çap, geçiş başına redüksiyon ve gerekli çıktı ile başlayın. Daha sonra makine hesaplanan çekme kuvvetine, stroka ve çevrim başına çubuk sayısına göre kontrol edilmelidir. Üretim gereksinimi ek kuvvet kapasitesine ihtiyaç duymuyorsa, daha büyük bir makine otomatik olarak daha iyi değildir.
Evet. Sık ürün değişiklikleriyle esnek üretim için manuel yükleme kullanılabilir. Otomatik besleme ve alma, sürekli olarak aynı çap ve malzemenin üretildiği ve iş gücünün azaltılması veya döngü süresinin önemli olduğu durumlarda daha değerli hale gelir.
Standart makine, onaylanmış tedarik konfigürasyonuna göre takımları içerir. Kalıp geometrisi ve malzemesi çubuk kalitesine, redüksiyona ve son boyuta bağlı olduğundan, belirli müşteri boyutlarına yönelik kalıplar ayrı olarak belirtilmelidir.
Evet, müşteri tarafından sağlanan numuneler önceden ayarlandığında fabrika testleri için kullanılabilir. Boyutsal performans ve çizim programı proje için kritik olduğunda, gerçek çubuk malzemesinin ve hedef boyutların sağlanması önerilir.
Adres
NO.163, Shatong Yolu, Shabu 2. Sanayi Bölgesi, Dalang Kasabası, Dongguan Şehri, Guangdong, Çin
tel
E-posta