Ürünler
Ürünler

Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.

Düzensiz Zincirli Soğuk Çekme Makinası
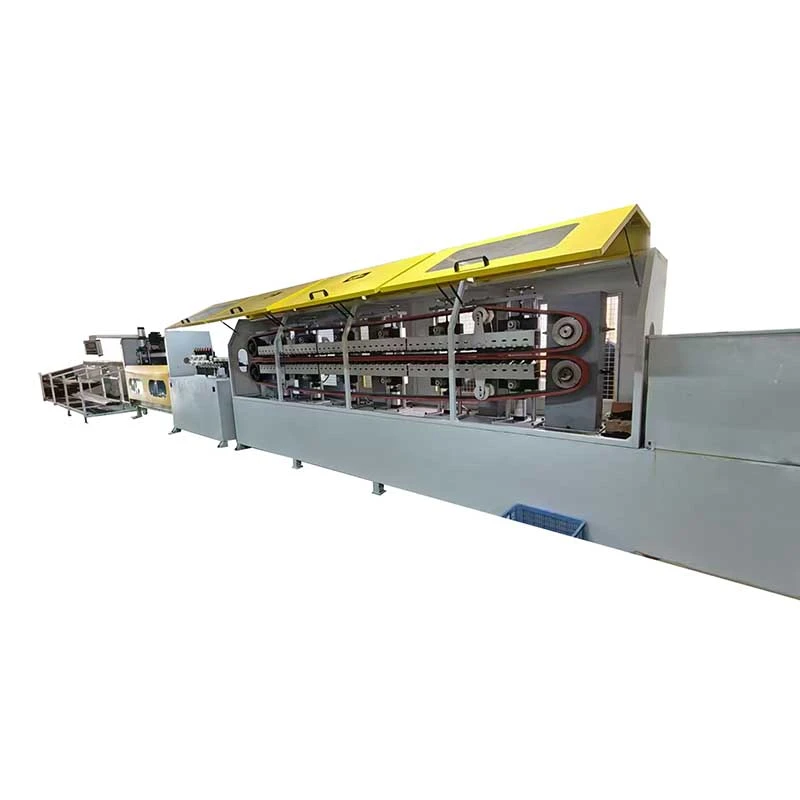
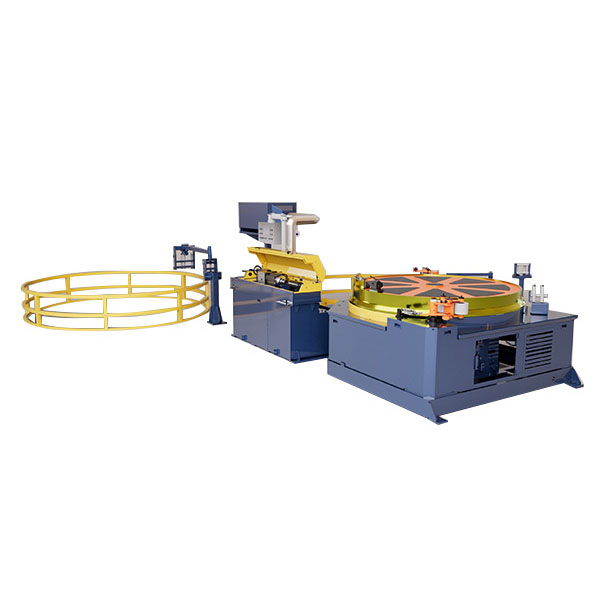
  • Düzensiz Zincirli Soğuk Çekme MakinasıDüzensiz Zincirli Soğuk Çekme Makinası
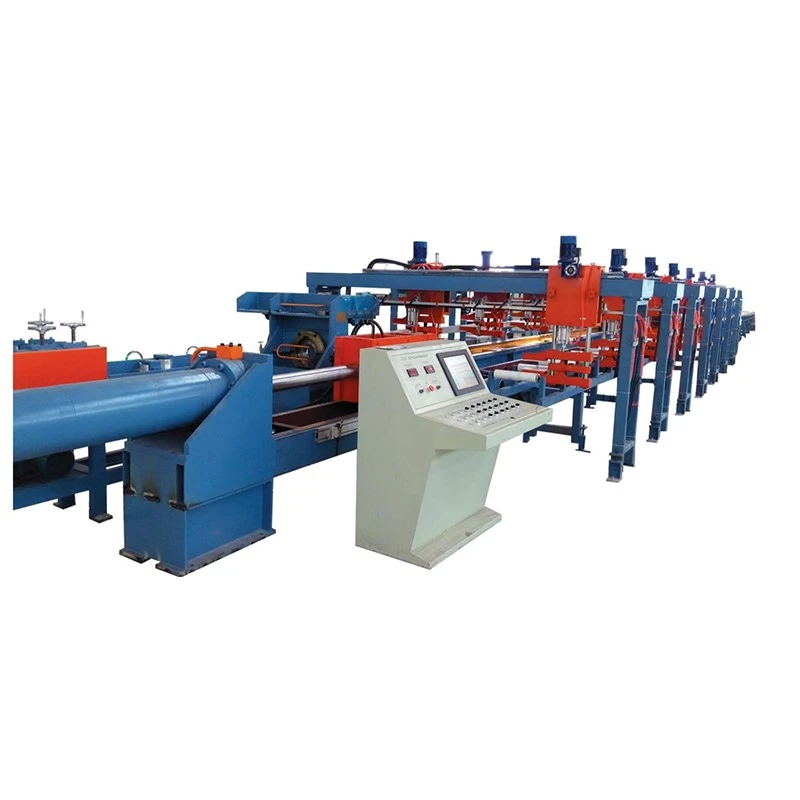
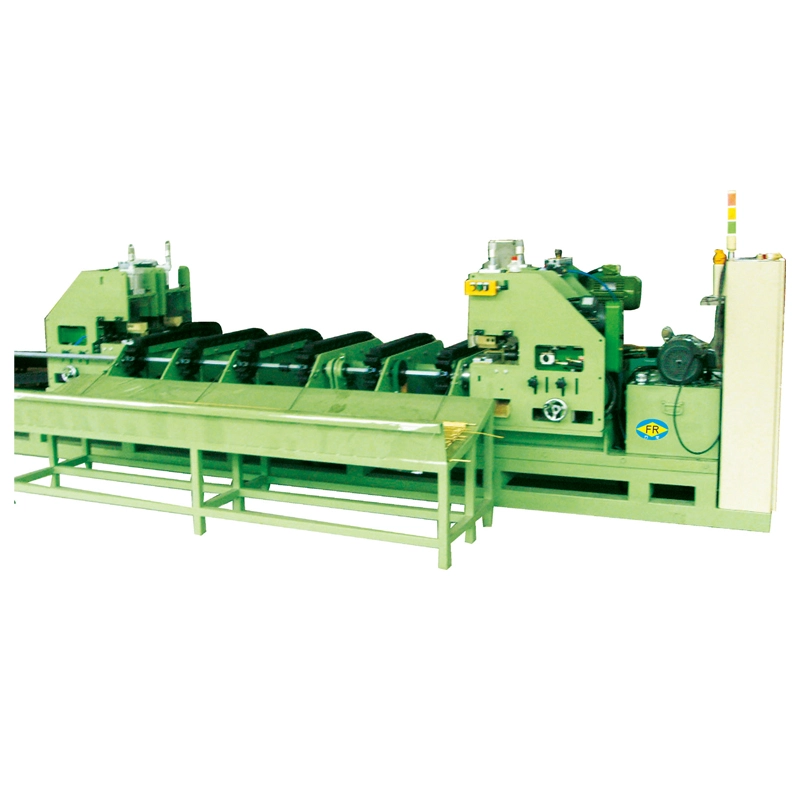
  • Düzensiz Zincirli Soğuk Çekme MakinasıDüzensiz Zincirli Soğuk Çekme Makinası
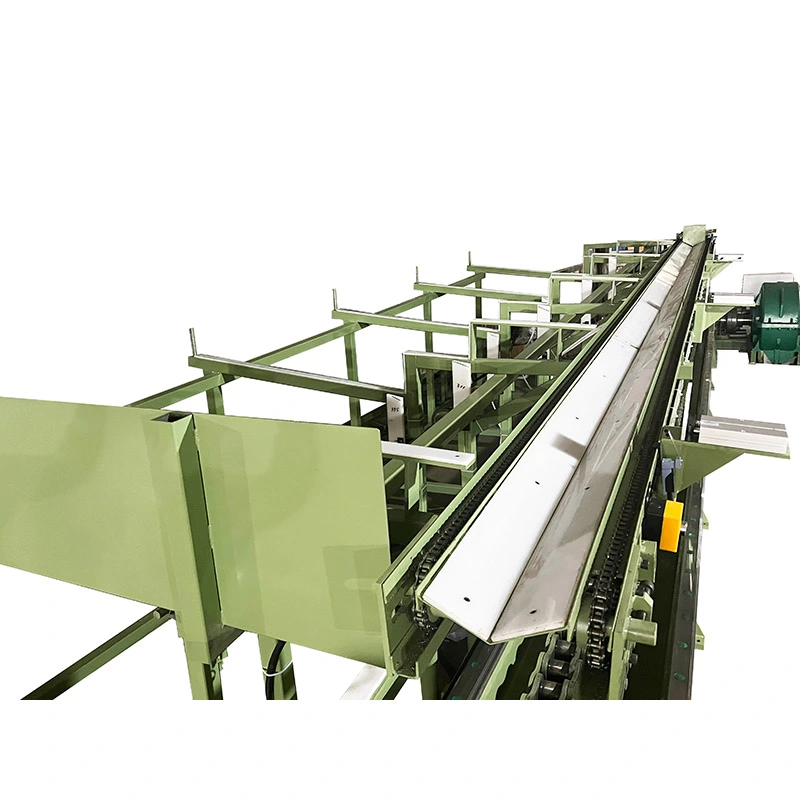
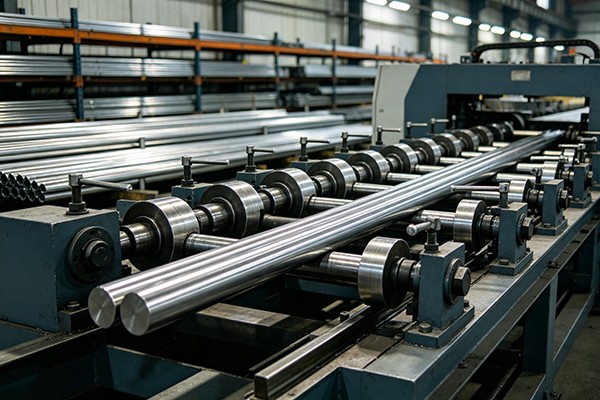
  • Düzensiz Zincirli Soğuk Çekme MakinasıDüzensiz Zincirli Soğuk Çekme Makinası
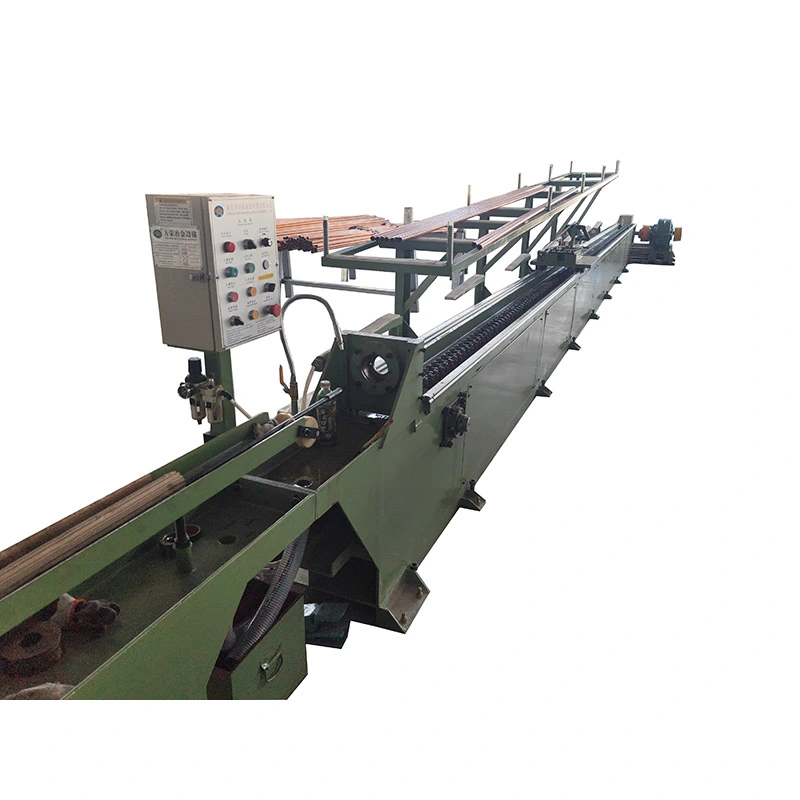
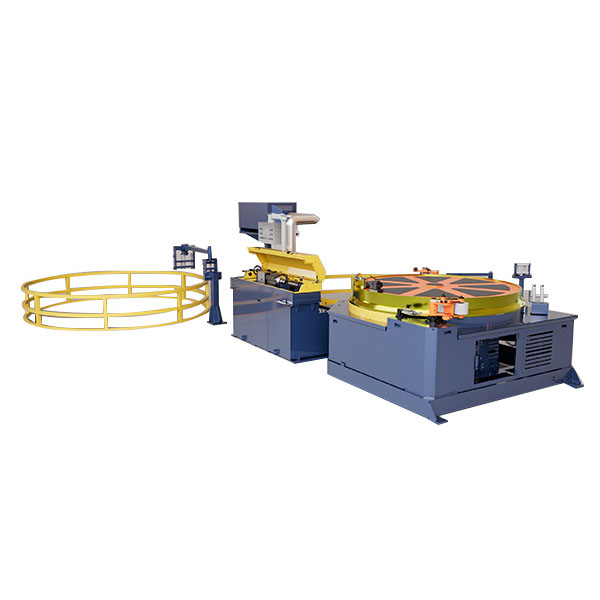
  • Düzensiz Zincirli Soğuk Çekme MakinasıDüzensiz Zincirli Soğuk Çekme Makinası

Düzensiz Zincirli Soğuk Çekme Makinası

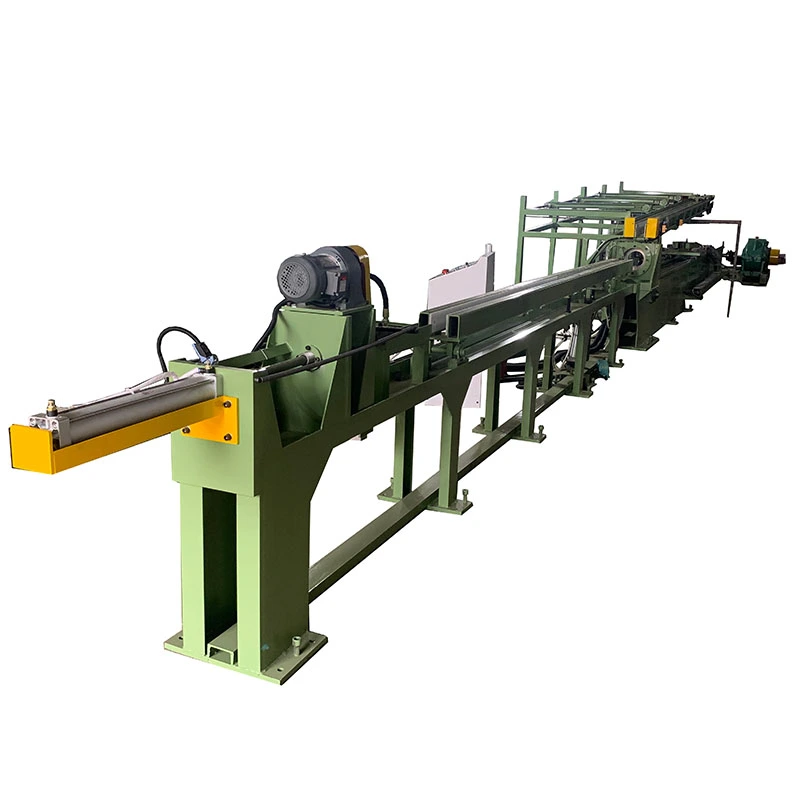
The Düzensiz Zincirli Soğuk Çekme Makinasıyuvarlak boruları veya katı çubukları dönüştürürkare, dikdörtgen, altıgen, sekizgen, oval, kanal, açılı, T şeklinde ve özel asimetrik profillerkontrollü soğuk çekme yoluyla. Zincir tahrikli çeki tezgahı şunları sağlar:7–1000 kN çekme kuvveti, hıza kadar28 m/dakve vuruşlara kadar10 m. Çok hatlı konfigürasyonlar aynı anda 1-5 parça çizebilirken hassas kalıplar profil boyutlarını, köşe tanımını ve yüzey kaplamasını kontrol eder. Karbon çeliği, paslanmaz çelik, alaşımlı çelik, bakır, alüminyum, titanyum ve diğer özel alaşımlar için uygundur.

Derecelendirme: 5.0
(Derecelendirme Sayısı: 1)

The Düzensiz Zincirli Soğuk Çekme MakinasıYuvarlak olmayan boruların ve katı profillerin hassas bir kalıptan soğuk çekilmesi için mekanik bir çekme tezgahıdır. Kare, dikdörtgen, altıgen, sekizgen, oval, kanal, açı, T kesiti ve daha sıkı boyutlar, kontrollü köşe geometrisi ve normalde sıcak şekillendirilmiş malzemenin sağlayabileceğinden daha tutarlı bir yüzey gerektiren diğer özel asimetrik profiller için tasarlanmıştır.

Bu makinenin çözdüğü asıl sorun, yalnızca metal bir bölümün şeklini değiştirmek değil. Üreticilerin uygun bir yuvarlak boru veya çubukla başlamasına ve daha tahmin edilebilir boyutlara ve yüzey durumuna sahip, bitmiş düzensiz bir profil elde etmek için kontrollü soğuk deformasyon kullanmasına olanak tanır. Bu özellikle hidrolik silindir boruları, yapısal profiller, hassas mekanik parçalar, bakır ve alüminyum profiller, otomotiv bileşenleri ve aksi takdirde daha sonra bir işleme işleminin gerekli olacağı özel alaşımlı ürünler için kullanışlıdır.

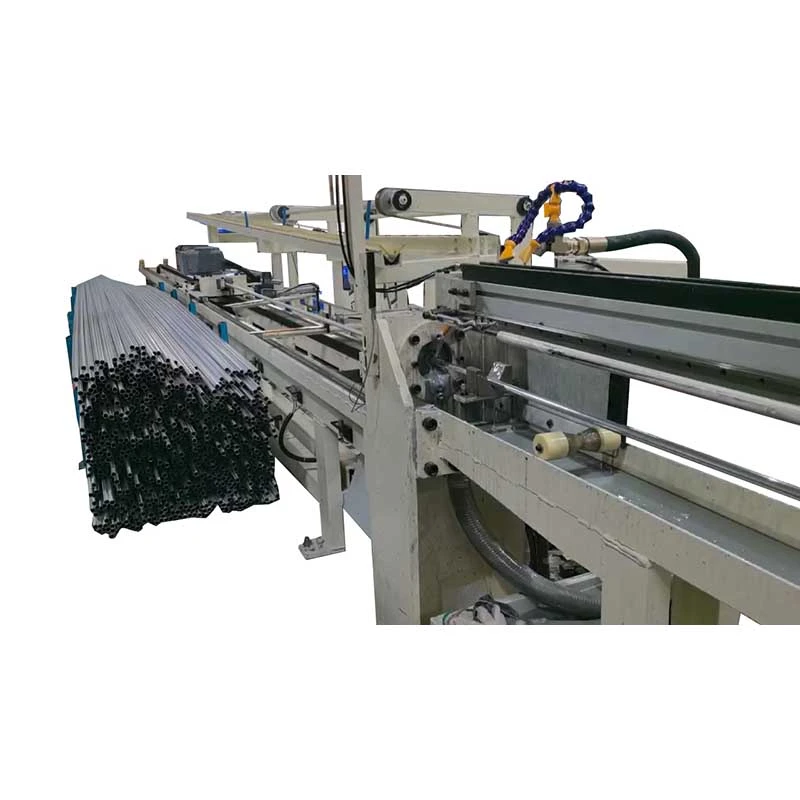
FangRong'un FR serisi, 7 ila 1000 kN arasında maksimum çekme kuvveti ve 28 m/dak'ya kadar çekme hızıyla FR-16'dan FR-250'ye kadar 10 standart modeli kapsar. Modele, kalıplara ve ürün boyutlarına bağlı olarak 1'den 5'e kadar boru veya çubuk aynı anda çizilebilir. Makine ayrıca tekrarlı üretim için otomatik besleme, kesme ve alma ekipmanıyla da yapılandırılabilir.

Irregular Chain Cold Drawing Machine for non-round tube and profile drawing Chain drawbench for square rectangular and irregular profiles Multi-strand irregular profile cold drawing machine Heavy-duty irregular profile cold drawing equipment

Neden Düzensiz Profili Soğuk Çekme?

Sıcak haddeleme ve ekstrüzyon, temel profillerin üretilmesinde etkilidir ancak hassas uygulamaların gerektirdiği boyutsal doğruluğu, yüzey durumunu veya köşe tanımını sağlayamayabilir. Bitmiş bölümün sonradan işlenmesi durumunda, imalatçının ilave malzeme kaldırma, işleme süresi ve hurdayı da hesaba katması gerekir.

Soğuk çekme, kontrollü çekme kuvveti altında bir kalıp aracılığıyla kesiti değiştirir. Kalıp, dış profili tanımlarken çekme azaltma boyutsal boyutlandırma ve iş sertleştirmesi sağlar. İçi boş profillerde, iç boyutları ve duvar dağılımını kontrol etmek için bir mandrel veya dübel de kullanılabilir.

Bu süreç, müşterinin basit bir yapısal şekil yerine tekrarlanabilir bir bitmiş profile ihtiyaç duyduğu durumlarda en değerlidir. Örneğin, kare hidrolik silindir boruları üreten bir imalatçı, honlama veya diğer bitirme operasyonlarından önce dış boyutları ve iç geometriyi nihai gereksinime yaklaştırmak için soğuk çekmeyi kullanabilir. Ancak ürün basit, düşük hassasiyetli bir yapısal bölüm ise, sıcak şekillendirme daha ekonomik bir süreç olarak kalabilir.

Düzensiz Zincirli Soğuk Çekme Makinası Nasıl Çalışır?

İşlem normal olarak hazırlanmış yuvarlak bir tüp veya katı çubukla başlar. Ön uç, çekme kalıbına girebilmesi ve taşıyıcı tarafından tutulabilmesi için küçültülmüş veya sivriltilmiştir. İş parçası daha sonra yuvarlak olmayan bir kalıptan geçerken zincir tahrikli taşıyıcı onu hassas kılavuzlu raylar boyunca çeker.

Malzeme kalıp içerisinde hareket ettikçe kesiti küçülür ve aynı anda yeniden şekillendirilir. Malzeme kalıp boşluğuna akarak gerekli kare, dikdörtgen, altıgen veya özel geometriyi oluşturur. İçi boş profiller için dahili mandrel veya tapa, deliği kontrol eder ve duvar kalınlığı dağılımının yönetilmesine yardımcı olur.

Zincir tahriki, redüktör dişli kutusu ve taşıyıcı tek bir sistem olarak çalışmalıdır. Çekme kuvveti dengesizse veya taşıyıcı kötü hizalanmışsa köşe boyutları, düzlük ve yüzey kalitesi tutarsız hale gelebilir. Bu nedenle makine kapasitesinin yalnızca bitmiş profil boyutlarına göre değil, gerçek malzemeye ve azaltma planına göre seçilmesi gerekir.

Tipik üretim senaryosu:Hassas dikdörtgen borular üreten bir müşteri, birkaç borunun aynı malzemeyi ve çizim programını paylaştığı durumlarda çok hatlı bir konfigürasyon kullanabilir. Bu, çizim vuruşu başına çıktıyı artırır. Müşteri profil boyutlarını sık sık değiştiriyorsa kalıp değişiklikleri ve kurulum ayarları daha basit olduğundan tek hatlı kurulum daha pratik olabilir.

Hangi Sorunları Çözüyor?

Üretim Sorunu Soğuk Çekme Nasıl Yardımcı Olur? En Önemli Zamanda
Sıcak şekillendirme sonrası gevşek boyutlar Çekme kalıbı soğuk deformasyon sırasında kesiti boyutlandırır. Kontrollü montaj açıklığı veya işleme payı gerektiren bileşenler için önemlidir.
Düzensiz köşe geometrisi Kalıp, dış profili ve köşe şeklini kontrol eder. Bağlantı veya yapısal bileşen olarak kullanılan kare, dikdörtgen ve özel profiller için önemlidir.
Şekillendirmeden sonra ek işleme Bitmişe daha yakın bir profil sonraki işlemeyi azaltabilir. İşleme sırasında en değerli olanı mevcut üretim maliyetinin önemli bir parçasıdır.
İçi boş profillerde tutarsız duvar dağılımı Mandrel veya tapa takımı, çizim sırasında iç destek sağlar. Basınç boruları, silindir boruları ve hassas içi boş profiller için önemlidir.
Tek parça işlemeden düşük çıktı Çok şeritli takımlar tek vuruşta birden fazla parça çizebilir. Sabit boyutlara ve tekrarlanabilir takımlara sahip yüksek hacimli ürünler için kullanışlıdır.

Üretim için Temel Özellikler

1. Yuvarlak Olmayan Profillerin Hassas Kontrolü
Kalıp ve kılavuzlu çizim taşıyıcısı, malzeme çekme bölgesinden geçerken profili kontrol eder. Bu özellikle genişlik, yükseklik ve köşe boyutlarının montajı etkilediği dikdörtgen ve kare kesitler için kullanışlıdır. Tipik bir yapısal veya mekanik bileşen uygulamasında, daha sıkı profil kontrolü, çizimden sonra düzeltici işleme miktarını azaltabilir.

2. Çekme Hızı 28 m/dk'ya kadar
Zincir tahrikli çeki tezgahları, uygun malzemeler ve daha küçük profiller üzerinde yüksek çekme hızları sağlayabilir. Aynı ürün sürekli olarak büyük miktarlarda üretildiğinde daha yüksek hız faydalıdır. Yağlama, kalıp aşınması ve deformasyon stabilitesinin pratik çekme hızını sınırlayabileceği yüksek mukavemetli alaşımlar veya çekilmesi zor malzemeler için bu daha az önemlidir.

3. 1 ila 5 Dizili Çizim
Ürün boyutları ve kalıp düzenlemesi izin verdiğinde, tek bir taşıma stroku sırasında birden fazla profil çizilebilir. Binlerce benzer parçayı çalıştıran bir bakır, alüminyum veya çelik profil üreticisi için çok hatlı çekme, doğrusal çekme hızını artırmadan çıktıyı artırabilir. Sık boyut değişikliği olan düşük hacimli siparişler için tek sıralı çekme, daha kolay değişim sağlayabilir.

4. Kontrollü Yüzey Durumu
Soğuk çekme, uygun şekilde hazırlanmış bir iş parçasının yüzey durumunu iyileştirebilir çünkü malzeme sıcak şekillendirilmiş bir durumda kalmak yerine hassas bir kalıptan geçer. Ancak her çatlağın, çukurun veya kusurun otomatik olarak giderilmesi olarak da nitelendirilmemelidir. Çizimden sonraki yüzey kalitesi hala gelen malzemenin durumuna, dekapaj veya yüzey hazırlığına, yağlamaya, kalıp durumuna ve seçilen indirgemeye bağlıdır.

5. Düzensiz Borular İçin Dahili Kontrol
İçi boş profiller için, mandrel veya tapa takımları iç geometriyi kontrol ederken, dış kalıp dış şekli tanımlar. Bu, iç açıklık ve duvar dağıtımının sonraki işleme ve çalışma performansını doğrudan etkilediği hidrolik ve pnömatik silindir tüpleri için önemlidir.

6. Ağır Hizmet Zinciri ve Şanzıman Tahrik Sistemi
FR serisi, çekme kuvveti gereksinimlerine göre farklı zincir hatveleri ve dişli kutusu konfigürasyonları kullanır. Daha büyük zincir sistemleri daha ağır yükler için tasarlanmıştır. Önemli çekme kuvveti gerektiren yüksek mukavemetli bir çelik profil için zincir kapasitesi ve dişli kutusu seçimi, maksimum çekme hızından daha önemli hale gelir.

7. Ayrı Taşıyıcı Geri Dönüş Sürücüsü
Geri dönüş motoru, çekme vuruşundan sonra taşıyıcıyı başlangıç ​​pozisyonuna geri hareket ettirir. Bu, makinenin deformasyon kapasitesini arttırmaz, ancak çekme dışı süreyi azaltır ve bu nedenle tekrarlanan üretim çalışmalarında küçük partili üretime göre daha fazla önem taşır.

8. İsteğe Bağlı Üretim Otomasyonu
Otomatik besleme, kesme ve alma sistemleri üretim düzenine göre entegre edilebilmektedir. Otomasyon, uzun üretim süreçlerinde ürün boyutları sabit kaldığında en kullanışlıdır. Prototip çalışmaları veya sık profil değişiklikleri için manuel yükleme daha ekonomik olabilir.

Teknik Özellikler

Model seçerken en önemli parametreler gerekli çekme kuvveti, ürün boyutları, malzeme mukavemeti, geçiş başına azalma, çekme hızı, strok uzunluğu ve tel sayısıdır. Kalıp sürtünmesi, malzeme durumu, deformasyon geometrisi ve yağlamanın tümü gerekli kuvveti etkilediğinden, çekme kuvveti tek başına basit bir kesit alanı formülü kullanmak yerine gerçek işlemden hesaplanmalıdır.

Modeli Maks. Çekme Kuvveti (kN) Maks. Çizim Seyahati (m) Çekme Hızı (m/dak) Dönüş Motoru (kW) Redüktör Zincir Aralığı Ana Motor (kW)
FR-16 7 7 28 0.75 ZQ250 1,5" 4
FR-25 10 8 28 0.75 ZQ400 2" 7.5 / 11
FR-50 50 8 25 1.1 ZQ500 2,5" 22
FR-76 100 9 25 2.2 ZQ650 3" 30 / 37
FR-100 150 10 12 3 ZQ850 4" 45
FR-120 200 10 12 3 ZQ850 3" Çift Kişilik 55
FR-150 400 10 10 3 ZQ1000 4" Çift Kişilik 75
FR-180 600 10 10 4 ZQ1250 5" Çift Kişilik 98
FR-200 800 10 10 4 ZQ850 × 2 4" Üçlü 55×2
FR-250 1000 10 10 4 ZQ1450 5" Üçlü 132

Standart konfigürasyon:Boru çekme mandrel sistemi, ana tahrik, redüksiyon dişli kutusu, çekme arabası, kalıp tutucu ve kontrol sistemi. Otomatik besleyici, kesici ve alıcı raf isteğe bağlıdır. Tel sayısı: 1–5. Çizim darbesi ve takımlar üretim gereksinimlerine göre özelleştirilebilir.

Çizim Kuvveti ve Model Seçimi

Makine modeli hesaplanan maksimum çekme kuvvetine göre uygun çalışma marjına göre seçilmelidir. Düzensiz profiller için yalnızca alan küçültülmesine ve akma mukavemetine dayalı basit bir hesaplama yeterli değildir, çünkü malzeme kalıp içinde de yeniden şekillendirilmektedir.

Örneğin, orta derecede redüksiyona sahip düşük karbonlu çelik dikdörtgen bir boru, daha küçük bir FR modelinde rahatça çalışabilirken, aynı son boyutlara sahip paslanmaz çelik veya nikel alaşımlı bir profil, çok daha fazla çekme kuvveti gerektirebilir. Bu nedenle pratik seçimde malzeme mukavemeti, başlangıç ​​ve son kesit, kalıp geometrisi, sürtünme, yağlama, azaltma programı ve üretim hızı dikkate alınmalıdır.

Tipik müşteri senaryosu:Bir imalatçı yuvarlak çizimden dikdörtgen çizime geçerek daha karmaşık asimetrik kesite geçtiğinde, bitmiş kesit alanı benzer olsa bile makine daha yüksek bir kuvvet oranına ihtiyaç duyabilir. Bunun nedeni, malzemenin köşelere ve değişen kesit geometrisinin çevresine daha fazla akması gerektiğidir.

Automatic cold drawing machine configuration for irregular profiles

Uygulamalar

Hidrolik ve Pnömatik Silindir Boruları

Kare, dikdörtgen ve diğer yuvarlak olmayan silindir borular kontrollü iç ve dış boyutlar gerektirir çünkü nihai açıklık ve duvar kalınlığı honlama, sızdırmazlık ve çalışma performansını etkiler. Bu tüpleri üreten bir müşteri, bitirme işleminden önce gereken düzeltme miktarını azaltmak için mandrel destekli çizimi kullanabilir.

Otomotiv ve Elektrikli Araç Bileşenleri

Dikdörtgen, oval ve özel kesitler yapısal bileşenlerde, direksiyonla ilgili parçalarda, akü soğutma sistemlerinde ve diğer araç uygulamalarında kullanılmaktadır. Binlerce aynı profil gerektiğinde, çok hatlı çekme ve otomatik besleme çıktıyı iyileştirebilir. Düşük hacimli prototip üretimi için bu otomasyon seçenekleri ek yatırımı haklı çıkarmayabilir.

Elektrik ve Elektronik

Baralar, konnektörler ve termal yönetim bileşenleri için bakır ve alüminyum dikdörtgen kesitler kullanılır. Profilin önceden tanımlanmış bir elektrik veya mekanik düzeneğe uyması gerektiğinde boyutsal tutarlılık önemlidir. Çekme hızı genellikle yüzey durumu, boyutsal tekrarlanabilirlik ve malzeme deformasyon kontrolünden daha az önemlidir.

Endüstriyel Makineler ve Lineer Bileşenler

Kılavuz bileşenleri, makine yapıları, teleskopik parçalar ve diğer mekanik düzenekler için kare ve dikdörtgen çubuklar kullanılabilir. Soğuk çekme, profilin kaba bir yapısal spesifikasyonu karşılamak yerine, uzun bir uzunluk boyunca kontrollü bir dış boyutu koruması gerektiğinde kullanışlıdır.

Havacılık ve Özel Alaşımlar

Titanyum, nikel alaşımları ve yüksek mukavemetli çelikler dikkatli bir şekilde kontrol edilen indirgeme gerektirebilir çünkü tek geçişte aşırı deformasyon iş sertleşmesini artırabilir ve takım ömrünü etkileyebilir. Bu uygulamalarda makine, yalnızca bitmiş profil boyutuna göre değil, kalıp tasarımı ve geçiş planıyla birlikte seçilmelidir.

Tıbbi ve Cerrahi Bileşenler

Sonraki işleme veya şekillendirme için tekrarlanabilir boyutlar ve yüzey kalitesi gerektiğinde, paslanmaz çelik ve titanyum altıgen veya özel profiller soğuk çekilebilir. Ancak tıbbi uygulamalar için gerekli malzeme sertifikası ve yüzey spesifikasyonu, alıcının kalite departmanıyla ayrıca teyit edilmelidir.

Mobilya ve Dekoratif Profiller

Mobilya çerçeveleri, vitrinler ve mimari bileşenler için özel kare, oval ve asimetrik profiller kullanılabilir. Burada görünüm ve boyutsal tekrarlanabilirlik maksimum çekme kuvvetinden daha önemli olabilir, bu da malzemenin çekilmesi kolay olduğunda daha küçük, yüksek hızlı bir FR modelini tercih edilebilir hale getirir.

Üretim Senaryoları ve Süreç Hususları

Yüksek hacimli kare tüpler için:Birkaç tüp aynı boyutları ve çizim programını paylaştığında çok halatlı takımları kullanın. Ana üretkenlik kazancı, yalnızca makine hızını artırmak yerine, vuruş başına birden fazla parçanın işlenmesinden gelir.

Kalın duvarlı paslanmaz çelik profiller için:Maksimum hızdan önce çekme kuvvetine, taşıyıcı sertliğine, kalıp malzemesine ve yağlamaya öncelik verin. Çok agresif çalışmak kalıp aşınmasını ve yüzey kusurlarını artırabilir.

Hidrolik silindir boruları için:Mandrel seçimine, et kalınlığı dağılımına ve çizimden sonra kalan bitirme payı miktarına özellikle dikkat edin. Makine, izole edilmiş bir işlem olarak değerlendirilmek yerine, boru bitirme işleminin tamamıyla eşleştirilmelidir.

Alüminyum ve bakır profiller için:Daha yüksek çekme hızı, üretim verimliliği açısından yararlı olabilir, ancak kalıp durumu ve yağlama, bitmiş elektrikli veya dekoratif ürünlerde yüzey işaretleri görülebildiği için önemini korumaya devam ediyor.

Otomasyon Seçenekleri

Makine aşağıdakilerle birlikte temin edilebilir:

  • Otomatik besleme rafı
  • Otomatik işaretleme veya son hazırlık entegrasyonu
  • Otomatik kesme sistemi
  • Otomatik alım rafı
  • Çok telli çizim takımları
  • PLC ve HMI kontrolü
  • Özelleştirilmiş çizim vuruşu

Tam otomatik bir hat normalde aynı profilin sürekli olarak üretildiği ve manuel yüklemenin işçilik maliyetinin önemli bir parçası haline geldiği durumlarda haklı çıkar. Müşterinin küçük partiler halinde birçok farklı profil üretmesi durumunda yarı otomatik konfigürasyon, geçiş karmaşıklığını ve ilk yatırımı azaltabilir.

Fabrikanıza Neler Dahil ve Neler Geliyor?

Standart Düzensiz Zincirli Soğuk Çekme Makinesi paketi, onaylanmış FR modeline ve proje spesifikasyonuna göre yapılandırılmıştır. Ana makine, çekme tahrikini, redüksiyon dişli kutusunu, zincir sistemini, taşıyıcıyı, kalıp tutucuyu ve kontrol sistemini içerir. Boru çekme konfigürasyonları gerekli mandrel düzenlemesini içerir.

Profile özel kalıplar, özel mandreller, otomatik besleme, kesme ve alma ekipmanları normalde müşterinin üretim gereksinimlerine göre yapılandırılır. Sevkiyattan önce makine monte edilir ve fonksiyon testinden geçirilir. Müşteri numunelerinin mevcut olduğu durumlarda, seçilen proses konfigürasyonunun sevkıyattan önce doğrulanması için deneme çizimi düzenlenebilir.

İhracat sevkiyatında ana bileşenler neme ve korozyona karşı korunur ve kararlaştırılan nakliye yöntemine göre paketlenir. Temel çizimleri, kurulum bilgileri ve devreye alma gereksinimleri proje belgelerinin bir parçası olarak sağlanmaktadır.

Mühendislik ve Kalite Kontrol

FangRong'un üretim süreci uygulama mühendisliği, hammadde denetimi, işleme, mekanik montaj, elektrik entegrasyonu, PLC programlama, test ve son denetimi kapsar. Uzun stroklu bir çeki tezgahı için kılavuz hizalaması ve taşıyıcı hareketi özellikle önemlidir çünkü küçük hizalama hataları tüm çizim uzunluğu boyunca profili etkileyebilir.

Fabrika testleri boşta çalışmayı, nominal yük testini, zincir ve taşıyıcı muayenesini, titreşim ve gürültü izlemeyi, yağ sıcaklığı kontrollerini, elektriksel güvenlik kontrollerini ve numuneler sağlandığında deneme ürünlerinin boyut muayenesini içerebilir.

FangRong cold drawing machine manufacturing and assembly

Üretim Tesisleri

Dongguan Fangrong Metalurji Ekipmanları Co, Ltdmerkezi Dongguan Şehri, Dalang Kasabasındadır ve soğuk çekme ve ilgili metal şekillendirme ekipmanları için ana üretim üssü olarak hizmet vermektedir.

Yangjiang Fangrong Machinery Co., Ltd.Yangjiang Şehri, Yangdong Bölgesi'nde bulunmaktadır ve daha büyük ve özelleştirilmiş ekipman projeleri için ek üretim kapasitesi sağlamaktadır.

Irregular Chain Cold Drawing Machine factory production

Üretim Süreci

  1. Uygulama mühendisliği:malzeme, profil, redüksiyon, strok, üretim hızı ve takımlama gereksinimlerini onaylayın.
  2. Bileşen denetimi:çelik yapıları, milleri, zincirleri, dişli kutularını ve satın alınan bileşenleri inceleyin.
  3. Hassas işleme:makine kılavuzu ve tahrik bileşenlerini onaylanmış çizimlere göre.
  4. Mekanik montaj:taşıyıcıyı, kılavuz sistemini, zinciri, dişlileri ve dişli kutusunu takın.
  5. Elektrik entegrasyonu:motorları, sensörleri, kontrol kabinini, PLC'yi ve HMI'yı bağlayın.
  6. Deneme operasyonu:taşıyıcının hareketini, zincir çalışmasını, geri dönüş hareketini ve kontrol fonksiyonlarını kontrol edin.
  7. Yük testi:Projenin izin verdiği durumlarda nominal yük testi ve deneme çizimi gerçekleştirin.
  8. Son muayene:Sevkiyattan önce mekanik, elektrik ve güvenlikle ilgili işlevleri kontrol edin.
  9. İhracat ambalajı:nem ve korozyon koruması uygulayın ve makineyi uluslararası nakliyeye hazırlayın.

Sertifikalar ve Standartlar

Cold drawing machine certification and quality documentation

ISO 9001:2015— Kalite yönetim sistemi. Sertifika No. UQ231211R1.

CE İşareti— Uygulanabilir Avrupa pazarı konfigürasyonlarına yönelik ekipmanlar, ilgili gereklilikleri karşılamak üzere tedarik edilebilir.Makine Direktifi 2006/42/EC, makine konfigürasyonuna göre dahil edilmiş geçerli makine güvenlik önlemleriyle birlikte.

SGS Denetimi— Satın alma sözleşmesi veya projesi gerektirdiğinde üçüncü taraf denetimi ayarlanabilir.

Patentler— FangRong, zincir gerdirme, çok halatlı kalıp tutucular ve mandrel sistemleri gibi alanları kapsayan buluş ve faydalı model patentleri bildirdi. Gerektiğinde doğrulama için patent dokümantasyonu sağlanabilir.

UL:UL sertifikası bu makine için standart bir talep olarak yer almamaktadır. Hedef pazar için UL listesinde yer alan elektrikli bileşenler veya belirli bir UL uyumluluk paketi gerekiyorsa, elektrik konfigürasyonunun buna göre tasarlanabilmesi için teklif vermeden önce bu gerekliliğin onaylanması gerekir.

Ticari Şartlar

Adedi 1 takım
1. Aşama Fiyatı 1 takım — standart teklif edilen birim fiyat
2. Kademe Fiyatı 2-4 set — miktara dayalı indirimli fiyat teklife göre mevcuttur
3. Kademe Fiyatı 5'ten fazla set — proje/hacim teklifi mevcut
Ödeme Koşulları %30 depozito; Satış sözleşmesinde aksi kararlaştırılmadıkça, fabrika kabul testlerinden sonra sevkıyattan önce %70 bakiye.
FOB Kesin kalkış limanı, yayınlanmadan önce ticari fiyat teklifi ve satış sözleşmesinde teyit edilmelidir.
Standart Sipariş Teslim Süresi Standart FR-16 ila FR-100 konfigürasyonları için yaklaşık 30–60 gün; daha büyük veya özelleştirilmiş makineler yaklaşık 90-120 gün gerektirebilir.
Hızlandırılmış Sipariş Teslim Süresi Hızlandırılmış üretim mevcut fabrika kapasitesine, makine modeline ve bileşen mevcudiyetine bağlı olarak mümkündür. Onaylanan hızlandırılmış teslimat tarihi, sipariş incelemesinden sonra teklifte belirtilir.
Garanti Kararlaştırılan garanti koşulları kapsamında devreye alma tarihinden itibaren 12 ay.
Kurulum Proje kapsamına göre kurulum denetimi, devreye alma ve operatör eğitimi sağlanabilmektedir.

Sıkça Sorulan Sorular

1. Bu makine hangi düzensiz profilleri çizebilir?

Düzensiz Zincirli Soğuk Çekme Makinesi kare, dikdörtgen, altıgen, sekizgen, oval, kanal, açılı, T kesitli ve özel asimetrik profiller için yapılandırılabilir. Gerçek profil aralığı mevcut çekme kuvvetine, kalıp boyutlarına, malzemeye ve takım tasarımına bağlıdır.

2. Hem katı çubukları hem de tüpleri çizebilir mi?

Evet. Katı çubuklar katı profil kalıpları ve uygun kavrama düzenlemelerini kullanırken, tüpler gerekli mandrel veya tıkaç konfigürasyonuyla birlikte bir kalıp kullanır. Takımlar başlangıç ​​ve bitiş boyutlarına göre seçilmelidir.

3. FR-50, FR-76, FR-100 ve daha büyük modeller arasında nasıl seçim yapabilirim?

Malzeme kalitesini, başlangıç ​​boyutlarını, bitmiş profil çizimini, geçiş başına azaltmayı, ürün uzunluğunu ve hedef çıktıyı sağlayın. FangRong gerekli çekme kuvvetini hesaplayabilir ve uygun bir model önerebilir. Doğru makine seçimi için bitmiş profil boyutu tek başına yeterli değildir.

4. Gerçekten aynı anda beş profil çizilebilir mi?

Makine modelinin, araba genişliğinin, kalıp düzeninin ve ürün boyutlarının izin verdiği ölçüde beş adede kadar şerit yapılandırılabilir. Çok halatlı çekme, aynı malzeme ve proses programına sahip yüksek hacimli ürünler için en ekonomik olanıdır.

5. Düzensiz bir profil için geçiş başına hangi azalma uygundur?

Evrensel bir azaltma yüzdesi yoktur. Malzeme mukavemeti, kesit geometrisi, kalıp tasarımı, yağlama ve iş sertleşmesi, izin verilen azalmayı etkiler. Yüksek mukavemetli paslanmaz çelik, titanyum veya nikel alaşımları için muhafazakar bir çoklu geçiş programı gerekli olabilir.

6. İşaretleme makinesi gerekli mi?

Geleneksel zincir çekme normalde ön ucun kalıp girişi ve taşıyıcı kavrama için yeterince azaltılmasını gerektirir. Bu nedenle, üretim hattı onaylı başka bir son hazırlık yöntemi kullanmadığı sürece ayrı bir işaretleme makinesi gerekli olabilir. İşaretleme ekipmanı gerektiğinde otomatik bir hatta entegre edilebilir.

7. Standart tedarik kapsamı nedir?

Standart tedarik normalde ana çekme makinesini, tahrik sistemini, dişli kutusunu, zinciri, taşıyıcıyı, kalıp tutucuyu, kontrol sistemini ve uygulanabildiği yerde boru mandrel düzenlemesini içerir. Profile özel kalıplar, özel mandreller ve otomatik besleme, kesme veya alma ekipmanları projeye göre ayrı ayrı yapılandırılmaktadır.

8. Teslimat ne kadar sürer?

Standart FR-16 ila FR-100 makineleri genellikle yaklaşık 30-60 gün gerektirir. FR-150 ve daha büyük makineler, özelleştirilmiş konfigürasyonlar ve özel otomasyon yaklaşık 90–120 gün gerektirebilir. Hızlandırılmış teslimat, üretim kapasitesine ve bileşen mevcudiyetine göre ayrı ayrı değerlendirilir.

9. Teklif için hangi bilgilere ihtiyaç vardır?

Lütfen malzeme kalitesini, başlangıç ​​kesitini, bitmiş profil çizimini veya boyutlarını, boruların et kalınlığını, ürün uzunluğunu, gerekli çıktıyı, halat sayısını ve tercih edilen otomasyon seviyesini belirtin. Profil asimetrik olduğunda veya dar köşe gereksinimlerine sahip olduğunda bir örnek veya CAD çizimi faydalıdır.

10. Makine Avrupa veya Kuzey Amerika projeleri için tedarik edilebilir mi?

Evet. Makine konfigürasyonu ve elektrik sistemi hedef pazara uyarlanabilir. 2006/42/EC Makine Direktifi kapsamındaki CE gereksinimleri, geçerli Avrupa konfigürasyonları için ele alınabilir. UL ile ilgili elektrik gereksinimleri geçerliyse, kontrol bileşenlerinin ve elektrik tasarımının buna göre seçilebilmesi için bunlar üretimden önce belirtilmelidir.

11. Satın almadan önce kendi malzememi test edebilir miyim?

Proje koşulları izin verdiği takdirde numune bazlı süreç değerlendirmesi yapılabilir. Gerçek malzeme ve bitmiş profil gereksinimlerinin sağlanması, çekme kuvvetinin, takımların ve geçiş programının yalnızca teorik hesaplamalara dayanmaktan daha doğru bir şekilde değerlendirilmesine olanak tanır.

12. Makineyi kurmadan önce neyi kontrol etmeliyim?

Alıcı, temel sağlamlığını, makinenin kapladığı alanı, çekme mesafesi, elektrik kapasitesini, malzeme besleme alanını, ürün alım alanını ve vinç veya kaldırma erişimini doğrulamalıdır. FangRong, son makine konfigürasyonuna göre temel ve kurulum bilgilerini sağlayabilir.

Makine Yapılandırması Talep Edin

Doğru bir teklif için gönderinmalzeme kalitesi, başlangıç ​​profili, bitmiş profil, varsa boru et kalınlığı, ürün uzunluğu, gerekli çıktı ve halat sayısı. FangRong daha sonra makineyi yalnızca profil boyutundan seçmek yerine gerekli çekme kuvvetini, FR modelini, kalıp ve mandrel konfigürasyonunu, stroku ve otomasyon seviyesini değerlendirebilir.

Irregular Chain Cold Drawing Machine packaging and shipment
Talep Gönder
İletişim bilgileri
Bize malzemenizi, ürün özelliklerinizi, üretim sürecinizi ve ekipman gereksinimlerinizi anlatın. FangRong, uygulamanız için uygun Soğuk Çekme Makinesi, Çizim Kalıpları, Doğrultma Makinesi ve özelleştirilmiş çözümleri tartışabilir.
Derecelendirme:
5.0
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek