Whatsapp
Çeşitli endüstrilerde boru, çubuk ve tel malzemeler için özel olarak tasarlanmış, düzleştirme, soğuk çekme, sivriltme, pah kırma, kesme, diş haddeleme makineleri ve çekme kalıpları dahil olmak üzere kapsamlı bir hassas metal işleme ekipmanı yelpazesi sunuyoruz.
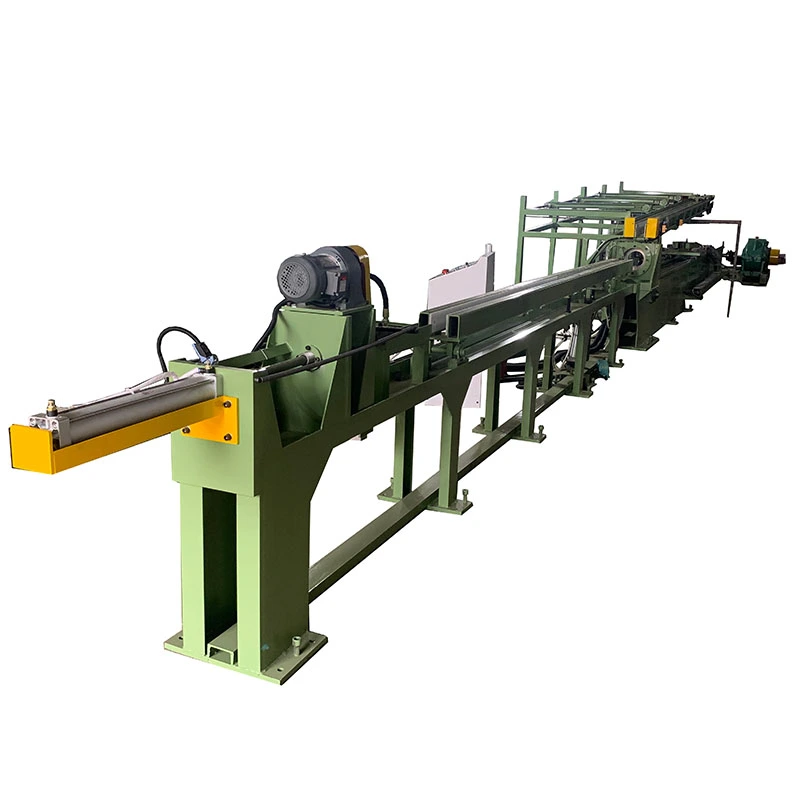
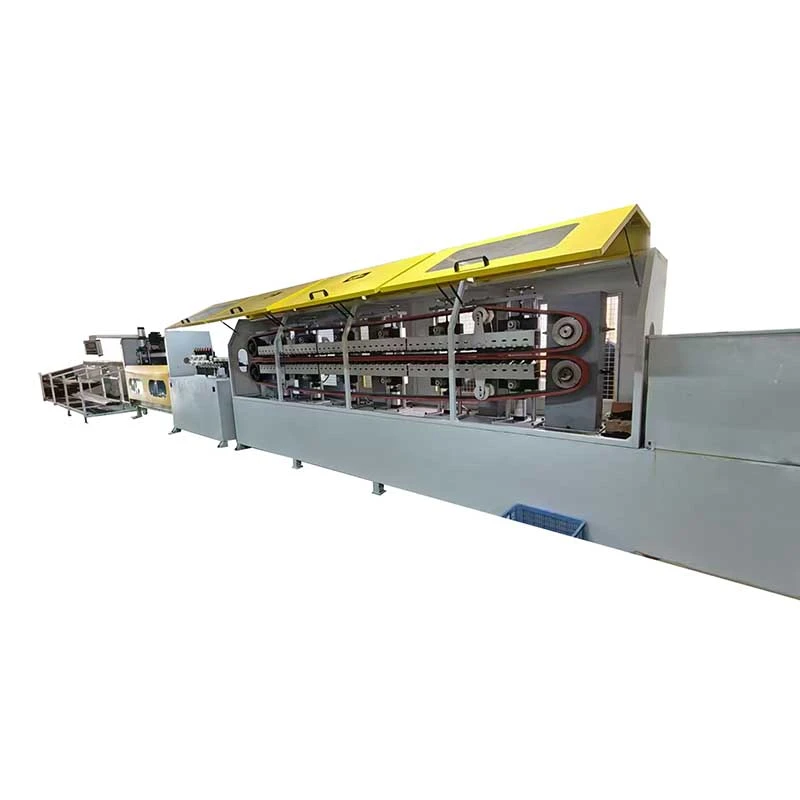
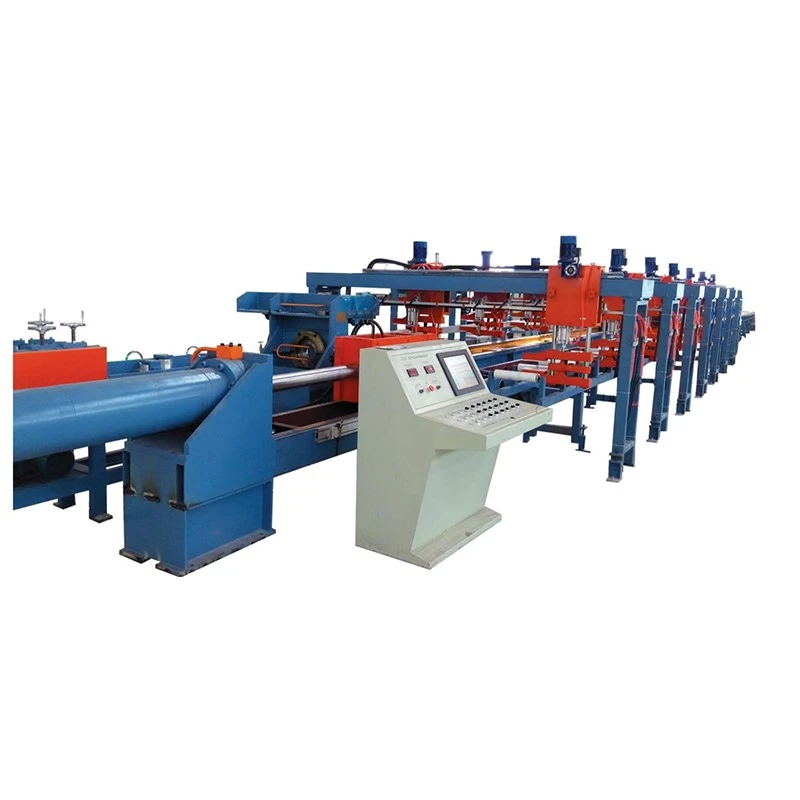
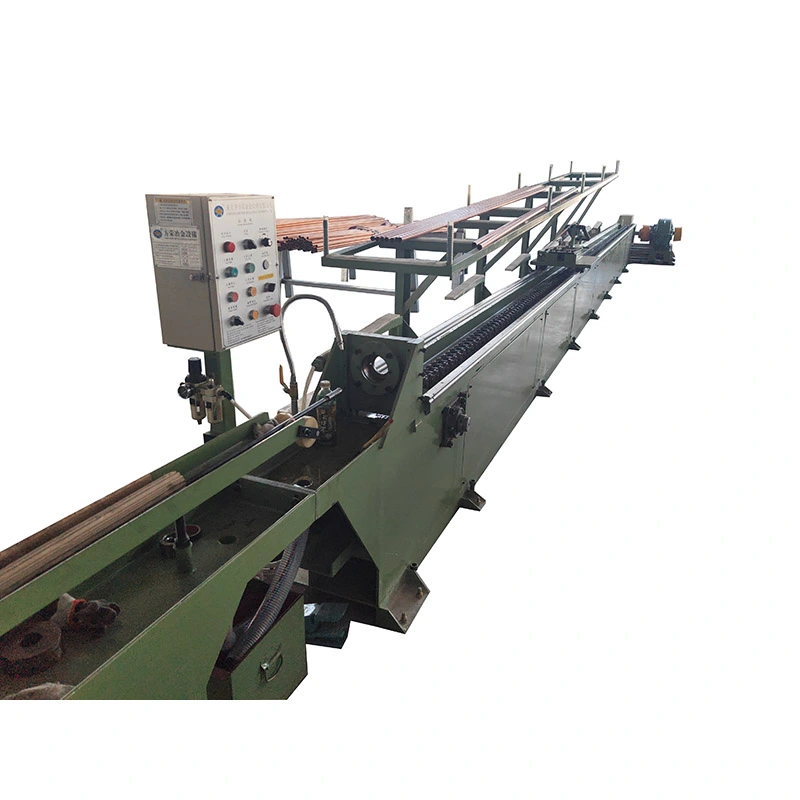
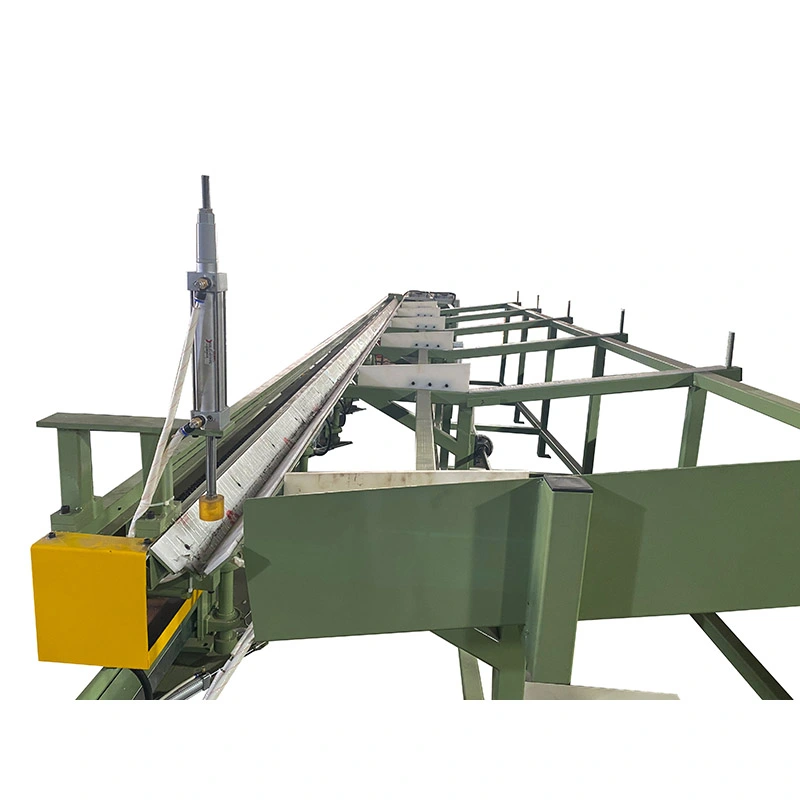
The Otomatik Zincirli Soğuk Çekme Makinasıdöngüler arasında daha az manuel işlemle boru ve çubuk çekme işleminin yapılması gereken üretim hatları için tasarlanmıştır. Zincir tahrikli taşıyıcısı şunları sağlar:7–1000 kN çekme kuvveti, hıza kadar28 m/dakve vuruşlara kadar10 mgenellikle şu seviyeye kadar olan ürünler için:Ø250mm. Bir mandrel, boru çekme sırasında iç çapı ve duvar kalınlığını kontrol ederken,1–5 şeritli konfigürasyonlarBirkaç parça aynı spesifikasyonu paylaştığında çıktıyı artırın. Karbon çeliği, paslanmaz çelik, bakır, alüminyum ve alaşımlı borular ve çubuklar için otomatik besleme, kesme ve alma entegre edilebilir.
The Otomatik Zincirli Soğuk Çekme Makinasıiş parçasını oda sıcaklığında hassas bir kalıptan çekerek metal boruların veya katı çubukların çapını azaltmak için tasarlanmış mekanik bir soğuk çekme tezgahıdır. Bir motor, redüktör dişli kutusu ve ağır hizmet zinciri, çekme kuvvetini taşıyıcıya ileterek makineyi özellikle üretim için uygun hale getirir.tekrarlanabilir çizim döngüleri, nispeten yüksek hız ve çok parçalı çalışmahidrolik sistemin esnekliğinden daha önemlidir.
FangRong'un FR serisi kapaklarıFR-16'dan FR-250'ye kadar 10 standart model, nominal çekme kuvvetleri ile7 kN'den 1000 kN'yeve çizim hızları10 ila 28 m/dak. Modele ve takım düzenine bağlı olarak makine işleyebilirBir çizim döngüsünde 1 ila 5 parça. Boru çekme konfigürasyonları, iç çapın ve et kalınlığının kontrolü gerektiğinde mandrel sistemiyle donatılabilir.


İş parçası ilk önce ön ucunun kalıba girebileceği ve çekme taşıyıcısı tarafından tutulabileceği şekilde hazırlanır. Kelepçelendikten sonra taşıyıcı kılavuz raylar boyunca hareket ederken zincir tahriki malzemeyi kalıbın içinden çeker. Kalıp, bitmiş dış boyutları kontrol ederken kesit alanı geçiş sırasında azaltılır. Boru uygulamalarında iç geometriyi kontrol etmek için uygun bir mandrel kullanılabilir.
Çizim stroku tamamlandıktan sonra taşıyıcı başlangıç konumuna döner ve bir sonraki iş parçası yüklenir. Ayrı geri dönüş tahriki tekrarlı üretimde kullanışlıdır çünkü taşıyıcının geri dönüş hareketi için ana çekme motoruna bağımlı olması gerekmez.
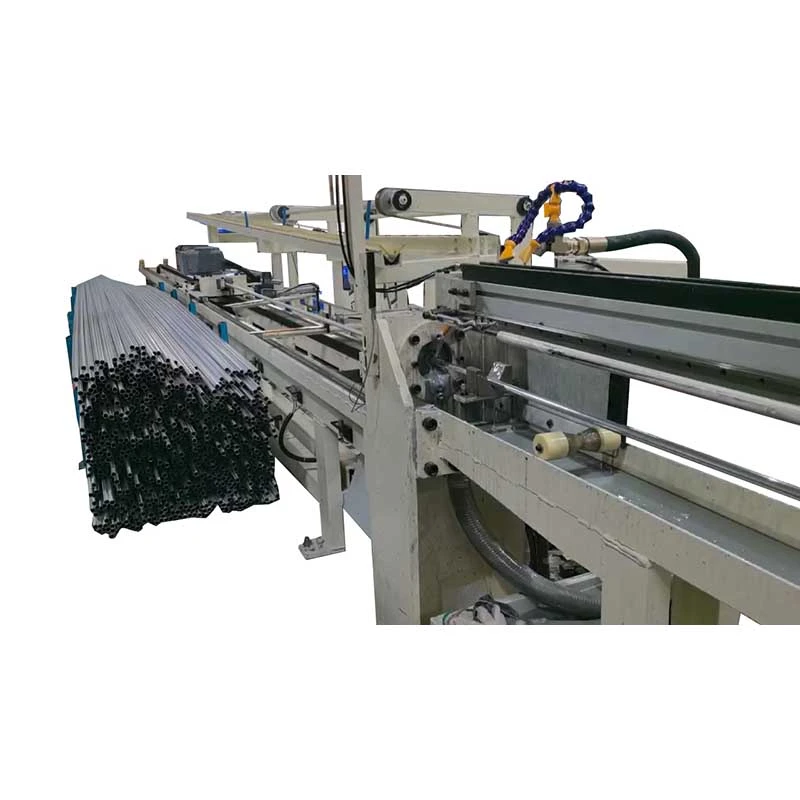
Otomasyon en çok aynı malzeme ve boyut kombinasyonunun tekrar tekrar üretildiği durumlarda faydalıdır. Otomatik besleyici, döngüler arasındaki manuel yüklemeyi azaltabilirken, otomatik kesme ve alma ekipmanı çizim sonrasındaki işlemleri kolaylaştırabilir. Sık sık boyut değişikliği olan küçük partiler için, manuel yükleme, komple bir otomatik hat kurmaktan daha ekonomik olabilir.
Bu nedenle makine, her müşteriyi aynı otomasyon paketine zorlamak yerine üretim modeline göre yapılandırılabilir. Mevcut seçenekler şunları içerir:otomatik besleme, otomatik kesme ve alma rafları, gerçek üretim ihtiyacına göre belirtilen çekme teli sayısı ve strok uzunluğu ile.
Sıcak haddelenmiş veya ekstrüde edilmiş stok, bitmiş bileşenin gerektirdiği boyutsal tutarlılığı sağlamadığında, normal olarak soğuk çekme seçilir. Kalıp nihai dış boyutu oluştururken geçiş programı, takımlama durumu, yağlama ve gelen malzeme kalitesi gerçek sonucu belirler.
Bu daha sonra taşlama, işleme, montaj veya şekillendirme işlemlerine giren ürünler için önemlidir. Sabit bir çekme çapı, bir sonraki süreçte çıkarılması gereken malzeme miktarını azaltabilir ancak soğuk çekme, her bitirme işleminin yerine geçmemelidir.
Malzeme, sıcak çalışma sıcaklığına kadar ısıtılmadan oluşturulduğundan, çekme işlemi, gelen sıcak işlenmiş malzemeye göre daha temiz ve daha düzgün bir yüzey üretebilir. Aynı zamanda plastik deformasyona da neden olur.iş sertleştirmeBu da gücü ve sertliği artırabilir. Bu değişikliğin büyüklüğü malzeme kalitesine, redüksiyona ve geçiş sayısına bağlıdır.
Bu nedenle müşterilerin çizim programını hazırlarken hem gerekli boyutsal sonucu hem de gerekli mekanik özellikleri tanımlamaları gerekir. Paslanmaz çelik, karbon çeliği, bakır alaşımları ve diğer malzemeler mutlaka aynı indirgeme veya yağlama koşullarını gerektirmez.
Zincir ve dişli kutusu düzenlemesi, tahrik sistemi ile çekme arabası arasında doğrudan mekanik aktarım sağlar. Uygun küçük ve orta boy ürünlerde, nispeten yüksek çekme hızı, hidrolik güç ünitesi kullanılmadan çıktının arttırılmasına yardımcı olabilir. Bu konfigürasyon, aynı çizim işleminin vardiya boyunca tekrarlandığı durumlarda özellikle kullanışlıdır.
Makine modeline ve kalıp düzenine bağlı olarak,1 ila 5 tüp veya çubukaynı anda işlenebilmektedir. Çok parçalı çizim, sürekli olarak birden fazla aynı ürünün gerekli olduğu durumlarda en değerlidir. Takım değişiklikleri ve yükleme düzenlemeleri teorik kapasite artışını dengeleyebileceğinden, sık küçük seri üretim için daha az kullanışlıdır.
Özel bir geri dönüş motoru, çekme vuruşundan sonra taşıyıcıyı geri getirir. Yüksek çevrimli üretimde, her çevrimin çekilmeyen kısmının azaltılması makine kullanımını iyileştirebilir ve gerçek çıktıyı teorik çekme kapasitesine yaklaştırabilir.
FR serisi, makinenin gerekli malzeme ve ürün boyutuna göre eşleştirilebilmesi için farklı çekme kuvvetleri, zincir düzenlemeleri, motor güçleri ve strok uzunlukları sağlar. Müşteri daha uzun çekme uzunluklarına ihtiyaç duyduğunda daha uzun stroklar belirtilebilirken, üretim birincil hedef olduğunda çok kanallı takımlar düşünülebilir.
İstenilen makine modeli yalnızca bitmiş çaptan seçilmemelidir. Çekme kuvveti, başlangıç ve bitiş kesit alanlarına, malzeme mukavemetine, geçiş başına azalmaya, kalıp geometrisine, yağlamaya ve diğer proses koşullarına bağlıdır. Yumuşak bir malzemede daha büyük bir çap, yüksek mukavemetli bir alaşımdaki daha küçük bir çapa göre daha az kuvvet gerektirebilir.
Teklif ve mühendislik onayı için aşağıdaki bilgileri sağlayın:malzeme kalitesi, başlangıç çapı ve et kalınlığı, bitmiş çap ve et kalınlığı, gerekli uzunluk, döngü başına parça sayısı ve hedef çıktı. FangRong daha sonra gerekli çekme kuvvetinin ve makine konfigürasyonunun uygun olup olmadığını belirleyebilir.
| Model / Teknoloji Parametresi | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Maks. Çekme Kuvveti (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Maks. Çizim Seyahati (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Çekme Hızı (m/dak) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Dönüş Motor Gücü (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Redüktör Modeli | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Zincir Aralığı | 1,5" | 2" | 2,5" | 3" | 4" | 3" çift | 4" çift | 5" çift | 4" üçlü | 5" üçlü |
| Ana Motor Gücü (kW) | 4 | 7,5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Boyutlar (U*G*Y) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Yapılandırma seçenekleri:tüp mandrel sistemi, otomatik besleyici, otomatik kesici, alıcı raf, 1-5 iplikçik çekme düzeni ve özelleştirilmiş strok uzunluğu. Nihai konfigürasyon müşterinin malzemesine, boyutlarına ve üretim gereksinimlerine göre onaylanır.
Zincir çekme tezgahları, seçilmiş otomotiv boruları, miller ve diğer işlenmiş bileşen stokları dahil, kontrollü çap ve tekrarlanabilir boyutlar gerektiren boru ve çubuk ürünleri için kullanılabilir. Ana fayda, bir sonraki işleme veya şekillendirme operasyonundan önce tutarlılıktır.
Daha sıkı boyutlar ve kontrollü bir yüzey gerektiğinde demir içermeyen malzemeler soğuk çekilebilir. Ancak bakır ve alüminyum için çizim programı ve yağlama malzemeye uygun olmalıdır çünkü tek geçişte aşırı deformasyon yüzey kalitesini ve boyutsal stabiliteyi etkileyebilir.
Paslanmaz ve özel alaşımlar, daha yüksek deformasyon dirençleri ve sertleşme davranışları nedeniyle genellikle daha dikkatli geçiş tasarımı gerektirir. Bu uygulamalarda makine kuvveti, bitmiş çapı bir makine modeliyle eşleştirmek yerine, gerçek bir çizim hesaplamasından seçilmelidir.
Masif çubuk çekme, bitmiş çubuğun pimler, miller, bağlantı elemanları veya diğer hassas bileşenler halinde işleneceği uygulamalar için uygundur. Sonraki süreç zaten önemli miktarda tornalama veya taşlama içerdiğinde, soğuk çekmenin değeri, aksi takdirde çıkarılacak stok miktarına göre değerlendirilmelidir.
Her proje müşterinin çizim malzemesi ve üretim hedefi etrafında yapılandırılır. Kalıp tutucu boyutları, mandrel düzeni, taşıyıcı konfigürasyonu, zincir sistemi, motor gücü ve opsiyonel otomasyon imalattan önce onaylanır. Bu, bir makinenin gerçek çekme kuvveti göz ardı edilerek yalnızca nominal çapa göre seçilmesini önler.
Üretim süreci; hammadde denetimi, işleme, dişli kutusu ve zincir montajı, taşıyıcı kurulumu, elektrik entegrasyonu ve son hizalamayı içerir. Kılavuz rayları belirtilen doğruluk gereksinimlerine göre işlenir≤0,3 mm/m.
Fabrika testleri, boşta çalışma testini ve ardından nominal kuvvet yük testini içerir. Müşteri örnekleri mevcut olduğunda, sevkiyat öncesinde makinenin kuvvetini, hareketini ve proses uygunluğunu kontrol etmek için gerçek çizim denemeleri kullanılabilir. Bu özellikle özelleştirilmiş makineler ve çok hatlı konfigürasyonlar için kullanışlıdır.
FangRong, o zamandan bu yana zincir tipi çeki tezgahı mühendisliğiyle ilgileniyor.1998ve FR serisini Dongguan ve Yangjiang, Çin'deki üretim tesisleri aracılığıyla üretmektedir. Şirketin 70'den fazla ülkeye ihracat yaptığı ve yıllık 650'den fazla makine üretim kapasitesi olduğu bildiriliyor.
Mühendislik ekibi makine seçimini, çekme kuvveti hesaplamasını, kalıp konfigürasyonunu, geçiş çizelgesi geliştirmeyi ve otomasyon planlamasını destekler. Kurulum sonrasında devreye alma ve operatör eğitimi de proje kapsamına göre düzenlenebilmektedir.
ISO 9001:2015Kalite yönetimi dokümantasyonu şirketin üretim ve hizmet süreçlerine uygulanır. Sertifika No.UQ231211R1.
CE İşaretibelirtilen Makine Direktifine dayalı olarak geçerli standart makine konfigürasyonu için sağlanmıştır2006/42/ECgereksinimleri.
SGS denetimiMüşterinin satın alma veya fabrika kabul sürecinin bir parçası olarak bağımsız denetimin gerekli olduğu durumlarda düzenlenebilir.
FangRong ayrıca çizim makinesi teknolojisinin unsurlarını kapsayan bir ulusal buluş ve faydalı model patentleri portföyü de rapor ediyor.
Standart makine konfigürasyonu onaylanmış teklife göre sağlanır ve normal olarak ana tahrik sistemini, redüktör dişli kutusunu, zincir mekanizmasını, çekme taşıyıcısını, kalıp tutucuyu, kontrol sistemini ve gerekli makine düzeneklerini içerir. Boru çizim projeleri karşılık gelen mandrel düzenlemesini içerebilir.
Kalıplar, özel aletler, otomatik besleme, kesme ve alma ekipmanı ayrı ayrı onaylanmalıdırçünkü bu bileşenler müşterinin ürün boyutlarına ve üretim düzenine bağlıdır.
Otomatik Zincirli Soğuk Çekme Makinası uzun mesafe taşımaya uygun ambalajı ile ihracat sevkiyatına hazırlanmaktadır. Teslimattan önce müşteri, birlikte verilen kurulum belgelerinde gösterilen atölye alanını, elektrik kaynağını, malzeme akışını ve temel veya sabitleme gereksinimlerini doğrulamalıdır.
Adedi: 1 takım.Bir makine için teklif, seçilen FR modeline ve onaylanmış konfigürasyona dayanmaktadır. İçin2-4 takım, model ve teslimat gereksinimleri onaylandıktan sonra adet bazlı fiyatlandırma yapılabilmektedir. İçin5 set veya daha fazla, proje veya hacim fiyatlandırması son makine konfigürasyonuna bağlı olarak mevcuttur.
Standart siparişler:standart FR-16 ila FR-100 konfigürasyonları için yaklaşık 30-60 gün.
Büyük veya özelleştirilmiş siparişler:FR-150 ve daha büyük makineler veya özel otomasyon gerektiren projeler için yaklaşık 90-120 gün.
Hızlandırılmış siparişler:Üretim kapasitesi ve bileşen mevcudiyeti izin verdiğinde hızlandırılmış bir program düşünülebilir. Onaylanan hızlandırılmış teslimat tarihi, standart teslim süresinden varsayılmak yerine satış sözleşmesinde belirtilmelidir.
Standart ödeme düzenlemesiSipariş onayı üzerine %30 depozito ve fabrika kabul testinden sonra sevkıyattan önce %70. Standart garanti süresiİşletmeye alınmasından itibaren 12 ayNihai satış sözleşmesine tabidir.
FR serisi, karbon çeliği, paslanmaz çelik, bakır, alüminyum ve seçilmiş alaşımlı ürünler dahil olmak üzere farklı metal malzemeler için yapılandırılabilir. Uygun makine modeli, yalnızca malzeme adından ziyade malzeme mukavemetine, başlangıç boyutuna, bitmiş boyuta ve küçültmeye bağlıdır.
Evet, Otomatik Zincirli Soğuk Çekme Makinesi platformu boru veya masif çubuk çekme için yapılandırılabilir. Boru uygulamaları bir mandrel sistemi gerektirebilirken katı çubuk çiziminde ilgili kalıp ve takım düzenlemesi kullanılır. Sipariş vermeden önce gerekli takımların ürün boyutları ile teyit edilmesi gerekmektedir.
FR serisi aşağıdakiler için yapılandırılabilir:Çizim döngüsü başına 1 ila 5 parçamodele, ürün boyutlarına ve kalıp düzenine bağlı olarak. Çok parçalı çizim, sık sık küçük parti siparişleri yerine aynı boyutta tekrarlanan üretimler için en uygun yöntemdir.
Gerekli çekme kuvvetini her modelin nominal kuvvetiyle karşılaştırın. Çekme kuvveti hesaplaması için malzeme kalitesini, başlangıç ve bitiş boyutlarını, geçiş başına azaltmayı ve gerekli çıktıyı üreticiye gönderin. Yalnızca bitmiş çapa göre seçim yapmak, makinenin gereksiz derecede büyük olmasına veya yetersiz çizim kapasitesine yol açabilir.
Geleneksel çekme için ön ucun normalde kalıba girebilecek ve taşıyıcı tarafından tutulabilecek şekilde hazırlanması gerekir. Ayrı bir işaretleme makinesinin gerekli olup olmadığı, gelen malzemeye ve seçilen besleme ve hazırlama yöntemine bağlıdır. Entegre bir üretim hattına ihtiyaç duyulduğunda işaretleme ekipmanı tartışılabilir.
Mutlaka değil. Otomatik besleme, kesme ve alma sistemleri isteğe bağlı konfigürasyonlardır ve teklifte ayrıca listelenmelidir. Bunlar, manuel taşımanın azaltılmasının üretim verimliliği üzerinde ölçülebilir bir etkiye sahip olduğu istikrarlı, yüksek hacimli siparişler için en değerlidir.
Sağlayınmalzeme kalitesi, başlangıç dış çapı ve duvar kalınlığı veya çubuk çapı, bitmiş boyutlar, gerekli çekme uzunluğu, hedef üretim hacmi, döngü başına parça sayısı ve mevcut güç kaynağı. Ürün çizimleri veya örnek malzeme aynı zamanda takım ve proses gereksinimlerinin onaylanması için de faydalıdır.
Standart FR-16'dan FR-100'e kadar olan makineler genellikle30-60 gün. Daha büyük FR-150 ve üzeri modeller veya özelleştirilmiş otomasyona sahip makineler genellikle90-120 gün. Hızlandırılmış teslimat, mevcut üretim kapasitesine ve bileşen bulunabilirliğine göre değerlendirilir.
Adres
NO.163, Shatong Yolu, Shabu 2. Sanayi Bölgesi, Dalang Kasabası, Dongguan Şehri, Guangdong, Çin
tel
E-posta